车间上线报工系统,选型会上盯得最紧的往往是屏幕尺寸和系统版本,可设备真装到工位上,操作工最先抱怨的却是戴着手套点不准、站着看不清。mes工位一体机的选型,起点不在参数表,而在工位上的动作和视线,把触控、视角和接口对上工位习惯,后面的联调才不返工。

手套与油污,先对上工位的触控习惯
总装、冲压、包装工位的操作工大多戴棉纱或丁腈手套,指腹落点分散,普通电容方案隔着一层织物,识别到的电场变化很弱,菜单常要按两三次才响应,节拍一快就积压在工位上。油雾工位更明显,指尖带液时触控芯片会把水珠当成触摸点,画面自己跳走。
针对戴手套操作为主的工位,能不能点准比分辨率更关键,研显触控在这一类工位上把触控调校与面板贴合放在一起考虑,手套模式和灵敏度档位可按工位切换,操作工不必迁就屏幕改动作。选型时先问手套模式是否可调、贴合工艺是全贴合还是框贴,框贴屏在顶灯直射下还泛空腔反光。

装多高看多清,视角要在工位上定下来
同一台mes工位一体机装在不同高度,观感不是一回事。站姿工位视线与屏幕上沿平齐,屏幕中心略低于视线最省力;坐姿工位避免俯视角度过大,颈部持续前倾,一个班次下来疲劳感明显叠加。位置固定后不好再挪,开孔与支架尺寸要在图纸阶段定好。
视角还和车间照明绑在一起。顶灯正对屏幕时,玻璃面把灯管反射出来,正对的工位几乎读不了数;通道旁的工位还要看侧向角度,班组长路过扫一眼也得看清当前工序。室内照度下亮度通常够用,反而该留意表面雾度与防眩光处理,反光对读数的影响比亮度不足更直接。

工位外设清单,接口要一次接齐
工位上的工具不止一块屏。扫码枪走USB,读卡器占串口,传感器接继电器,按钮盒还要留控制口,四样一起上,接口数量成了硬约束。下单前按工位列外设清单,逐项核对接口类型、数量和供电,样机阶段把采集与报工流程跑一遍,驱动与系统补丁在这一轮对齐。
外设能不能少挂几台,取决于接口怎么排。为了把扫码枪与读卡器一次接进工位,研显触控P1A多功能工业触摸一体机把常用识别接口放在面板正面,刷卡、扫码与报工在同一台设备上完成,工位不必再挂外接装置和转接线。mes工位一体机的系统侧按现有制造执行系统版本选配,避免采集程序上线后与终端对不上。
接口对齐之后还要看维护。工位几乎每天都要断电重启,接插件的插拔寿命和接口丝印值得写进验收条款;同一批次接口布局一致,换机时线束整组沿用,现场不必重新配线。
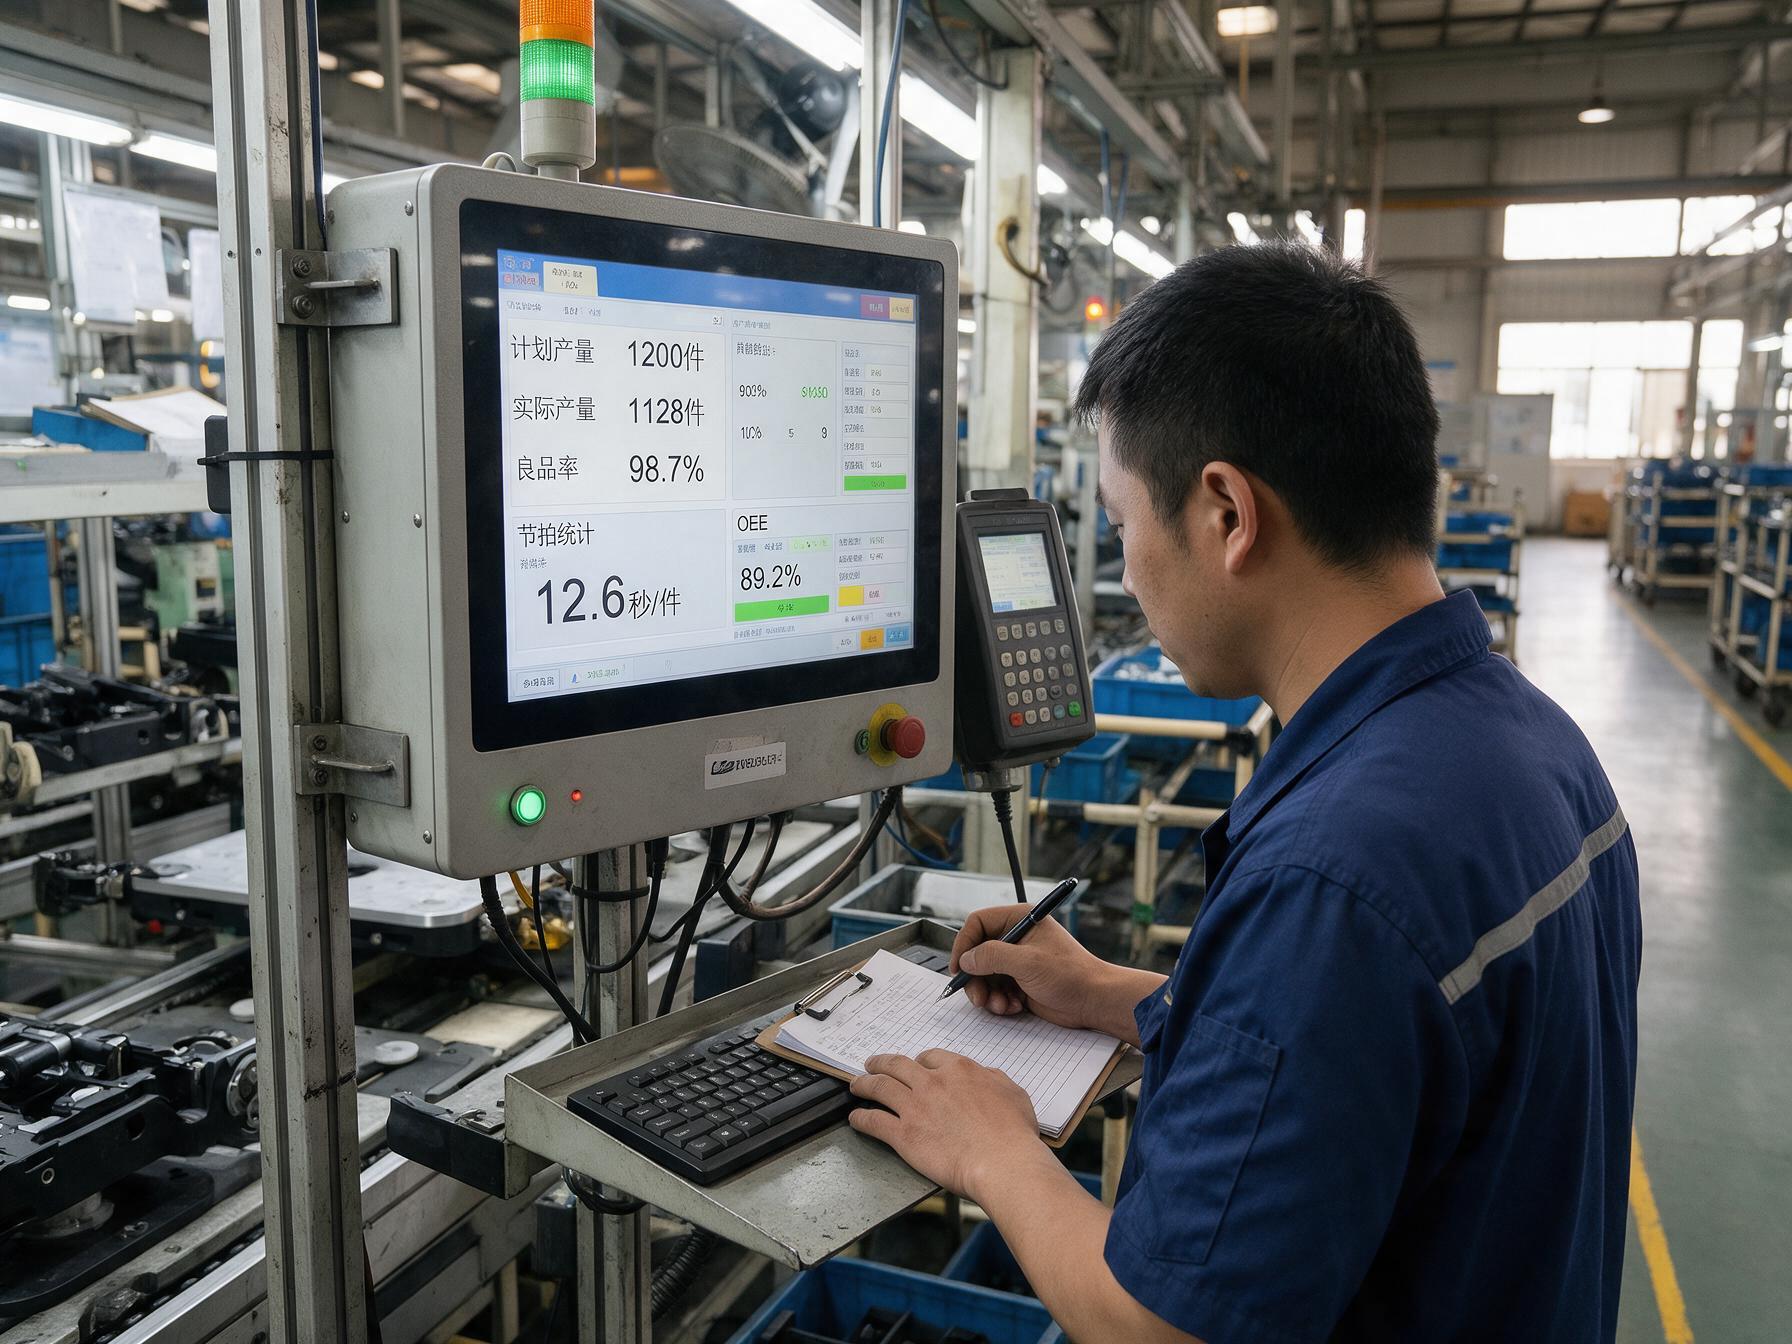
先跑一个工位,再谈批量铺开
批量铺开之前,挑一个节拍最紧的工位试运行两周,把手套操作、安装视角、外设清单和断网重连按真实条件压一遍,记录每次点不动、看不清、报工失败发生在哪个环节。这类问题在样机阶段解决,代价通常只是一次参数调整。
试运行的数据要沉淀成选型清单。屏幕参数在表格里容易比较,触控习惯、安装视角和接口余量只有站在工位上才看得出来,把这三项连同验收方法写进技术协议。mes工位一体机选得好不好,靠报工及时率和返工次数来回答。
产线数字化的落地质量,很少体现在功能清单里,更多落在工位上每一次点触、每一道视线、每一次插拔是否顺畅。选型功课做在前面,工位用起来顺,数据才收得齐,系统投入才不至于在细节里打折扣。