车间数字化推进到今天,排产准不准、计件核算得清不清,越来越取决于工位上报的数据真不真。秒级排产、质量追溯、工时结算这些下游动作,起点都是一次普通的报工。想让mes工位终端一体机替产线说话,落位、核验、接口、验收四件事要在下单前定清楚,而不是装到现场再一项项补救。

工位落位先跟着操作动线走
终端落在哪一处,先看这道工序的人怎么走、物料怎么过。台面进深有限的工位,嵌入式安装与操作台齐平最省空间;设备密集的焊接与检测工位,壁挂或立柱把屏面抬到平视高度更顺手;多工位轮流看工艺看板的区域,伸缩臂调视角更灵活。落位定下来还要过走线与检修两关,线缆避开物料车通道,机身背面留出抽换余量。老线改造要先量后订,开孔尺寸与安装形态没锁死就下采购单,现场返工的工时比省下的差价贵;在需要频繁开孔嵌装的项目里,研显触控会先按屏体尺寸给出开孔图纸与壁挂孔距,让机加工序先对齐再下单。
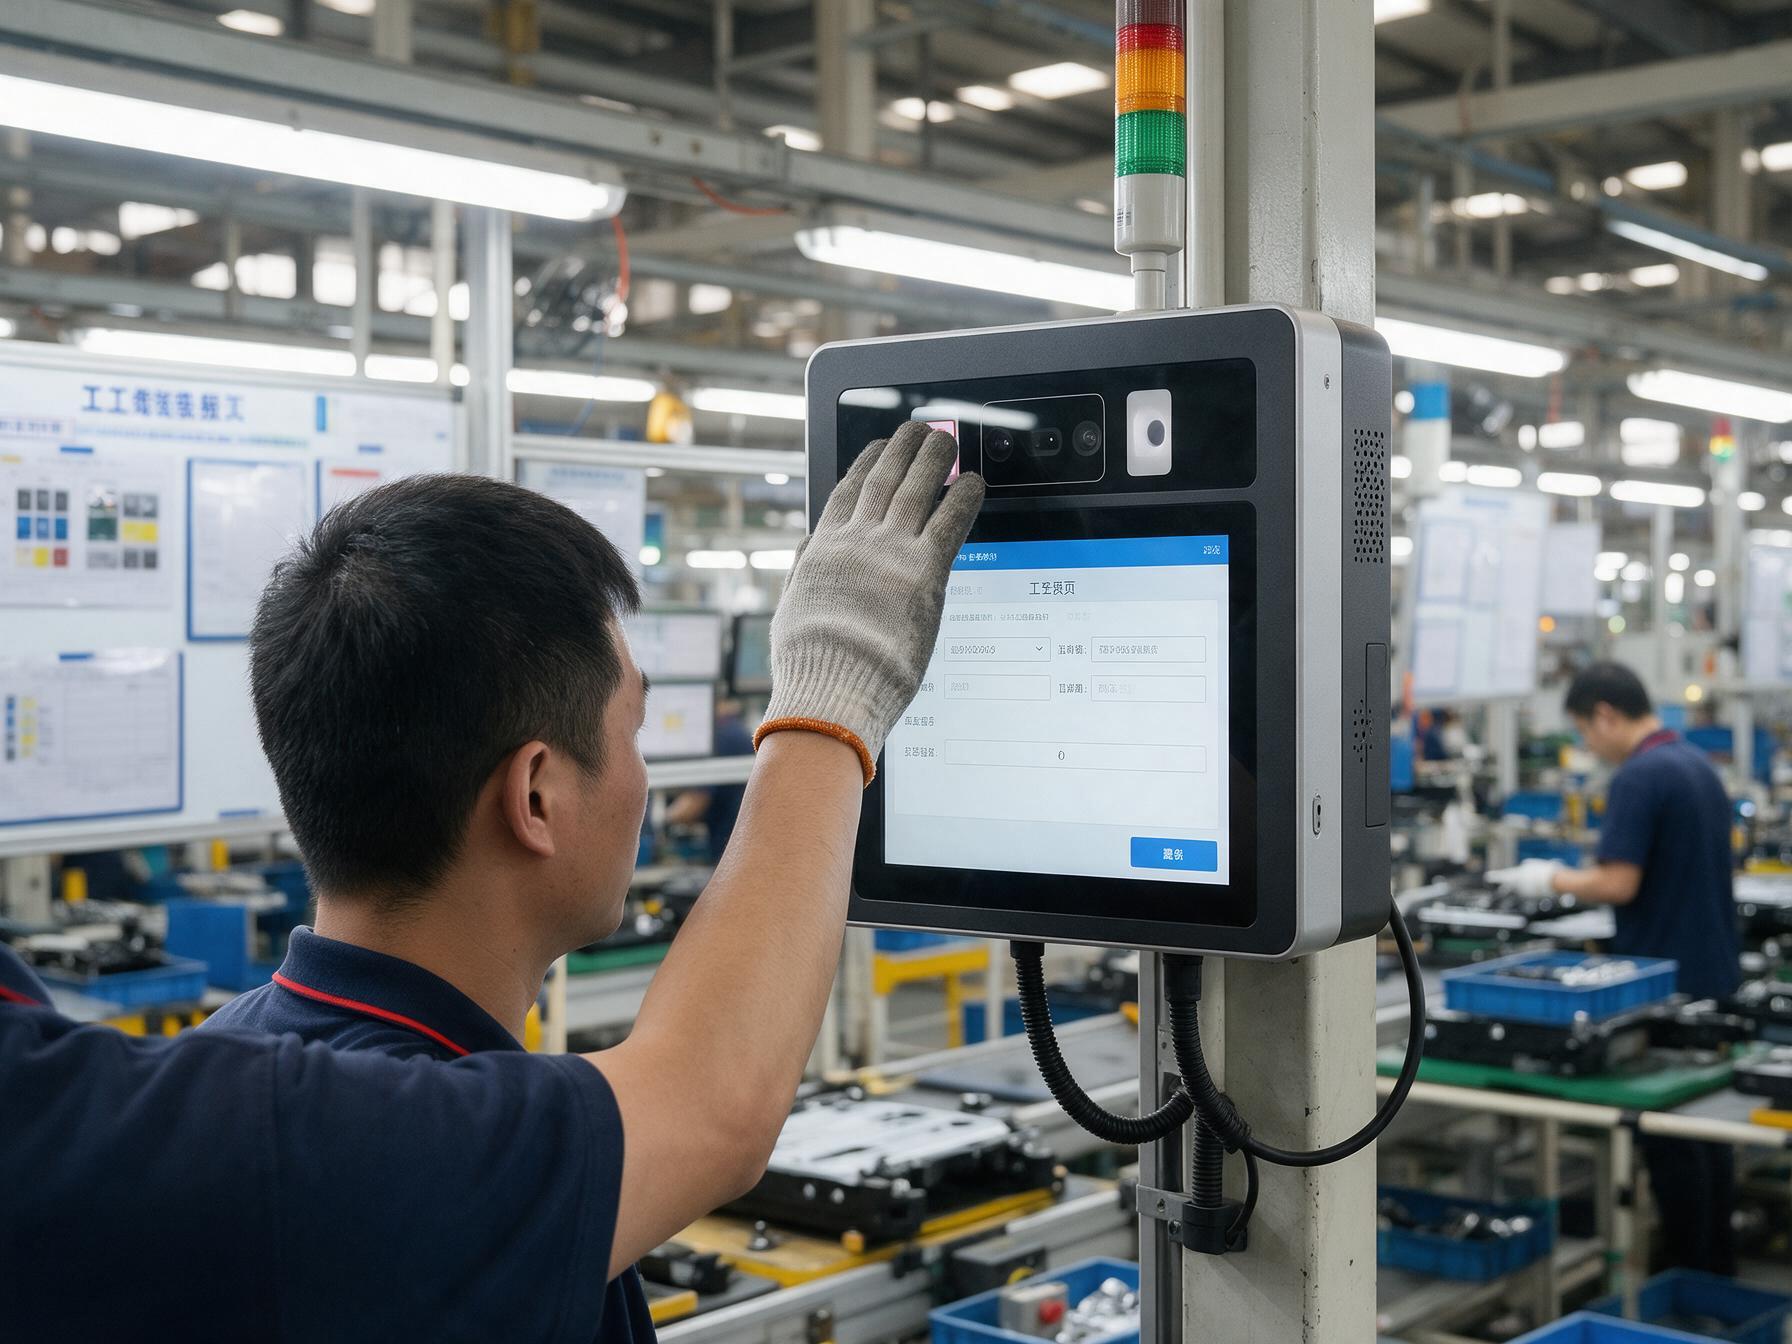
身份核验按工序与班次分流配置
在mes工位终端一体机上,报工的第一步是确认谁在报,核验路线却不存在处处占优的一种。计件与质量追溯强绑定的产线,防代打卡权重高,指纹或指纹加刷卡的复合路线更稳;常年戴厚手套的机加工工位,非接触刷卡更贴合现场习惯;工牌普及率高的班组,动态二维码流转效率更好。三条路线的维护边界也不同,卡纸跟着打印量走,特征库随人员流动维护,采集窗需要日常点检。把身份采集做进前面板,省掉外挂读卡器的支架与线缆,也少一个被撞落的故障点。扫描窗前移到面板之后,一次扫描同时完成身份与工单核验,单次报工比外挂方案少两步动作。

接口与环境参数按工序清单倒推
接口配置不能对着彩页勾选,要按工序清单倒推。模组线工位普遍要接扫码枪、标签打印机、电子秤与气密检测仪,串口与USB数量得先在图纸上点清楚,缺一项现场就得加转接模块,每多一层转接就多一处松动隐患。内外网按工业网络安全规范做物理隔离时,双千兆网口是底线,报工请求才不会被设备侧广播流量挤掉。环境侧同样要提前核对:宽压输入直接对接车间母线,固态存储比机械结构更耐振动,连续运转的产线还要看平均无故障时间与高低温试验记录能否对上现场工况,这些在彩页上是形容词,写进验收单就要变成可核对的数字。在身份与条码混合采集的高频工位上,研显触控P6A扫码刷卡多功能工控一体机把刷卡窗与扫码窗排在同一前面板,正是按这类接口清单做出来的集成。
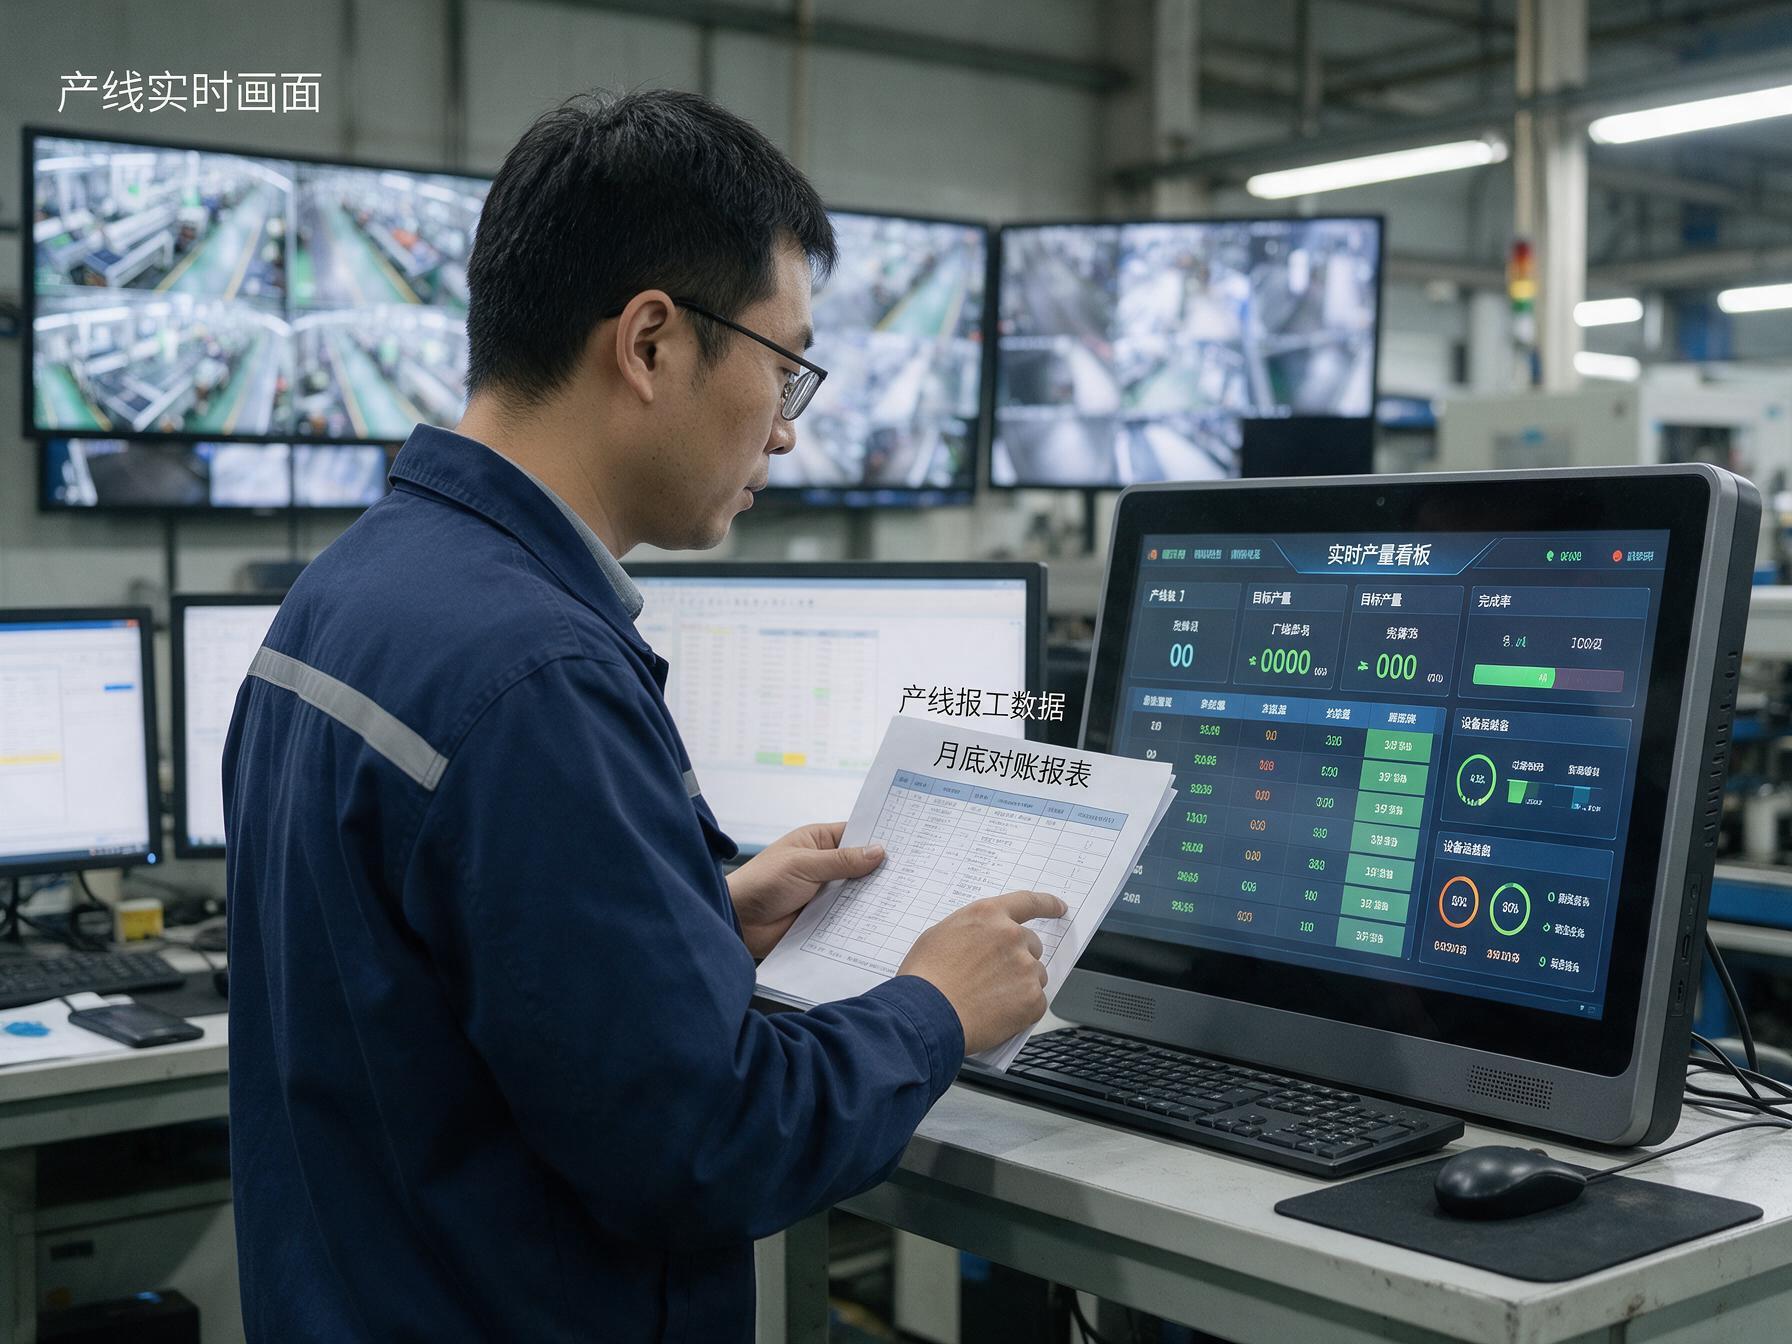
灰度试运行与对账验收闭环
批量推开之前先做灰度。把一台mes工位终端一体机放到代表性工位连跑一到两周,重点核三件事:换班高峰报工提交是否排队超时,数据回传延迟是否稳定,月底产量与工时对账能否对平。灰度期间把部署位置与异常清单逐条记录,问题在样机阶段暴露,代价远低于批量装机之后。试运行通过后再分批铺开,并把核对结果写进验收条款,评估平台上的指标才填得有底气。
数据链的起点不在机房,在每个工位的落点上。位置先定、核验按工序配对、接口按清单配齐、验收有闭环,工位终端才不再是需要产线迁就的设备,而是排产系统信得过的数据入口。正在推进改造的中小车间,也大体沿这条顺序推进即可。