包装线班次从早班排到夜班,同一台设备上午一切正常,午后却开始出现花屏与横纹,重启后又能撑几小时,这类现象最容易被归结为屏幕质量不行。拆开柜门排查后会发现,屏体本身往往没坏,真正放大问题的是午后柜内积起的热量,以及同一条供电支路上叠加的电压波动。
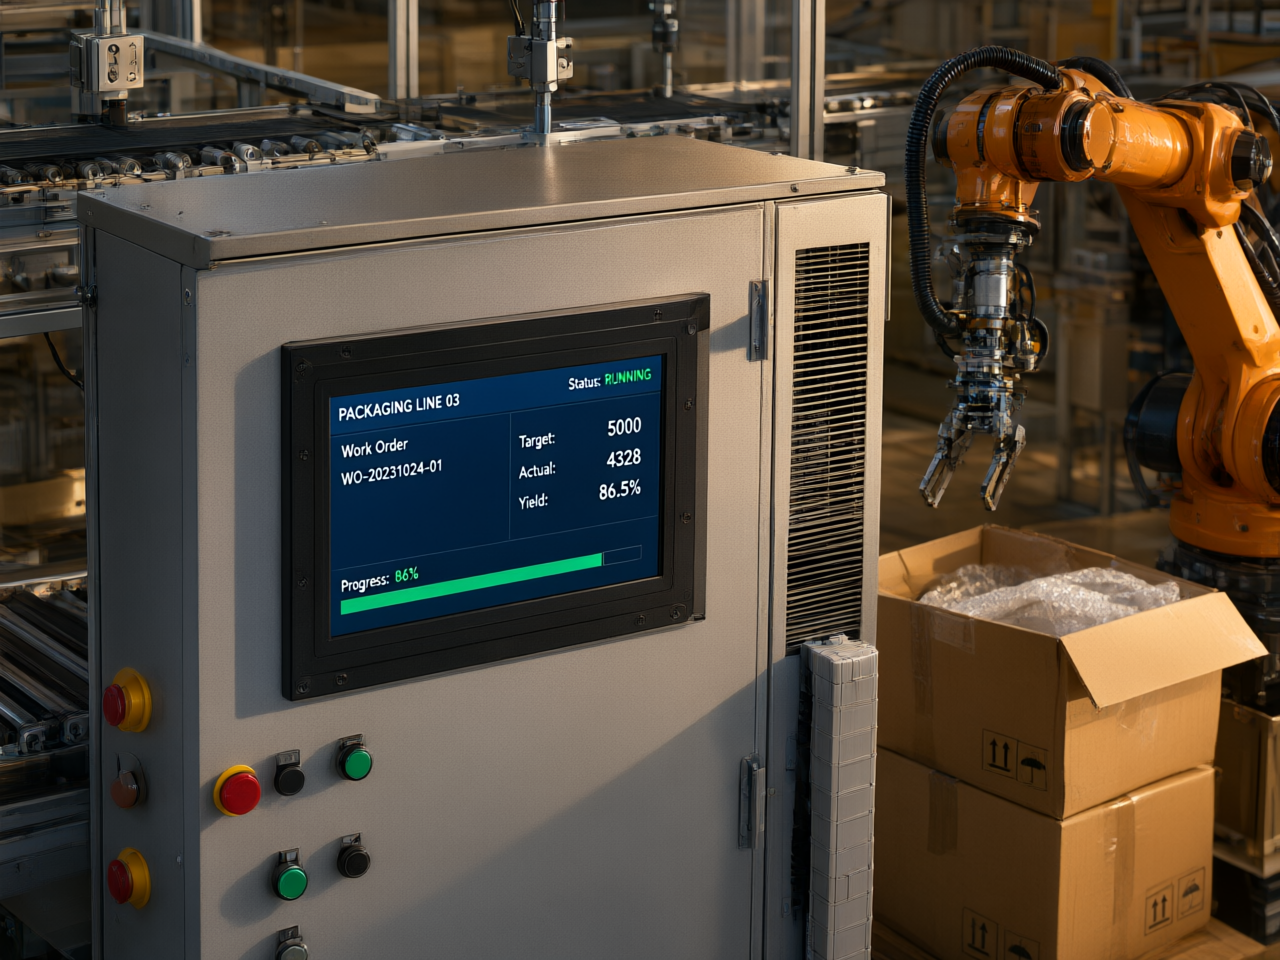
午后温升把散热间距的欠账放大
无风扇机身的散热靠后壳鳍片导出热量,鳍片后面如果紧贴走线槽或被柜门密封结构包住,上午还能靠柜内外温差扛过去,午后柜内温度爬到四十度以上,背光与驱动板的温升就压不住了。行业公开资料提到,液晶模组固定方式与背光散热不足,长期运行后会以显示异常的形式暴露。柜体里还装着伺服驱动与开关电源,几台设备发热叠加,午后自然成为全天最热时段。在柜体设计阶段就把开孔尺寸与背面留距按实测温度对账,是15.6工业显示器少返工的前提。针对密闭柜体里的这笔散热账,研显触控在机型资料里把开孔图与背面留距写进安装说明,按图留风道即可。
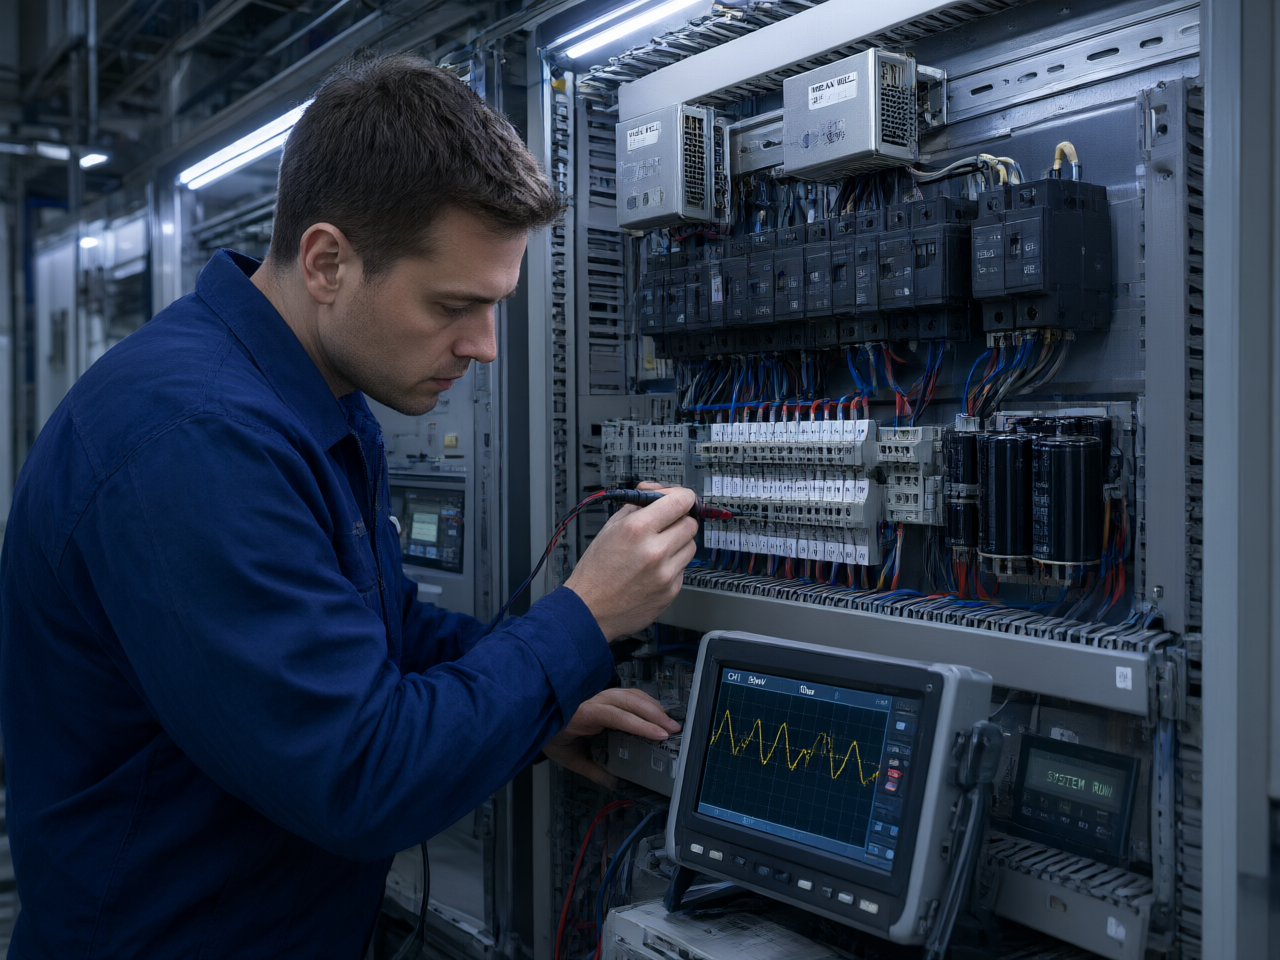
供电纹波是花屏最隐蔽的源头
另一条线索藏在供电支路上。包装线的电机、变频器与显示终端常常共用同一只开关电源,电机频繁启停时支路上的电压波动会叠加进屏体供电,表现出来就是频闪、横纹,严重时伴随间歇性重启。公开的技术科普把这类现象列为纹波超标的典型症状,它属于缓慢暴露的故障源,往往投用几个月后才集中出现。验证可以很直接:用示波器在屏体供电端子上量空载与负载两种工况的纹波,对照标称值判断是否超标,超标就在输出端就近加装滤波电容,或把显示支路从动力回路里分出来单独敷设,15.6工业显示器这一侧的供电就恢复到可预期的状态。
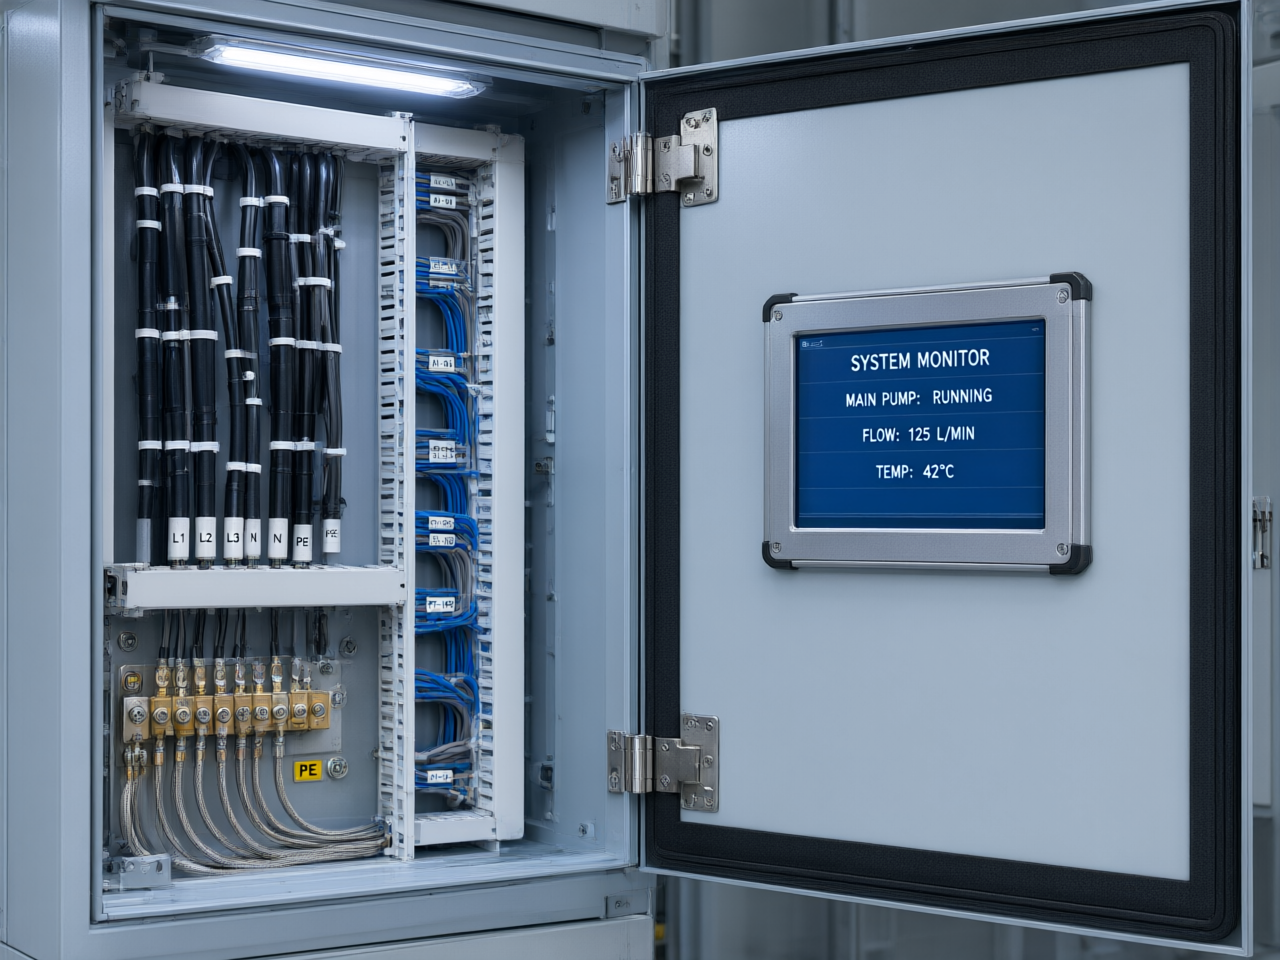
接地与走线把干扰引到屏体边上
干扰还有一条进入路径是线缆。屏线、触控线与动力线走同一根桥架、压在同一线槽里,并行段越长,耦合进信号的噪声越多;连接器没有锁紧、接地只靠支架搭接的柜子,午后振动与温升一起上来,接触状态只会更差。公开选型资料把屏线长度、连接器锁紧与接地方式都列为花屏、闪屏、偏色的成因,建议在导入阶段就完成点屏与长时运行验证。落地动作并不复杂:显示信号线与动力线分槽敷设,屏蔽层单端接地,柜门上的屏体用编织地线接到接地排,而不是指望铰链导通。配合规范走线,研显触控G1工业触摸显示器这类整机做过防静电与抗干扰设计的机型,15.6工业显示器显示异常的复现条件就被拆掉了大半。
样机要跑满最热的那个班次
最后一环是验证时机。很多项目样机只在常温车间点亮相就算通过验收,问题留到投产后第一个夏天才爆发。稳妥些的做法是让样机跑满午后最热的几小时,记录屏体表面与柜内两点温度,盯着供电端子波形,把温升曲线写进验收记录。前面几步做完,午后花屏的复现概率会明显下降;万一仍有异常,温升与波形两份数据也能直接指向散热侧还是供电侧,不必反复拆装。15.6工业显示器在包装线上只是个小件,却把柜体设计的欠账暴露得最彻底。
包装线的午后花屏,多数时候不是屏坏了,而是散热间距、供电支路与走线方式在高温时段同时到达临界点。把这三件事放到图纸冻结前对账,投产后的返工才会少一大截。