食品包装产线的终端选型,常在设备到场后才暴露矛盾:封装与贴标节拍已经联调,操作屏却因冲洗方式、安装位置或外设接口不匹配而返工。对采购与自动化团队来说,工控一体机供应商不能只提供一张配置单,还要理解工单确认、批次追溯和清洗节拍怎样落到固定工位。把应用场景、环境约束与软件数据链提前合并验证,才能减少批量部署后的重复拆装。
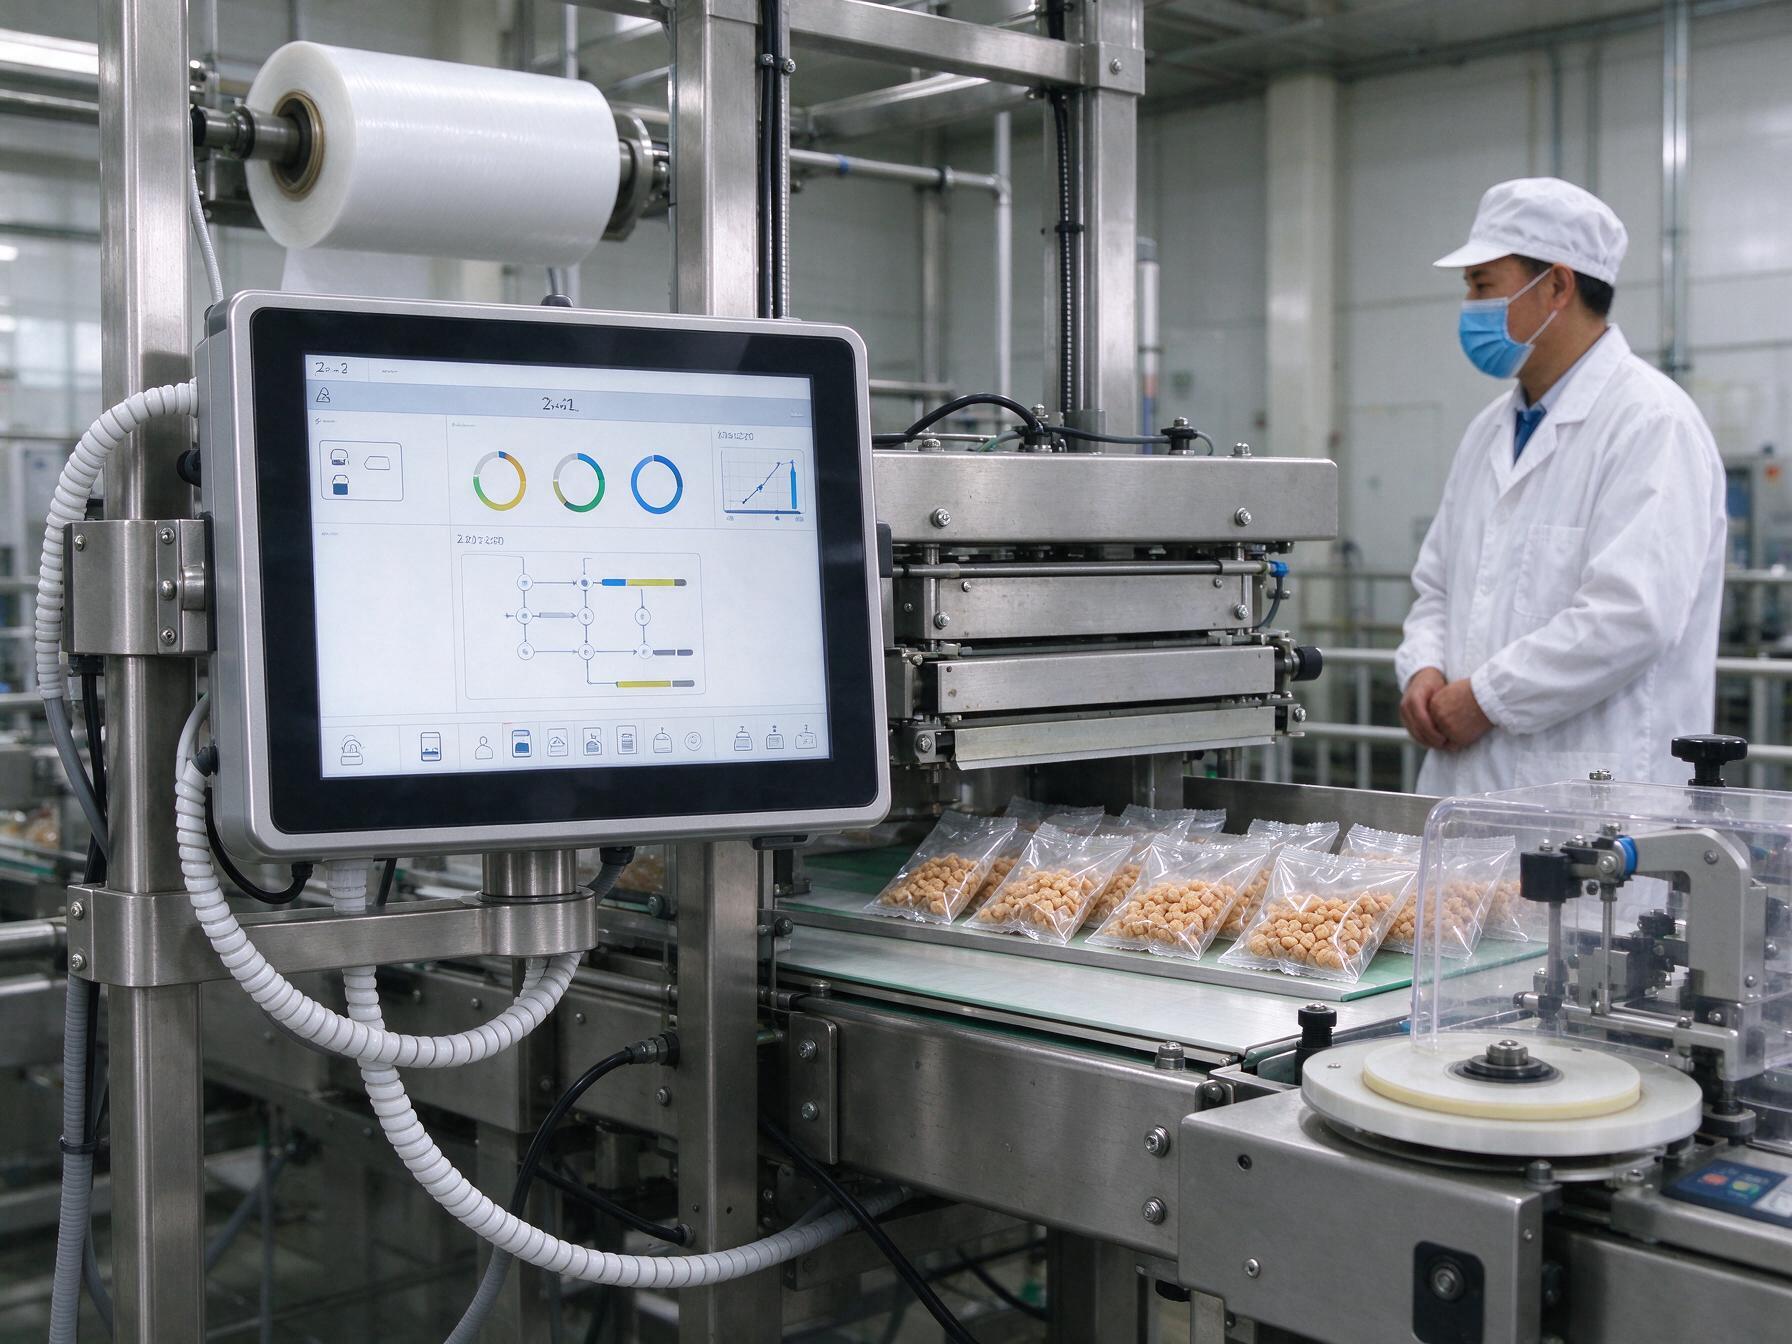
先把冲洗与安装条件写进需求清单
食品包装车间并非所有位置都承受同样水流。封口区可能主要是擦洗,灌装附近则可能遇到喷淋、清洗剂与冷凝,选型前应按工位记录冲洗方向、频次、液体性质和允许断电窗口。纯平前面板的防护等级也要核对测试边界,不能把面板参数直接等同于整机背部与接口区域。工控一体机供应商需要据此给出嵌入式或壁挂方案、开孔与支架图纸,并让线缆出口避开积水路径。需要同时完成工单条码和人员权限核验时,可评估研显触控P6A扫码刷卡多功能工控一体机,将扫码与刷卡融入固定安装终端,减少外置模块;其识别区域仍应结合现场清洁动作验证。
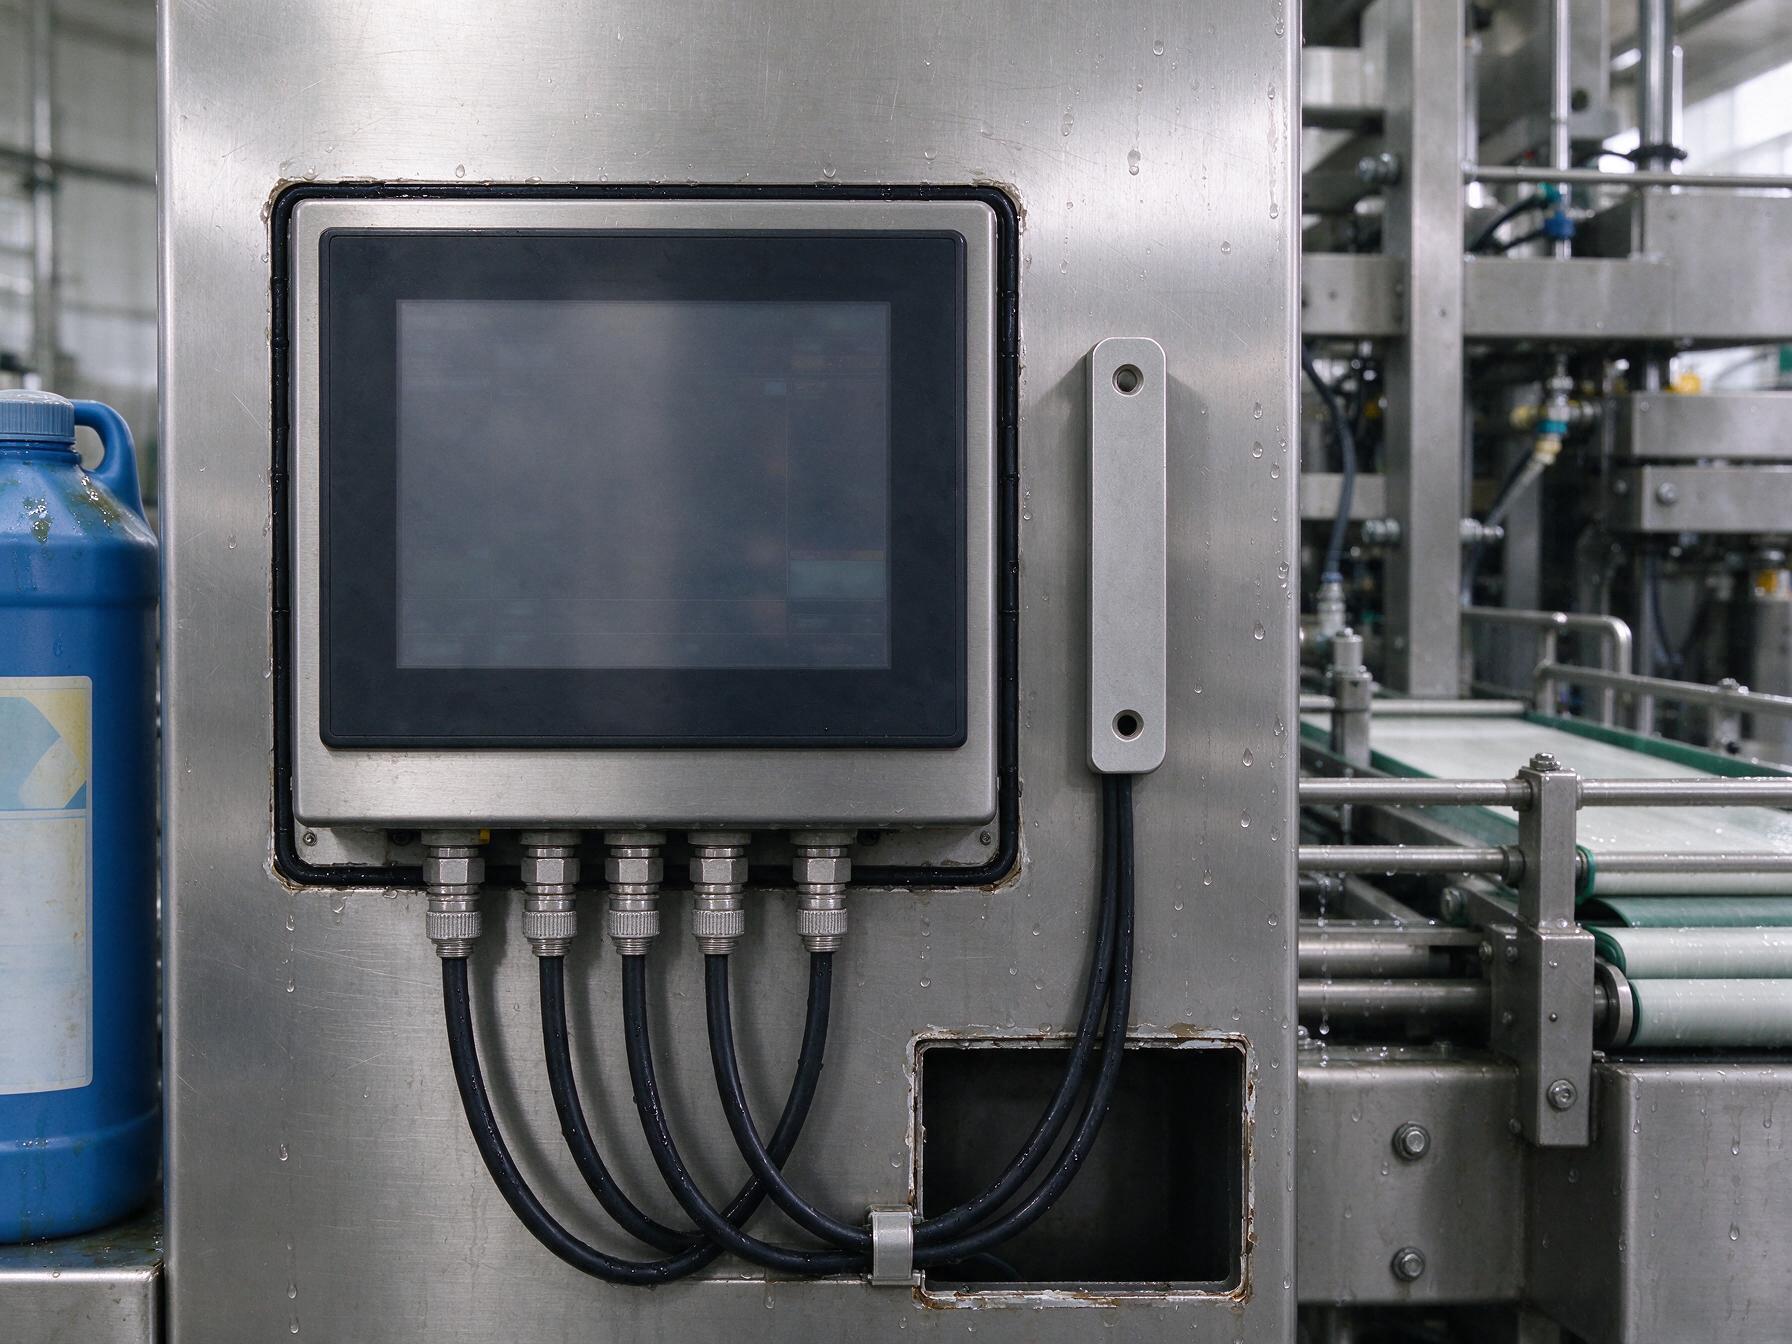
接口与软件要沿包装数据链适配
包装工位常要连接扫码器、称重仪表、标签打印机或视觉检测终端,接口数量只是起点,更重要的是系统驱动、供电方式和线缆布置能否协同。部署前应画出数据流,明确工单从MES下发、批次码采集、检测结果回传各由哪个接口承担,再核对网口、串口与USB资源,避免到场后依赖转接设备。操作系统与应用运行环境也要同步确认,包括客户端版本、系统镜像、外设驱动和断网后的补传机制。工控一体机供应商若能提供样机联调,应让真实包装程序跑通完整流程,而非仅展示桌面与参数页面。
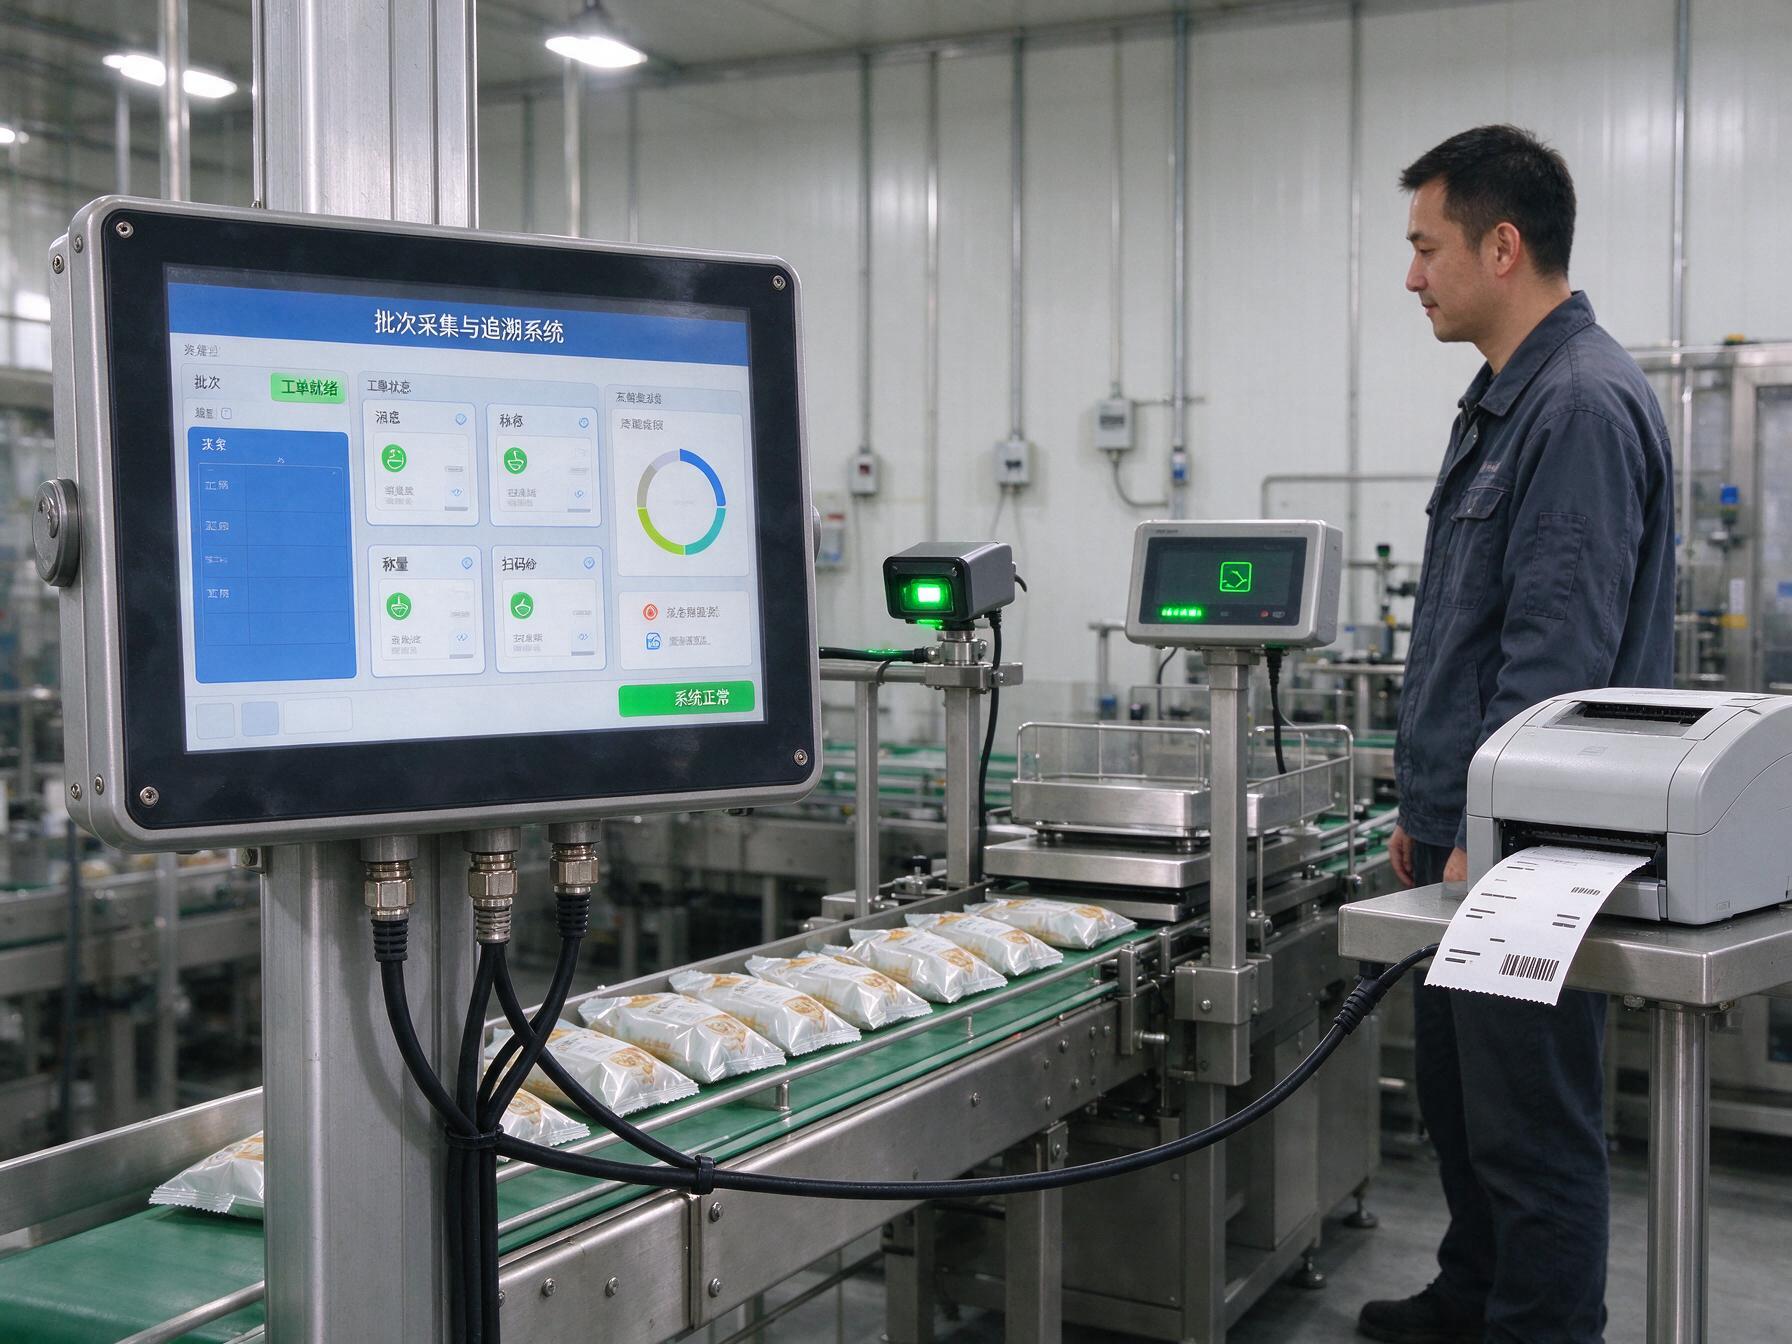
样机验证决定配置单能否落地
考察阶段可把样机测试写成双方签认的验收表,覆盖一个生产与清洗周期。硬件侧观察触控、启动、外设识别和接口松动情况,软件侧核对登录权限、工单刷新、标签打印与追溯记录,清洗后再复测同一组项目。针对尺寸、接口与系统镜像需要协同的项目,研显触控可结合固定安装形态开展定制,但变更内容仍应落进规格书和图纸,避免口头承诺无法复制到后续批次。报价单也应区分主机、支架、识别模块与调试服务,让采购能比较同一边界下的交付内容。
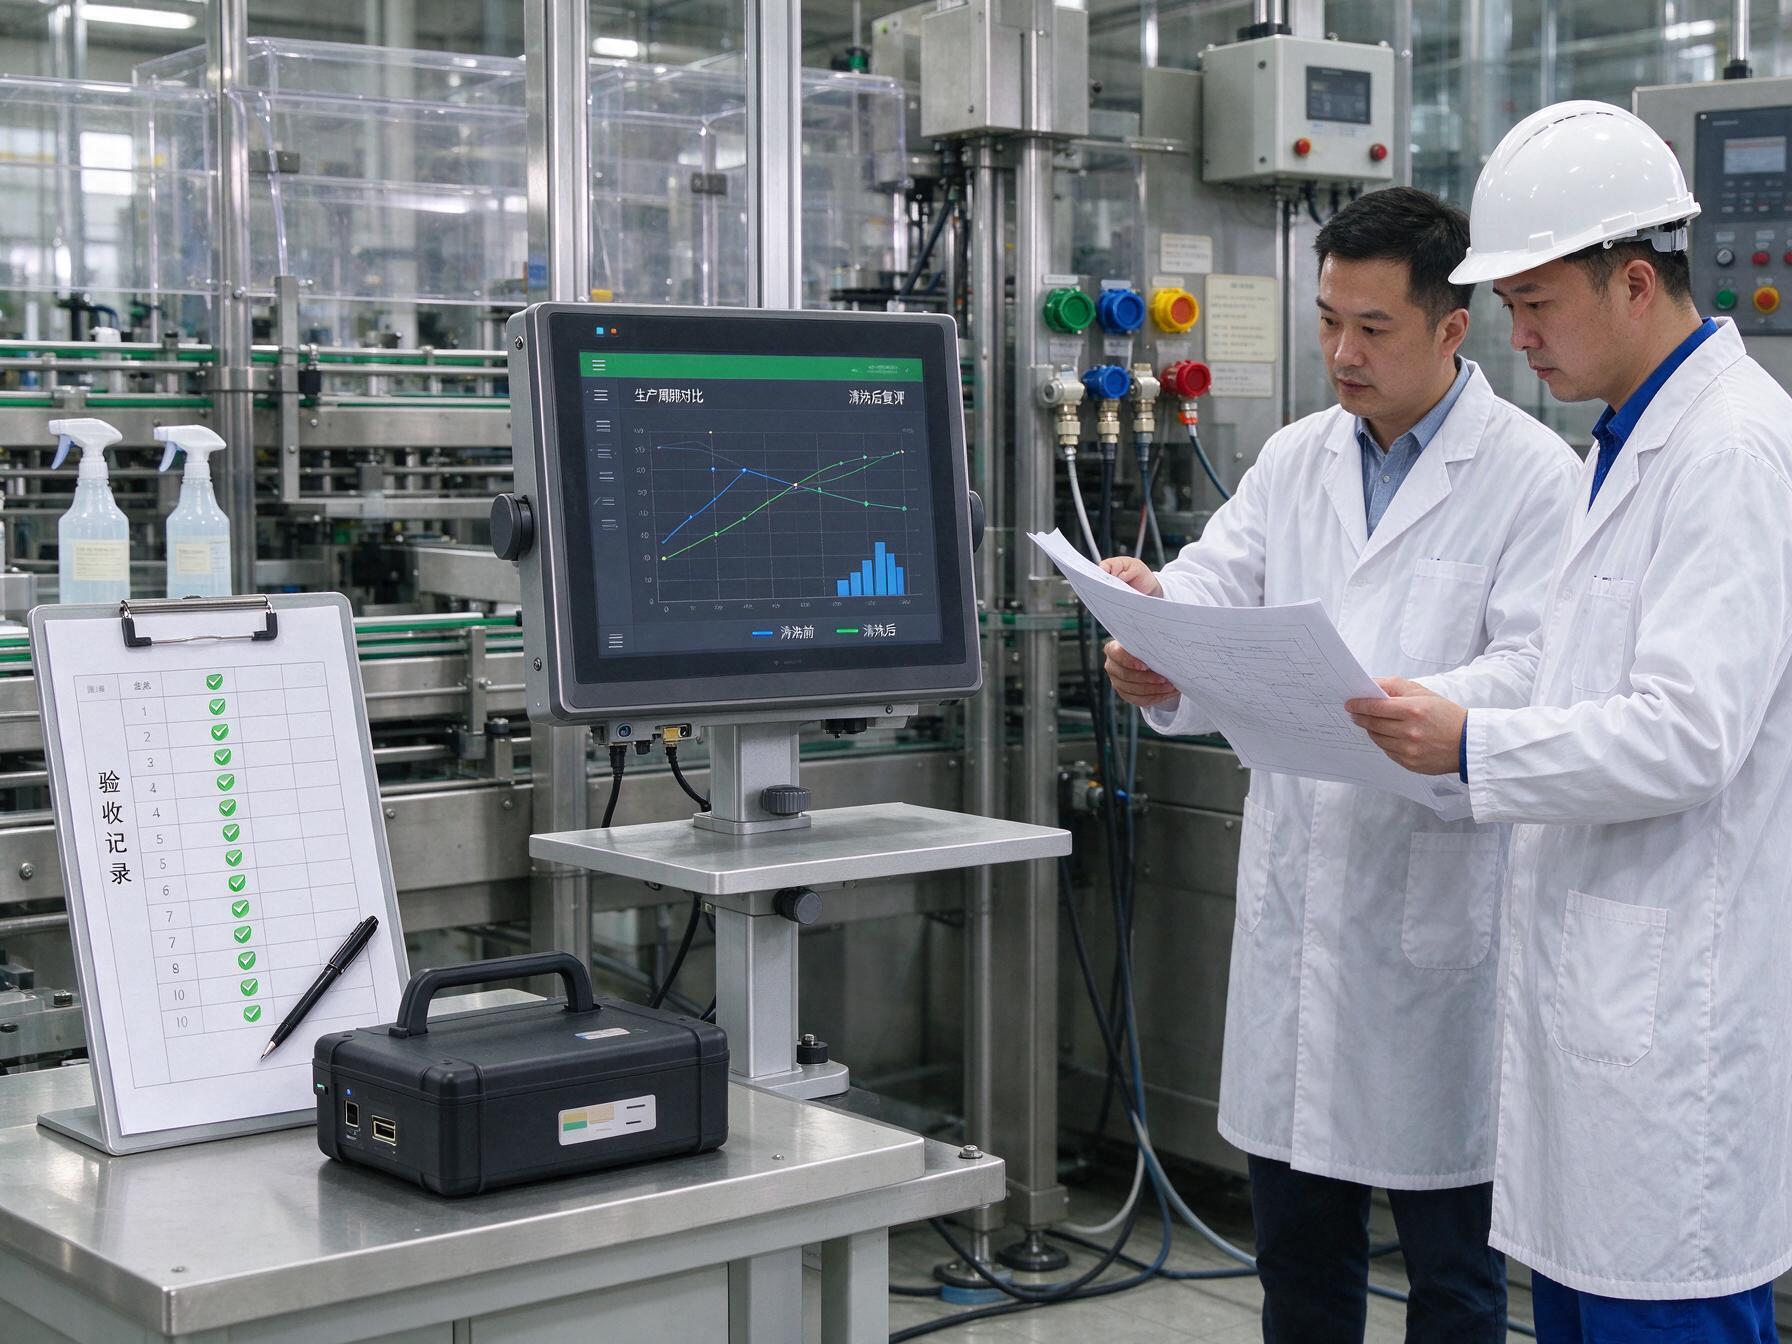
批量部署用一致性与供货边界验收
首台样机通过后,批量交付仍要防止配置漂移。建议以确认样机为基准,核对处理器、内存、存储、系统镜像和外设驱动版本,并把序列号、工位号与验收记录关联。工控一体机供应商还应说明关键物料变更、备件供应和故障替换流程,让后续扩产能够复用同一安装模板。现场验收不只检查能否开机,还应抽测扫码、打印、数据回传和清洗后的复机动作;发现差异时先冻结问题批次,再确认是硬件、镜像还是施工偏差。这样,供货能力才体现为持续一致的部署结果。
食品包装产线选型的实质,是让终端适应生产节拍、清洁制度和追溯流程,而不是让现场迁就一张通用配置单。先把环境、接口和软件需求写清,再用样机与批次验收闭环,才能把供应商能力转化为可复制的工位部署,减少返工并保住后续运维效率。