机加工与冲压产线的班组长常把同一句话挂在嘴边,机器一沾油,工位上的触控面板就开始不听使唤,报工连点三下才跳一下,月底绩效一对账,串单与漏单的锅全让一线背了。问题看上去是屏幕失灵,本质却是当年选型只在采购表里比了一次单价,把工控一体机触屏的工艺差异与三年维护账全跳过了,才让每一次误触与返工都在暗处把预算吞回去。
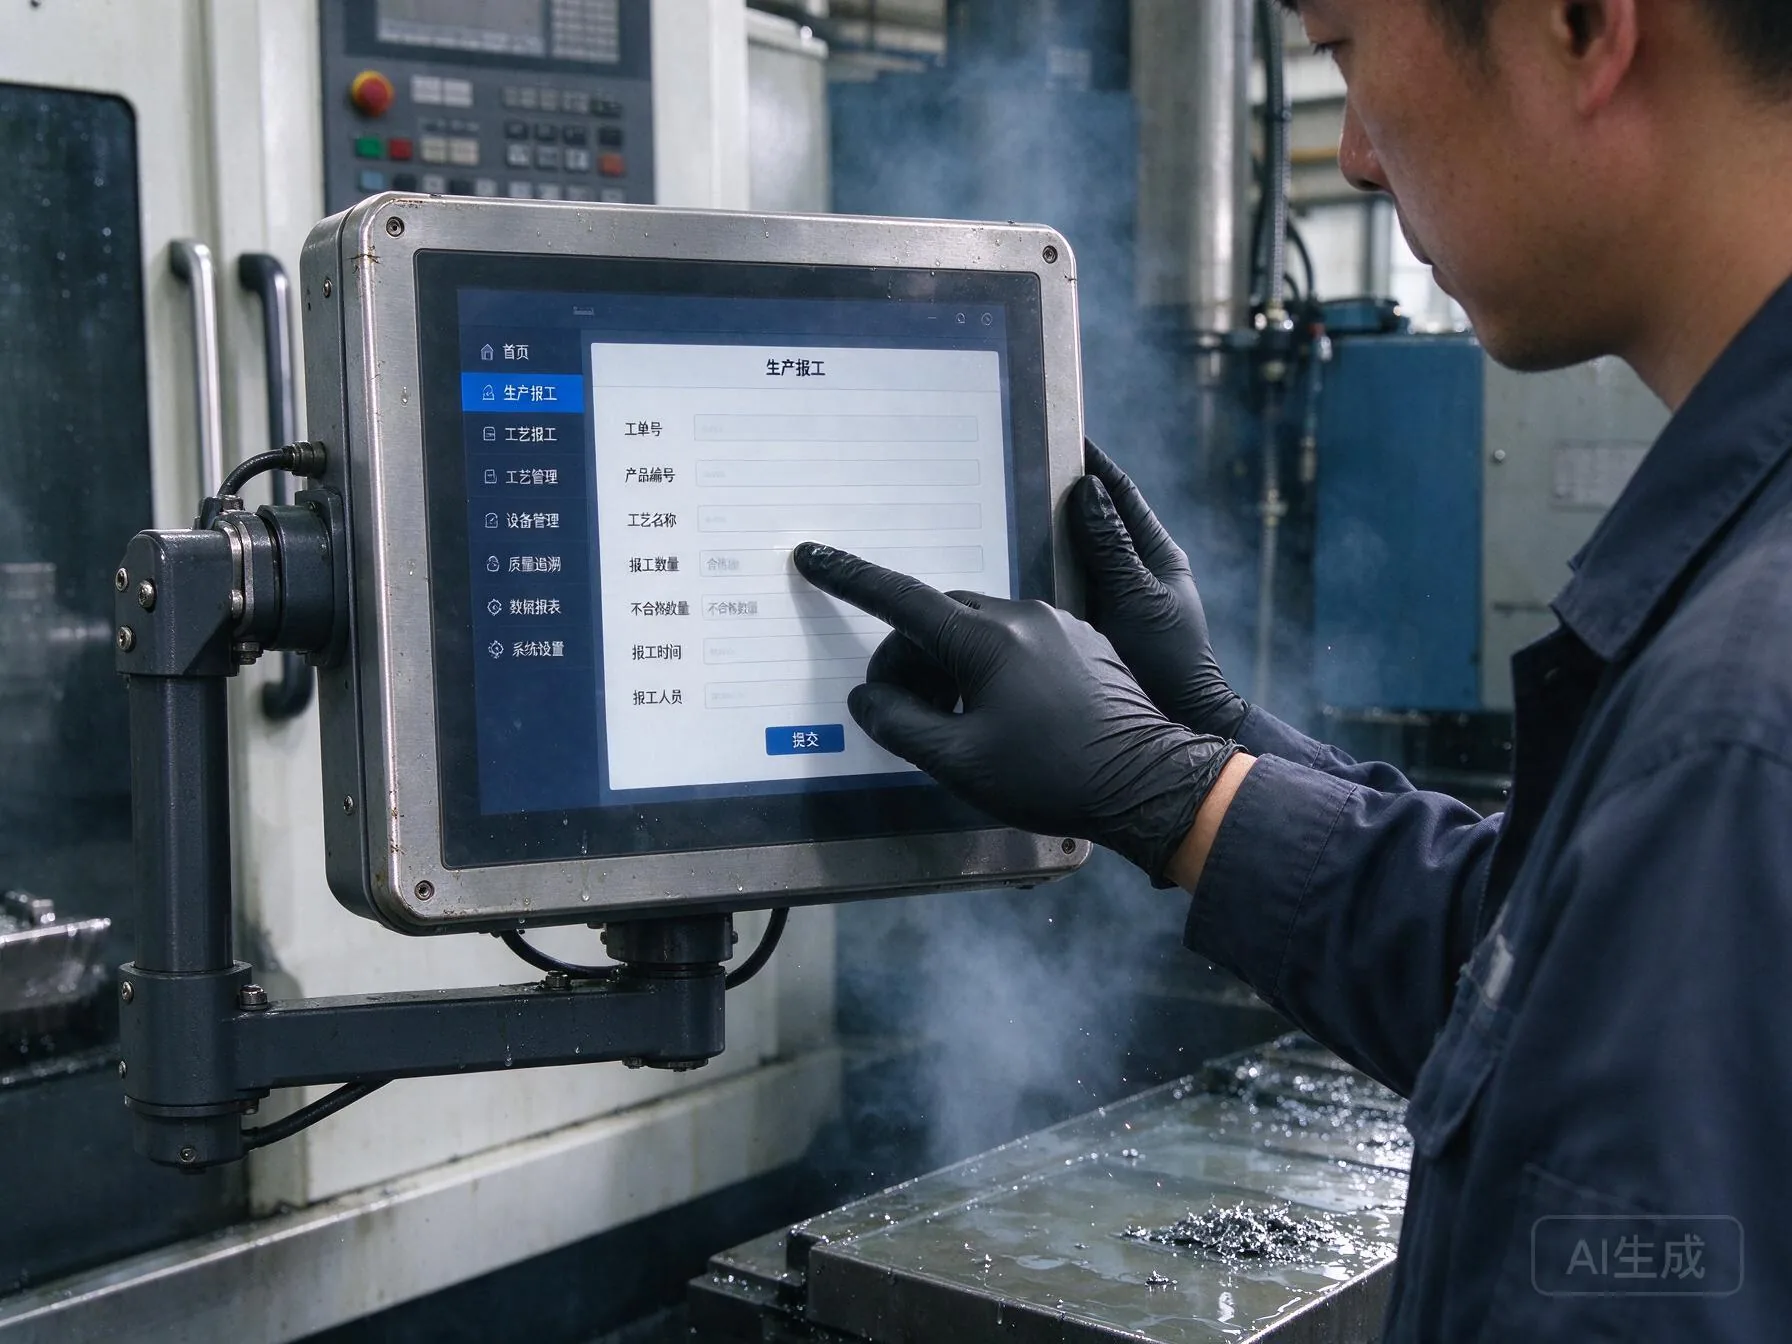
同一条冲压线,电阻与电容走出两条故障曲线
把工控一体机触屏拆开看,主流方案仍是电阻、表面声波与投射电容三条路线。电阻屏靠上下两层ITO导电膜受压导通,天生不挑介质,戴上防割手套或用触控笔都能点;投射电容依赖人体电场耦合,裸指反应最灵敏,遇到油膜、水雾或厚手套就需要额外的信号处理;表面声波虽然对裸指友好,但一旦面板沾上油泥,声波衰减会直接判为故障。同一条冲压线三个月的运维台账显示,电阻方案的误触多集中在膜层老化后,电容方案的失效则与油膜、水雾累积高度相关。把这两条曲线叠到班次表里,就能看清哪一种方案更贴近本车间的真实工况,而不是被单价牵着走。
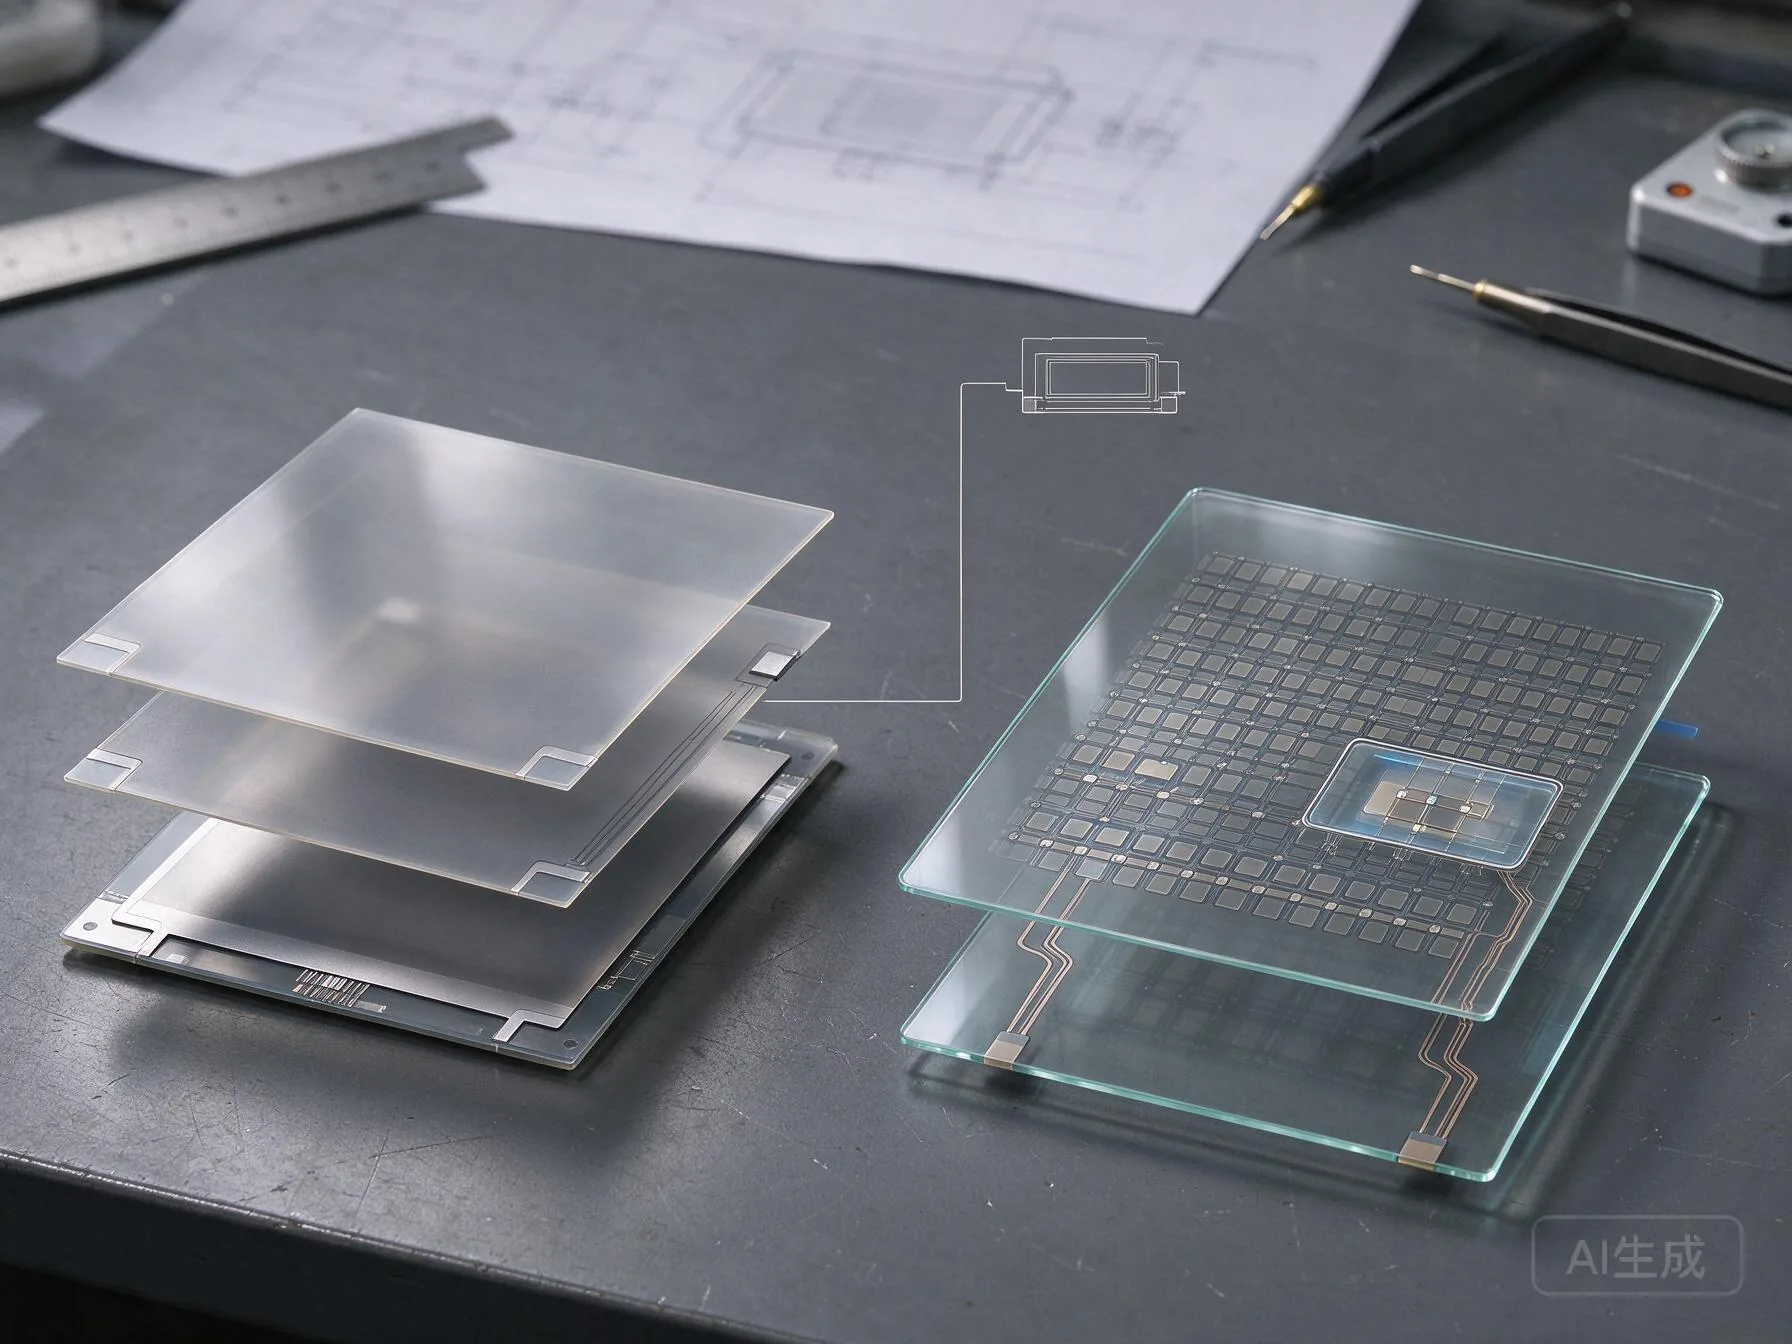
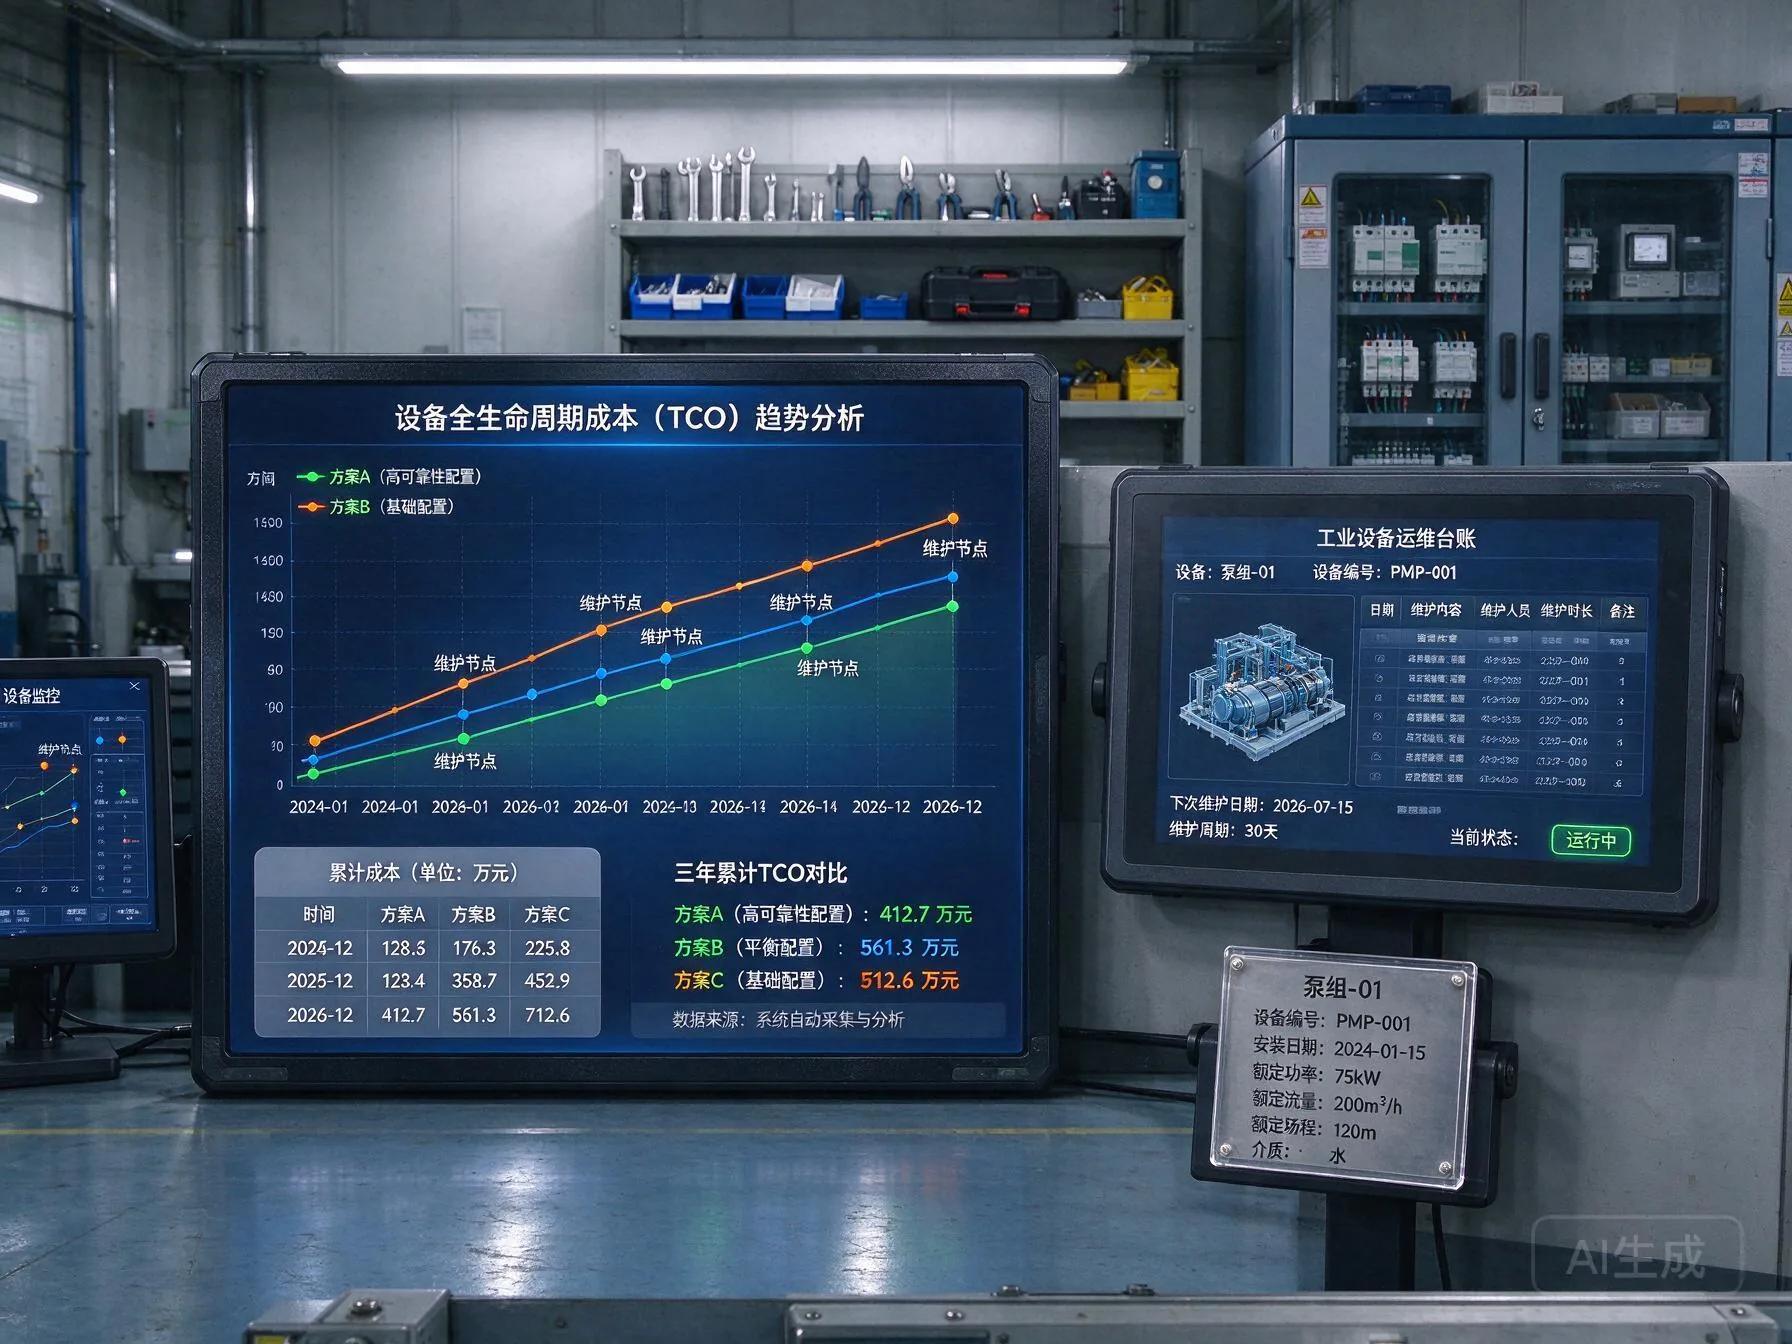
把工控一体机触屏的三年账摊开,单价差距被工单吃回
真正拉开差距的是全周期成本,而不是采购单那一行。以一条12个报工工位的机加工产线为例,电阻屏方案的一次采购单价通常比同尺寸电容方案低8%到12%,但膜层在频繁刮擦与化学清洗剂作用下,平均18到24个月就会出现漂移,需要逐台校准甚至更换面板;投射电容方案的初始投入更高,但在表面做防油镀膜并配合橡胶手套优化算法后,校准周期可以拉长到36个月以上。把更换面板的人工、停线机会成本、二次运输与返工对账一起计入,三年累计TCO往往反超采购差价15%到30%。针对这种长周期工况,研显触控P1A多功能工业触摸一体机在前面板工艺上把防油密封与触控调校做了一体化处理,现场不再需要为换膜单独排停线窗口。
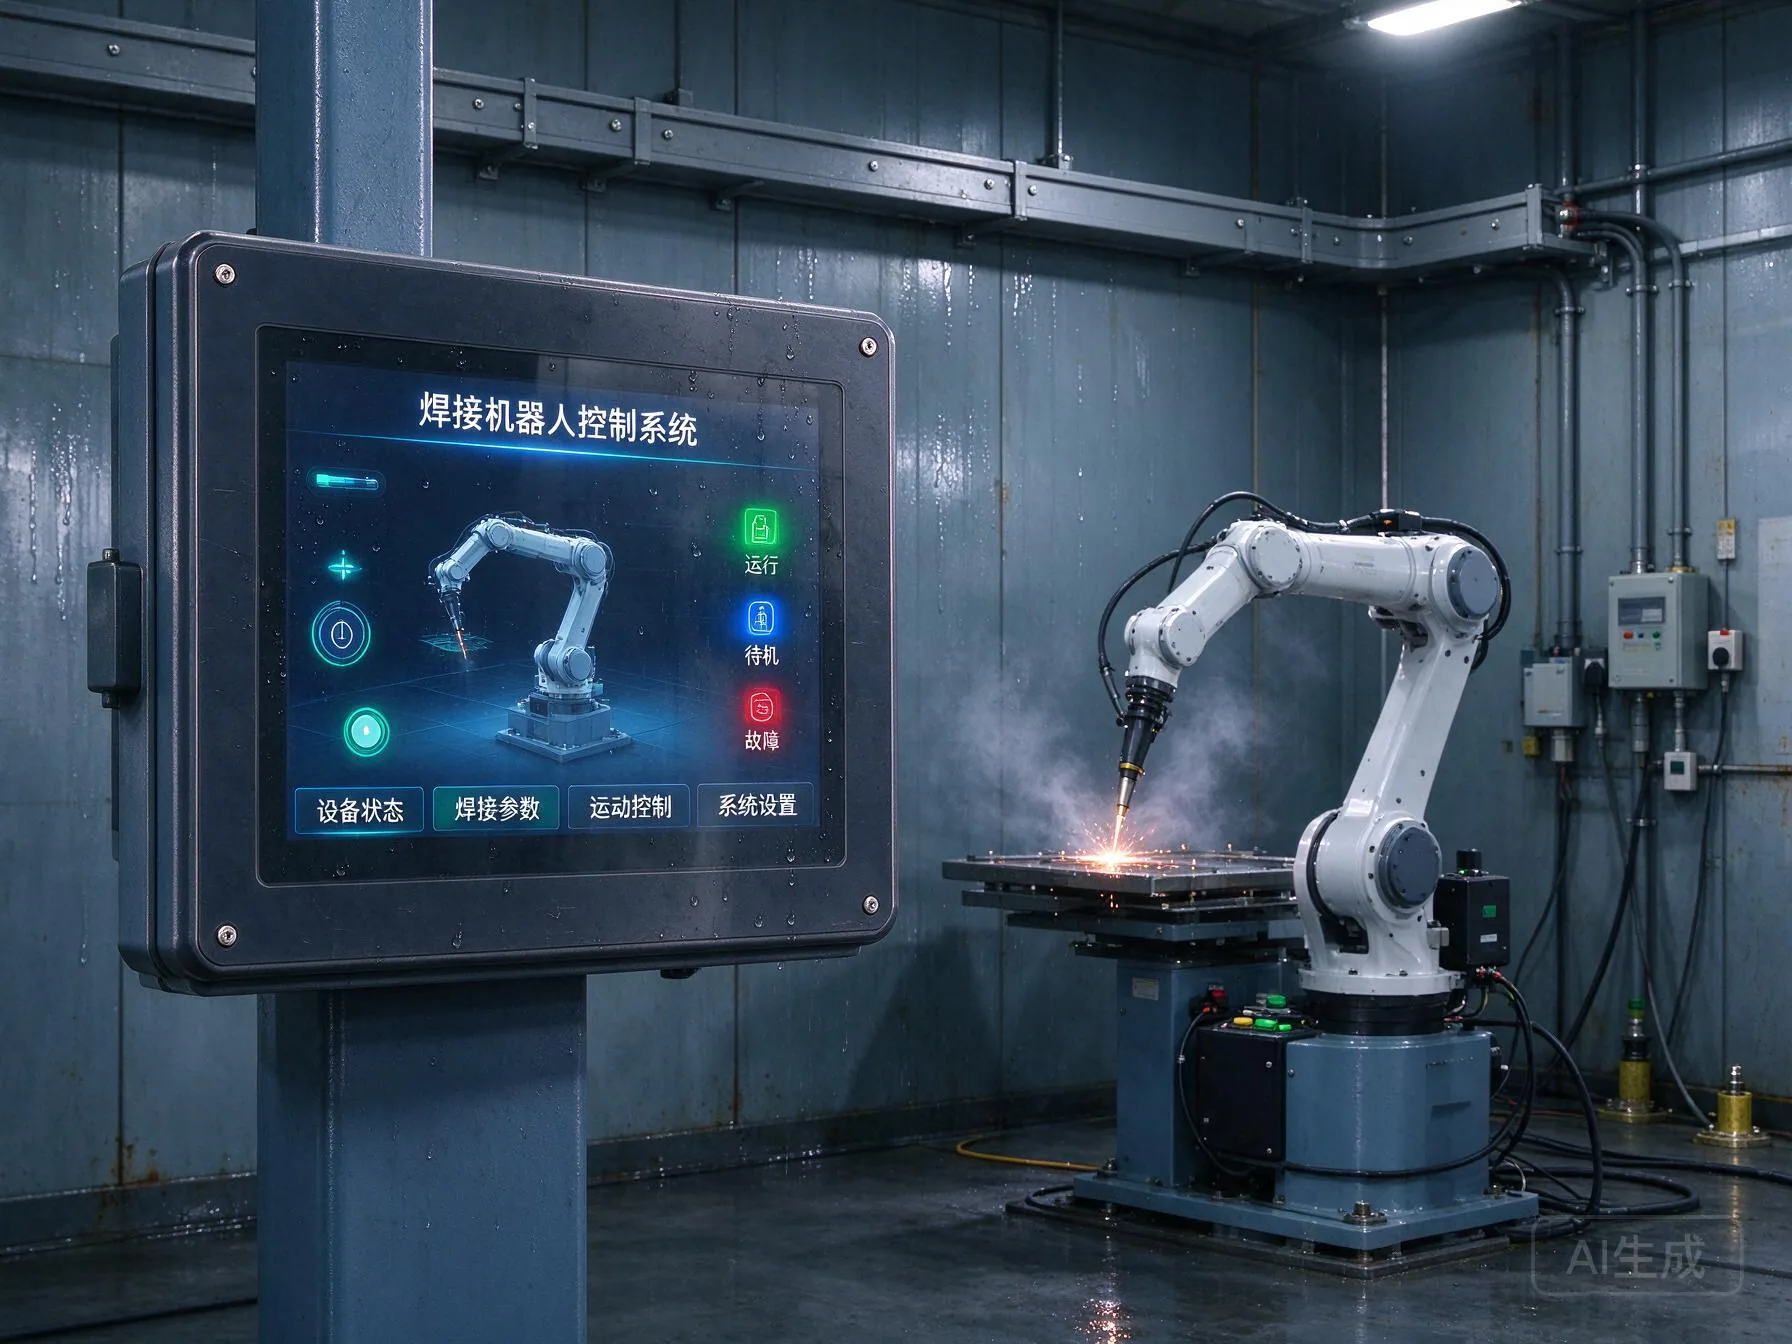
手套、水雾与电磁干扰,选型时的三道隐藏闸门
真正决定方案是否成立的,是工况里的细节变量。第一道闸门是手套,防割手套、丁腈手套与裸指在同一款屏上的触控表现差异很大,电容方案必须配合专用调校才能保证湿手与戴手套场景的可用性;第二道闸门是水雾与油膜,食品与机加工车间尤为典型,电阻屏的密封老化与电容屏的误触抑制是两条不同的工程路径;第三道闸门是电磁环境,焊接机器人与大功率变频器旁的工位,触控前端的屏蔽与接地处理远比参数表上的响应时间重要。在同时存在刷卡、扫码与指纹报工的复合工位上,研显触控P5A指纹识别多功能工控一体机把前置功能模块与触控前端一起做了EMC布局,减少外接模块对触控信号的串扰,让工控一体机触屏在强干扰车间也能稳定出数。
把参数表翻译成现场可执行的对照清单
落到采购动作上,研显触控的工程团队会按工位介质与清洁工艺输出触控前端与密封结构的组合建议,把抽象参数翻译成可验收的现场指标。建议采购把同一份对照清单交给设备、工艺与IT三方共同确认,先按工位分组列出介质、手套与清洁频次,再要求供应商提供同工况的样机实测数据,包括湿手点按成功率、戴手套响应时间与连续运行漂移量;随后把三年维护项拆成面板更换、校准人工、停线损失三个科目,让财务按同一口径折算;最后要求供应商在验收条款里写清漂移、误触与响应延迟的判定方法,而不是只看交付当天的亮度与分辨率,避免采购单与实际工况之间再次脱节。
回到最初的问题,屏幕漂移并不是偶然故障,而是选型阶段把工况、工艺与维护账分开看造成的必然结果。把电阻与电容的失效机理摆到同一张表里,再把三年TCO按工单与停线折算,就能看清哪一条技术路线真正贴合本车间的节奏。未来的工位数字化升级,评判标准也会从单次采购价转向全周期可用率,谁能把这笔账算细,谁就能在扩产时少踩一次坑。