工位上的报工流程看着简单,却常卡在最后一步:读卡器缠在立柱上,扫码枪的线从桌底绕到交换机,标签打印机再占一个USB口,工位一调整就得整段重接。问题多半不在软件,而在工位端堆了太多外挂与转接环节,mes工位终端一体机要接的正是最后一公里。
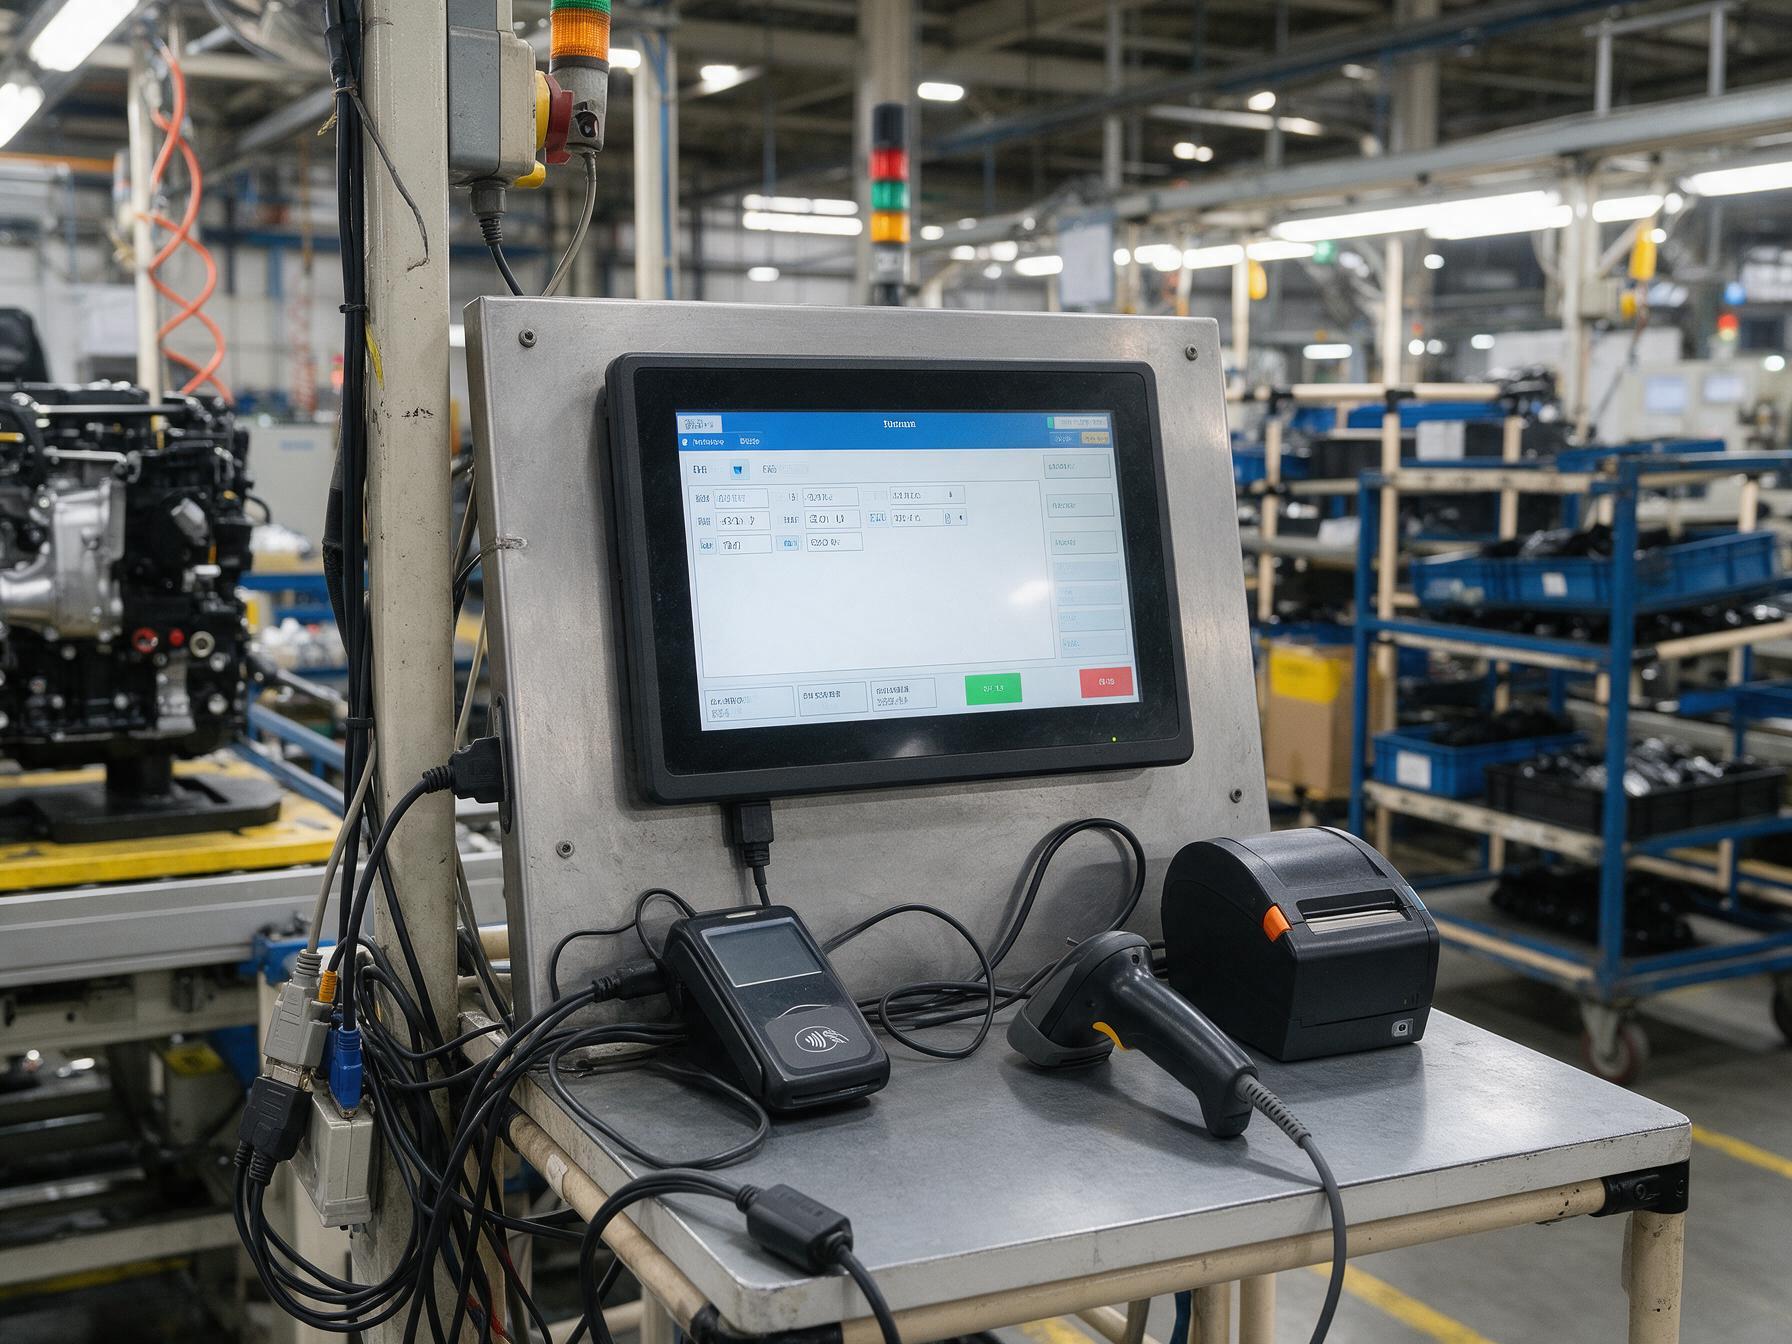
外设层层外挂,报工链路先乱在物理连接上
推数字化的工位要加的东西远不止一块屏:刷卡模块供电,扫码枪占串口,标签打印机走USB,有权限的岗位还得挂指纹装置。四个外设就是四段线缆、四个接头、四个可能松动的位置,一次拖拽或换型就可能接触不良,终端运行正常,报工却时好时坏。
更麻烦的是故障难定位。读卡没反应,先怀疑卡片,再怀疑中间件,最后才发现是转接头氧化;扫码枪偶发丢码,换根线就好,可线是谁压的没人说得清。外挂每多一层,排障就多绕一圈,班组长只能靠重启顶过去,mes工位终端一体机也难以稳定采集。
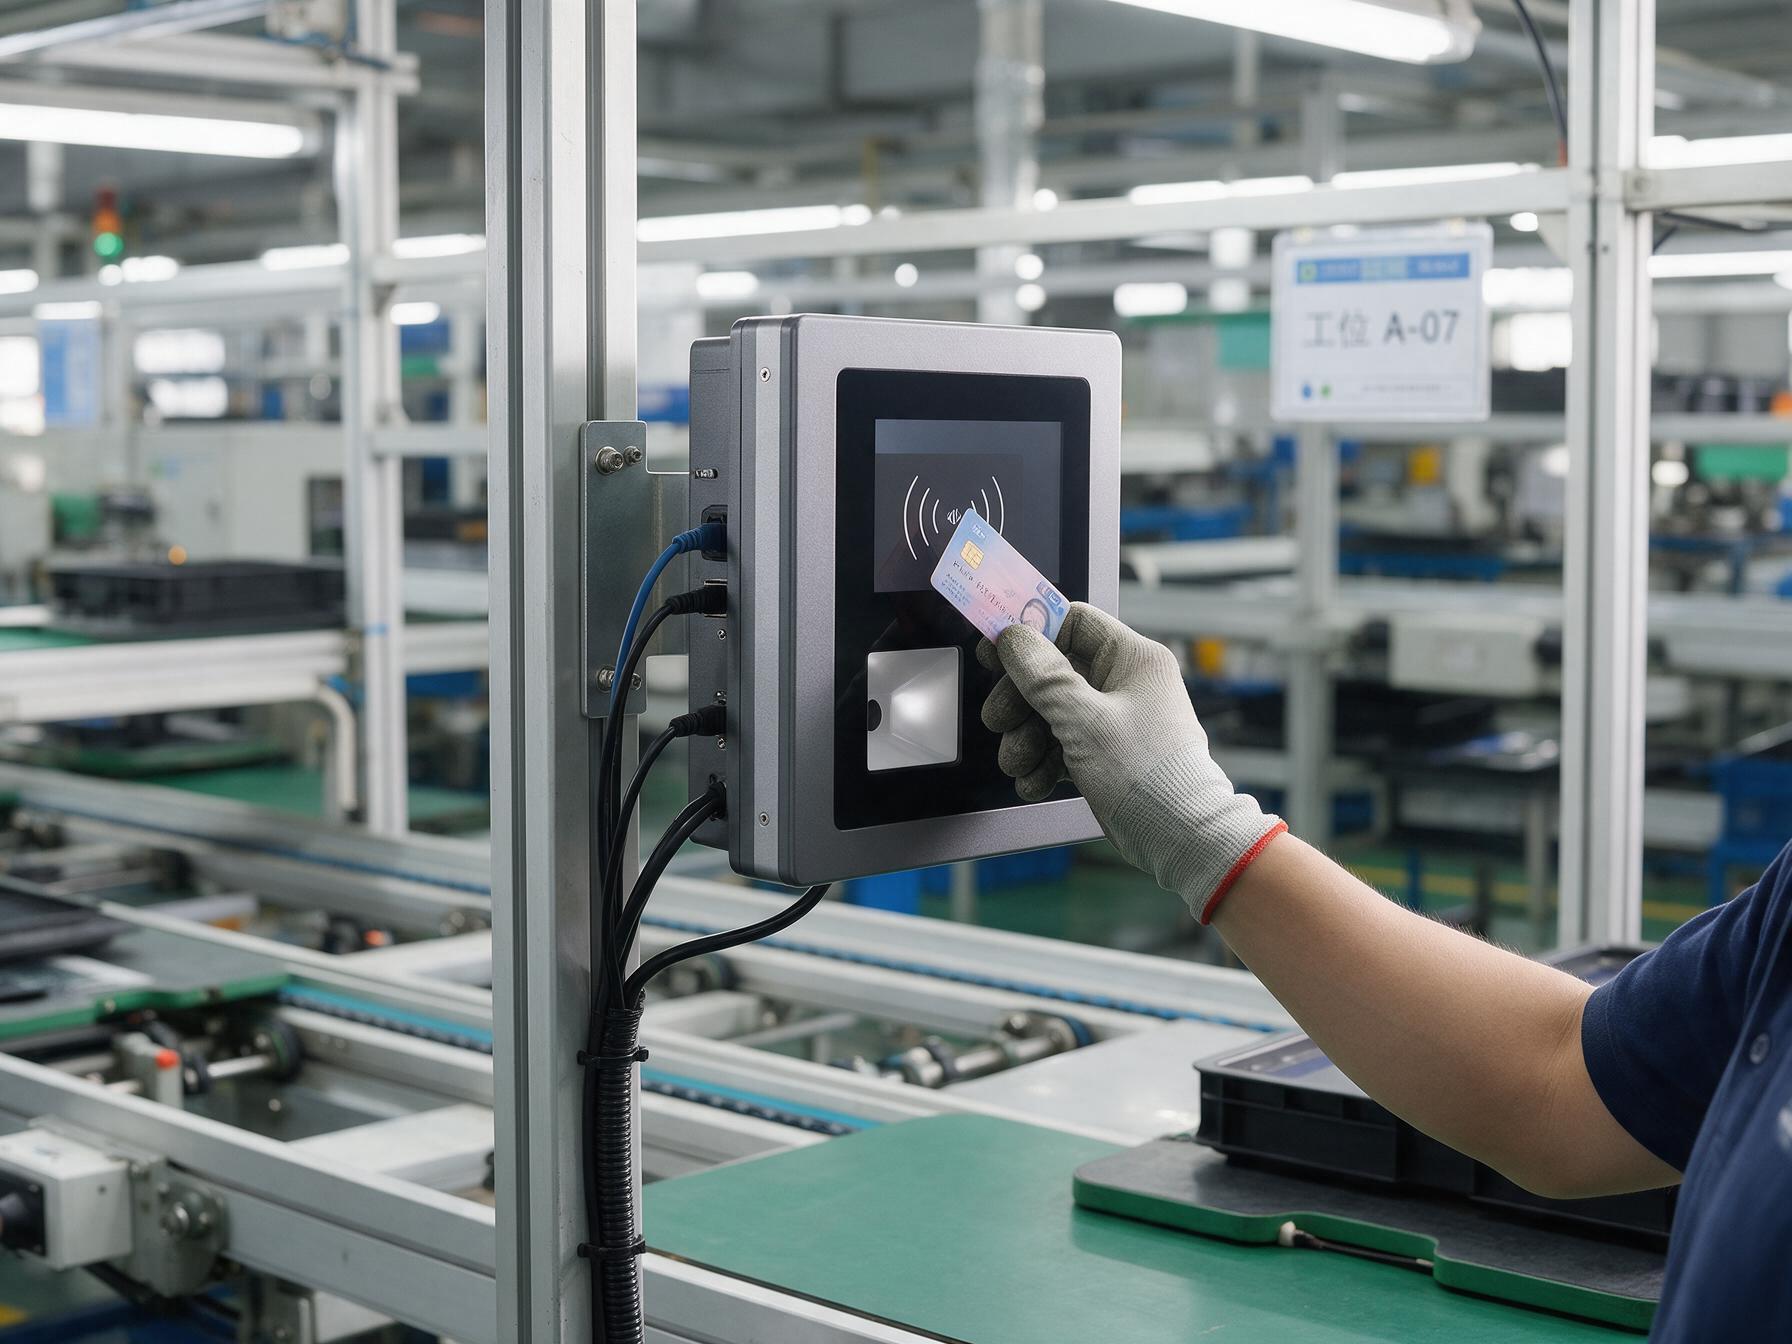
把采集窗口收回前面板,线缆路径先短一截
收拢的开头是把采集动作前移。得益于把采集窗口与安装形态纳入同一套规划,研显触控的机型把刷卡窗与扫描窗直接做进前面板,五种安装方式下都保持同一条前置采集路径。操作工抬手即刷、对码即扫,外挂支架与延长线随之取消,线缆从背部入槽沿立柱走暗线,台面只留一条路径。
形态也要跟着工位走。台面进深不足用嵌入式与台面齐平,流水线侧边挂壁装在立柱上,检测台旁适合桌面式,前视高度与走线方向安装前核对。油污泼溅的工位前面板要可擦拭,接口不用时加盖。
线缆路径定下来之后,接口规格才好一次写进采购文件。台面嵌入式核对开孔尺寸与安装深度,壁挂工位核对承重与走线孔位,同一批工位的接口配置应保持同型。端口数量与安装方式可对照研显触控P1A多功能工业触摸一体机的参数表核对,串口与双网口规划一次对上工位图。
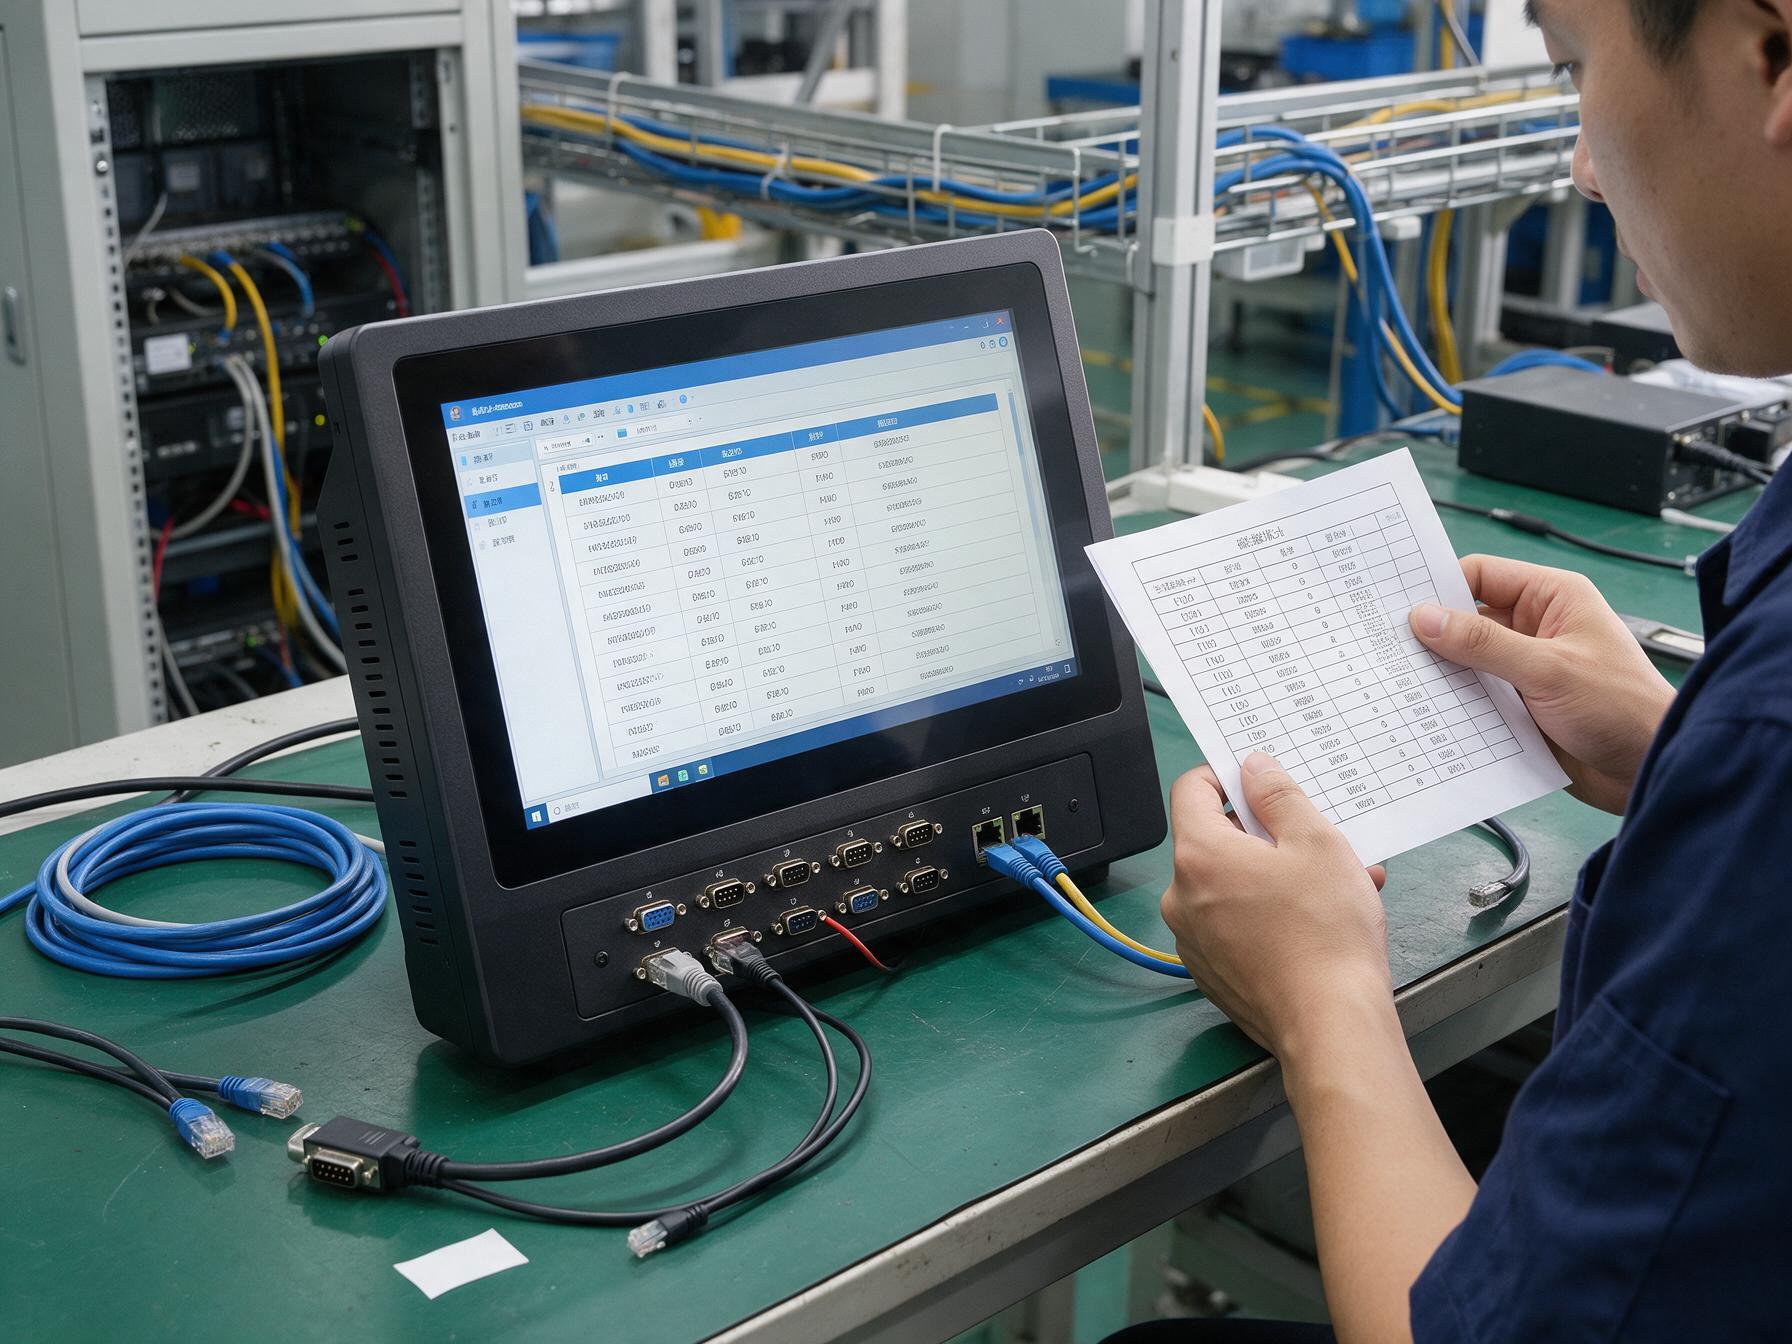
接口数量与映射关系要在采购前写清楚
接口不够用,现场的本能反应是加集线器和转接板,代价是多一层供电与枚举关系,扫码枪偶发掉线往往出在这里。更稳妥的是把端口一次写进技术协议:每个工位几个串口、几个USB、网口怎么分,映射表随合同走,装机照表核对。
网络侧同样要提前分层。双网口把车间内网与设备侧网络隔开,报工请求不被设备广播挤占;工位按编号编静态IP,首启按号改地址,交换机端口与工位号对应。映射表配完一次复制到所有同型工位,新工位照表登记,mes工位终端一体机的联调因此省下大半时间。
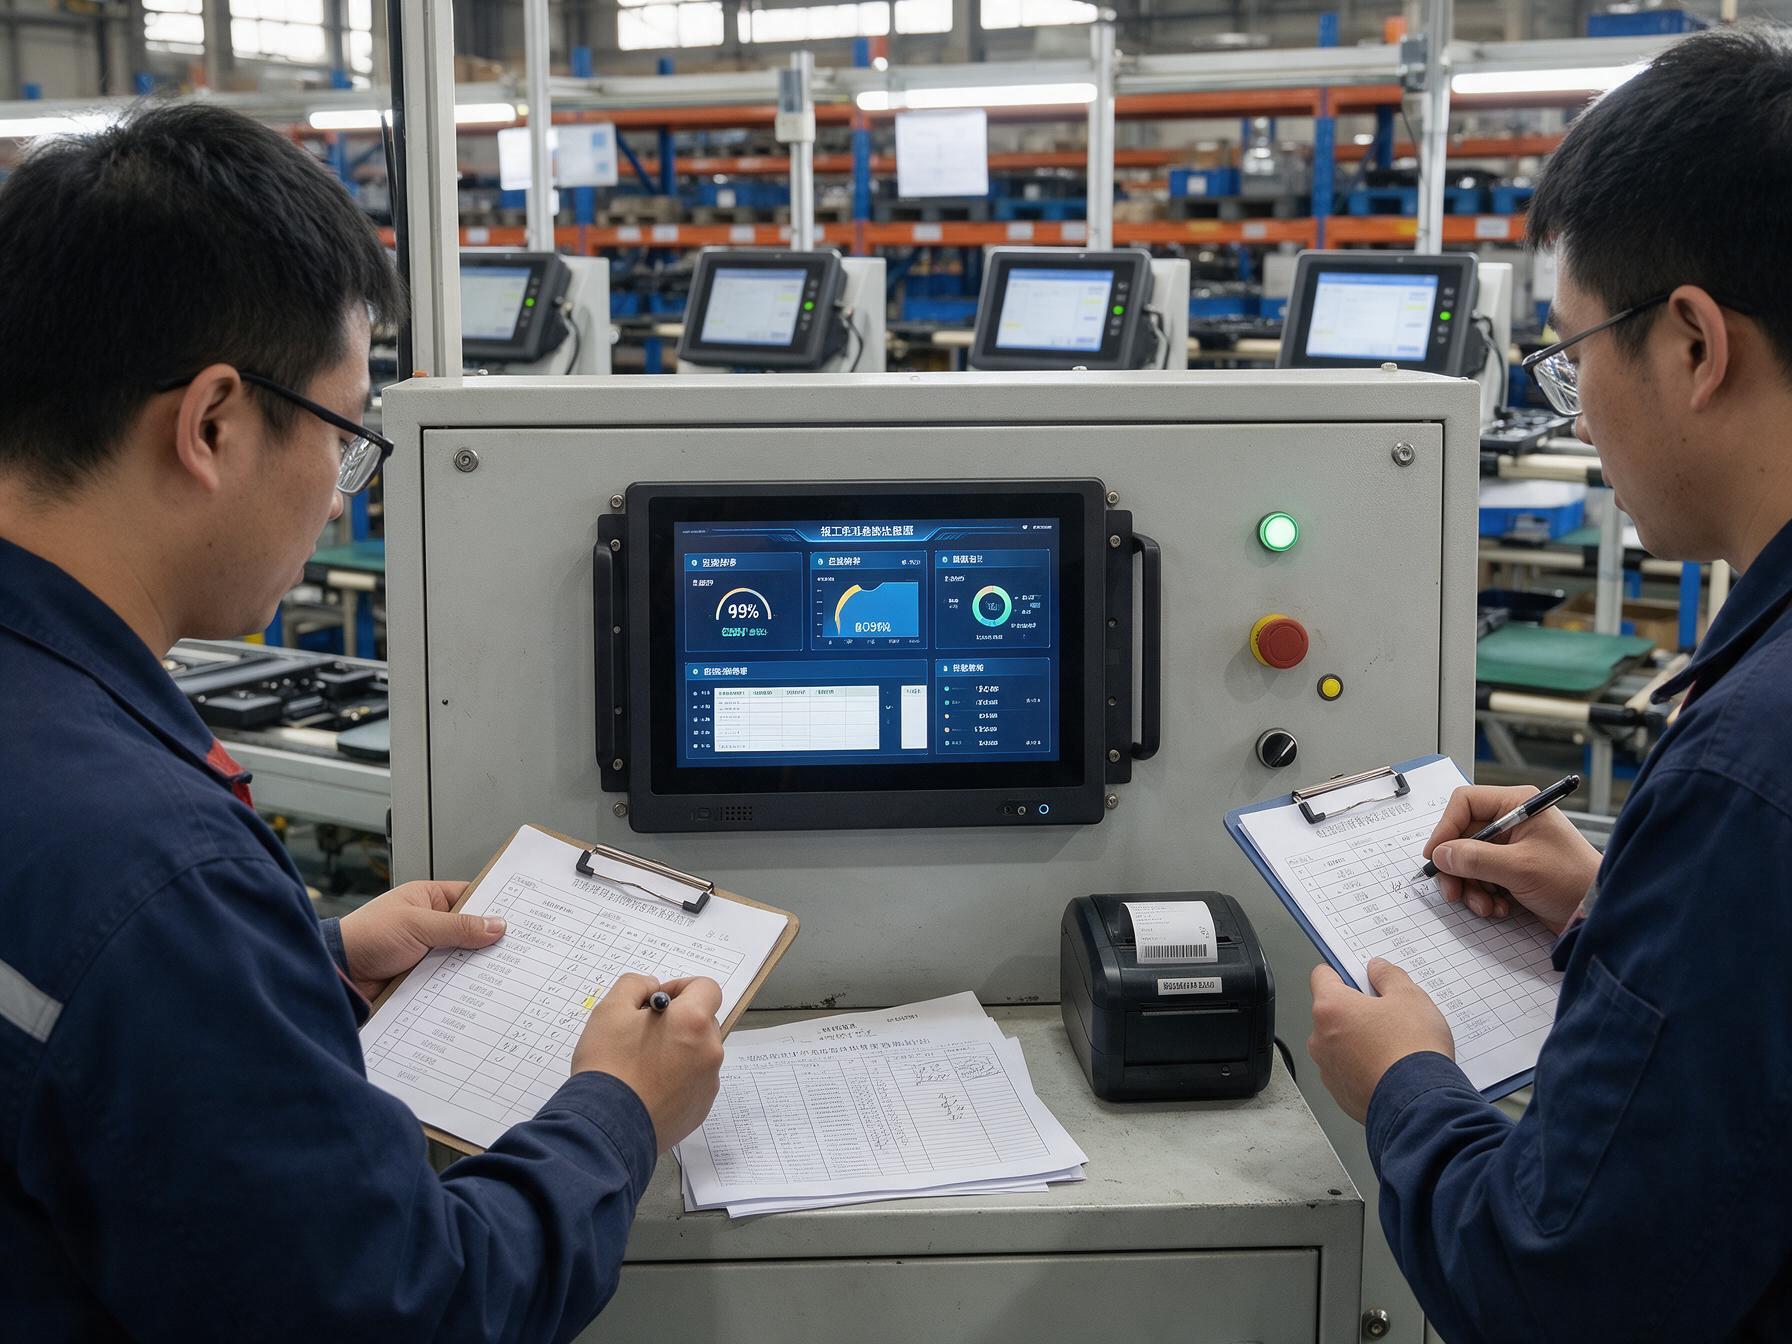
上线之后用可核对的指标验收,不靠手感
批量交付的收尾环节,研显触控会把镜像版本号、端口映射表、IP清单与外设型号同册归档,工位调整时照档改,新人接手也能还原现场。验收不靠手感:连续七天的报工成功率、外设掉线次数、夜班复电自动回界面的时间都要有记录,复电在空载与接满外设两种状态下分别验证。
档案之外,改造窗口也要提前留好。工位增减、工序调整都会动到终端布局,变更写进同一份档案,下轮扩线不用重新摸排。
把外挂收进机身、把映射写进协议、把验收落到数字上,工位端的稳定性就不再依赖某位电工的经验。产线数字化的难点不在把系统装进车间,而在让每个工位的物理连接经得起长期调整与复用,这才是整线改造能否通过验收的分水岭。