验收单上写着分辨率达标、亮度达标,操作员还是把身子往前倾,凑到半臂距离才肯读参数。这个动作在装机后的第一周最集中,之后慢慢变成习惯,报表看不出异常。选型讨论大多停在尺寸与亮度上,真正决定读数体验的视距与缩放,往往到现场才被想起来,而15.6工业显示器正是这类工位上最常见的尺寸。

身体往前凑这个动作,账要算到视距上
站姿工位的视距多在六十到八十厘米,坐姿调试台更近。15.6工业显示器在1920×1080下的点距约0.18毫米,界面上一个12像素高的字符落到屏面只剩2.2毫米左右;按静态判读常用的字高不低于视距两百分之一估算,七十厘米视距需要约3.5毫米字高,折算接近20像素。默认字号与这个数的差距,就是身体前倾的全部原因。
针对产线普遍按六十到八十厘米站位,研显触控在出厂调试环节按真实工位距离核对默认字号。分辨率本身不是瓶颈,这一距离上1080P的像素密度已接近肉眼分辨极限,再堆更高分辨率只会抬高主机的渲染与散热负担。真正让画面读不清的,是字符物理尺寸与缩放比例没跟着视距一起定。
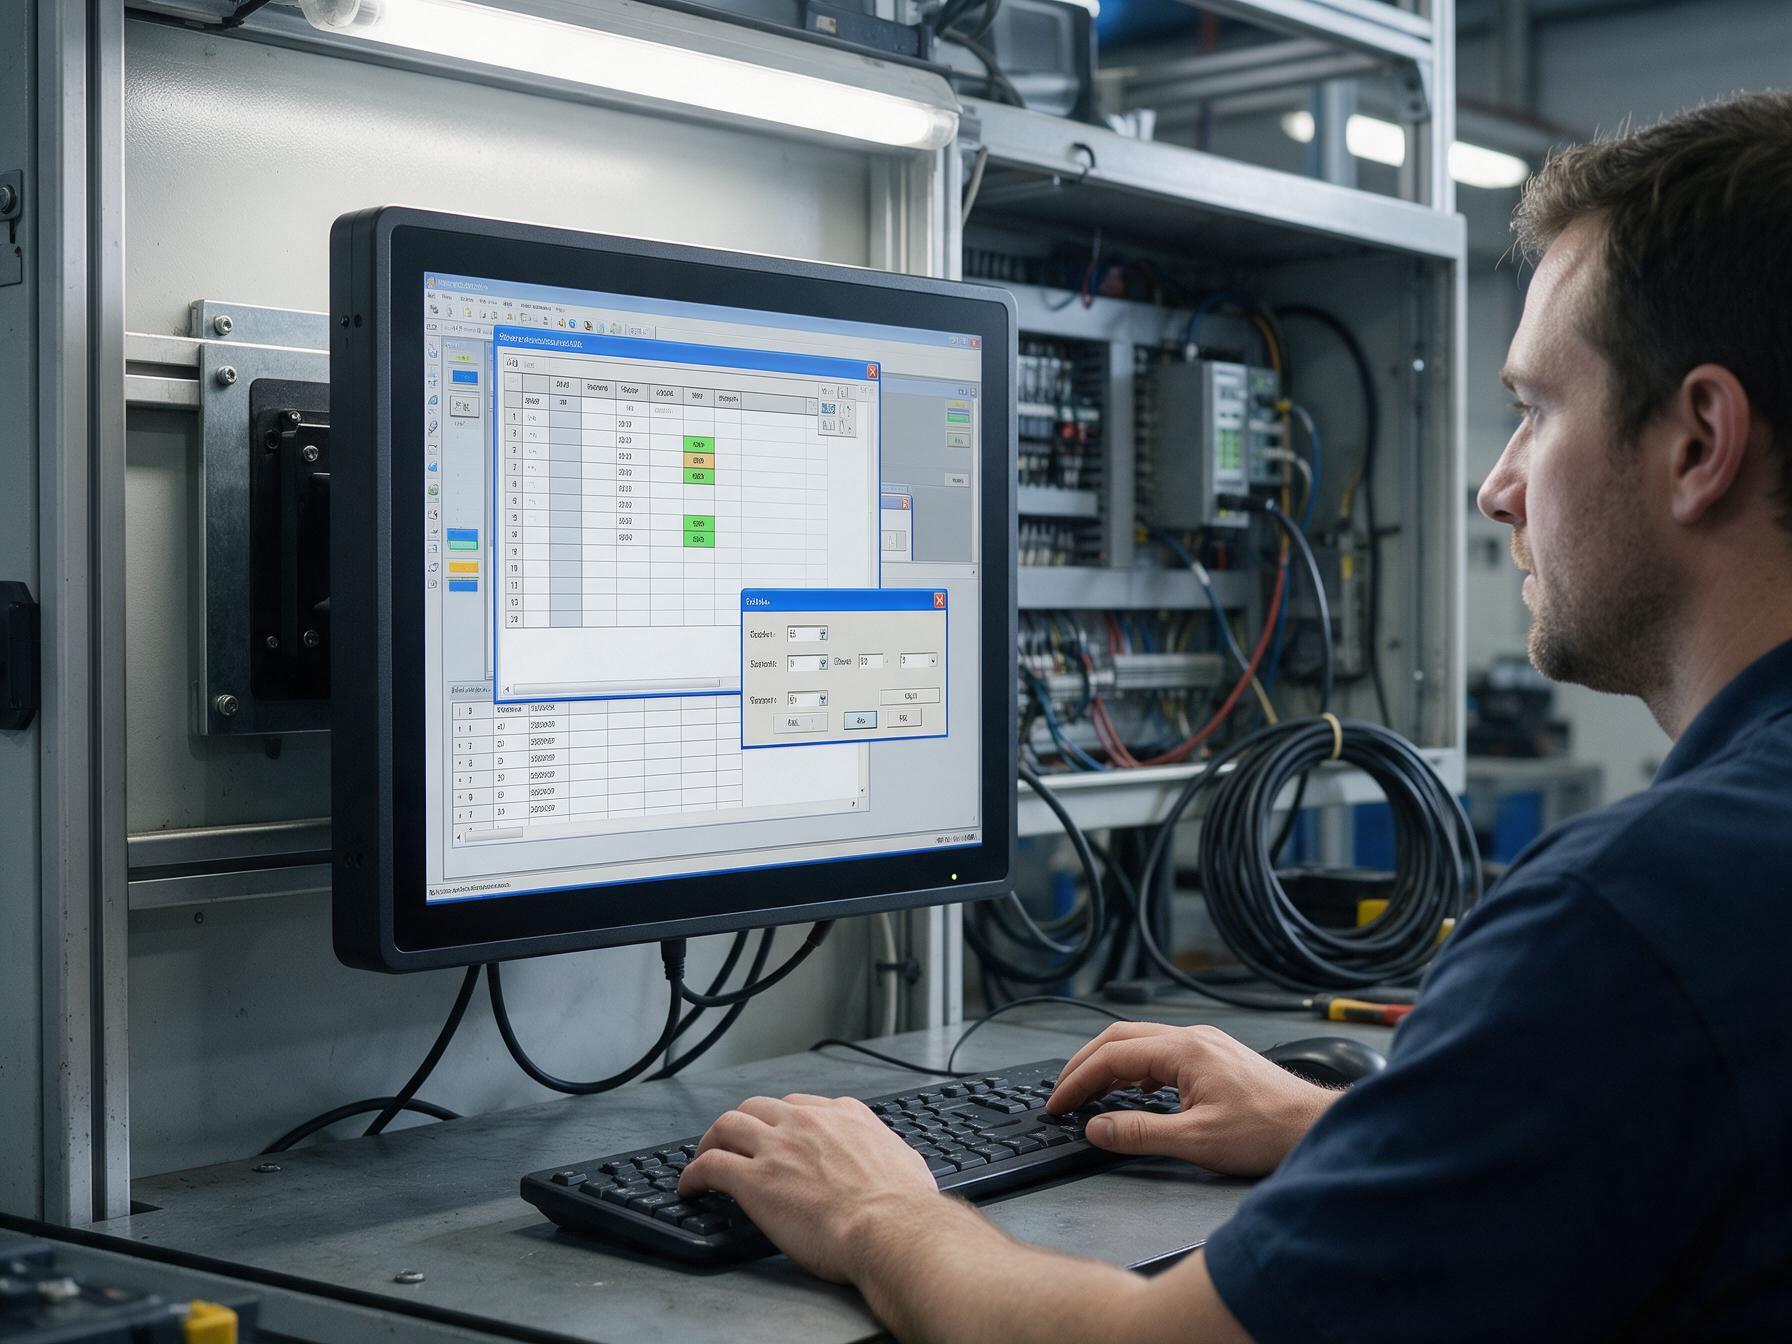
缩放这笔账,开发机和现场机不是一台
界面多数在开发笔记本上定稿,那块屏要么自带125%到150%缩放,要么分辨率与现场机不同。搬到15.6工业显示器上按100%输出,同一批控件的物理高度整体缩水,按钮边线与文字挤在一起,行距也跟着收紧。现场把缩放调到125%或150%能救回,代价是列宽溢出、弹窗按钮被推到屏幕外,这些布局问题必须在联调阶段集中暴露。
输出端还有更隐蔽的坑:显卡给出的分辨率与面板原生点阵对不上,画面插值拉伸后发虚,字符边缘糊成一片,操作员只会往前凑。为了把这类问题挡在装机之前,镜像里就把缩放模板与点对点输出一并固化,研显触控P2A扫码刷脸工业触摸一体机这类工位终端的出厂预设也按同一口径核对。混线换了主机,输出跟着变,这份模板要随换线更新,否则同一工位两周内会有两种读数手感。
字号之外,字体与对比度也要进验收单
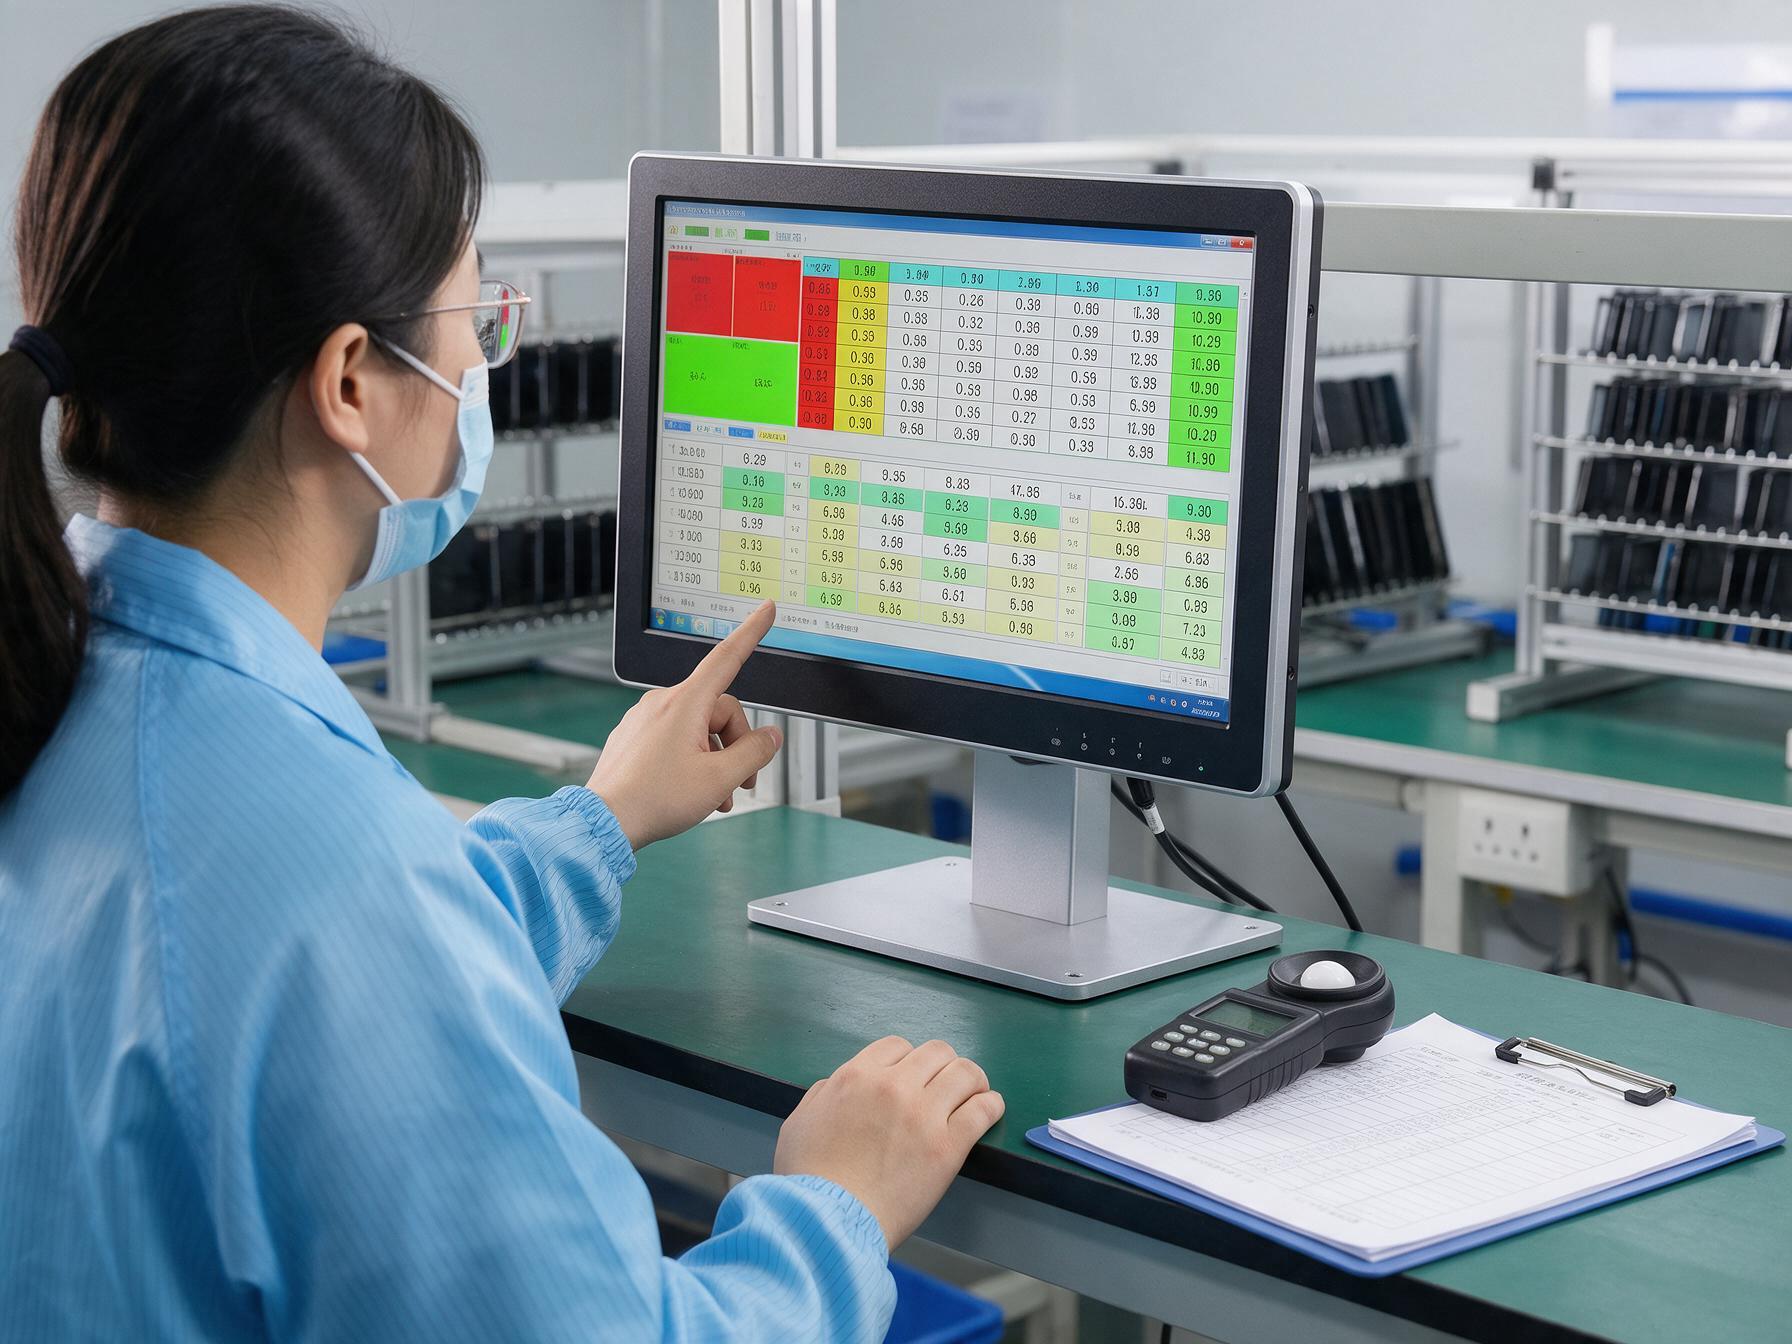
把字号调够只解决一半。数字类信息用等宽字体,小数点与位数上下对齐,异常值扫一眼能定位;标签用笔画均匀的无衬线字体,在低亮度与反光下更耐读。行距按1.2到1.5倍字号留余量,戴手套点按的按钮与文字高度做到7毫米以上。15.6工业显示器的这些排版参数,应当和亮度、对比度一起写进验收条款。
在靠窗与顶灯直射的工位,环境光先吃掉一截对比度,此时纠结分辨率意义不大,防眩表面与界面底色才是主要变量。在显示参数的核对口径上,研显触控按整机状态提供出厂数据,验收时可以逐项对账。报警色块与背景的对比、数值区底色深浅,都要在真实照度下各看一遍,白班夜班分别确认。
装机前把三步走完,前倾这个动作就省了
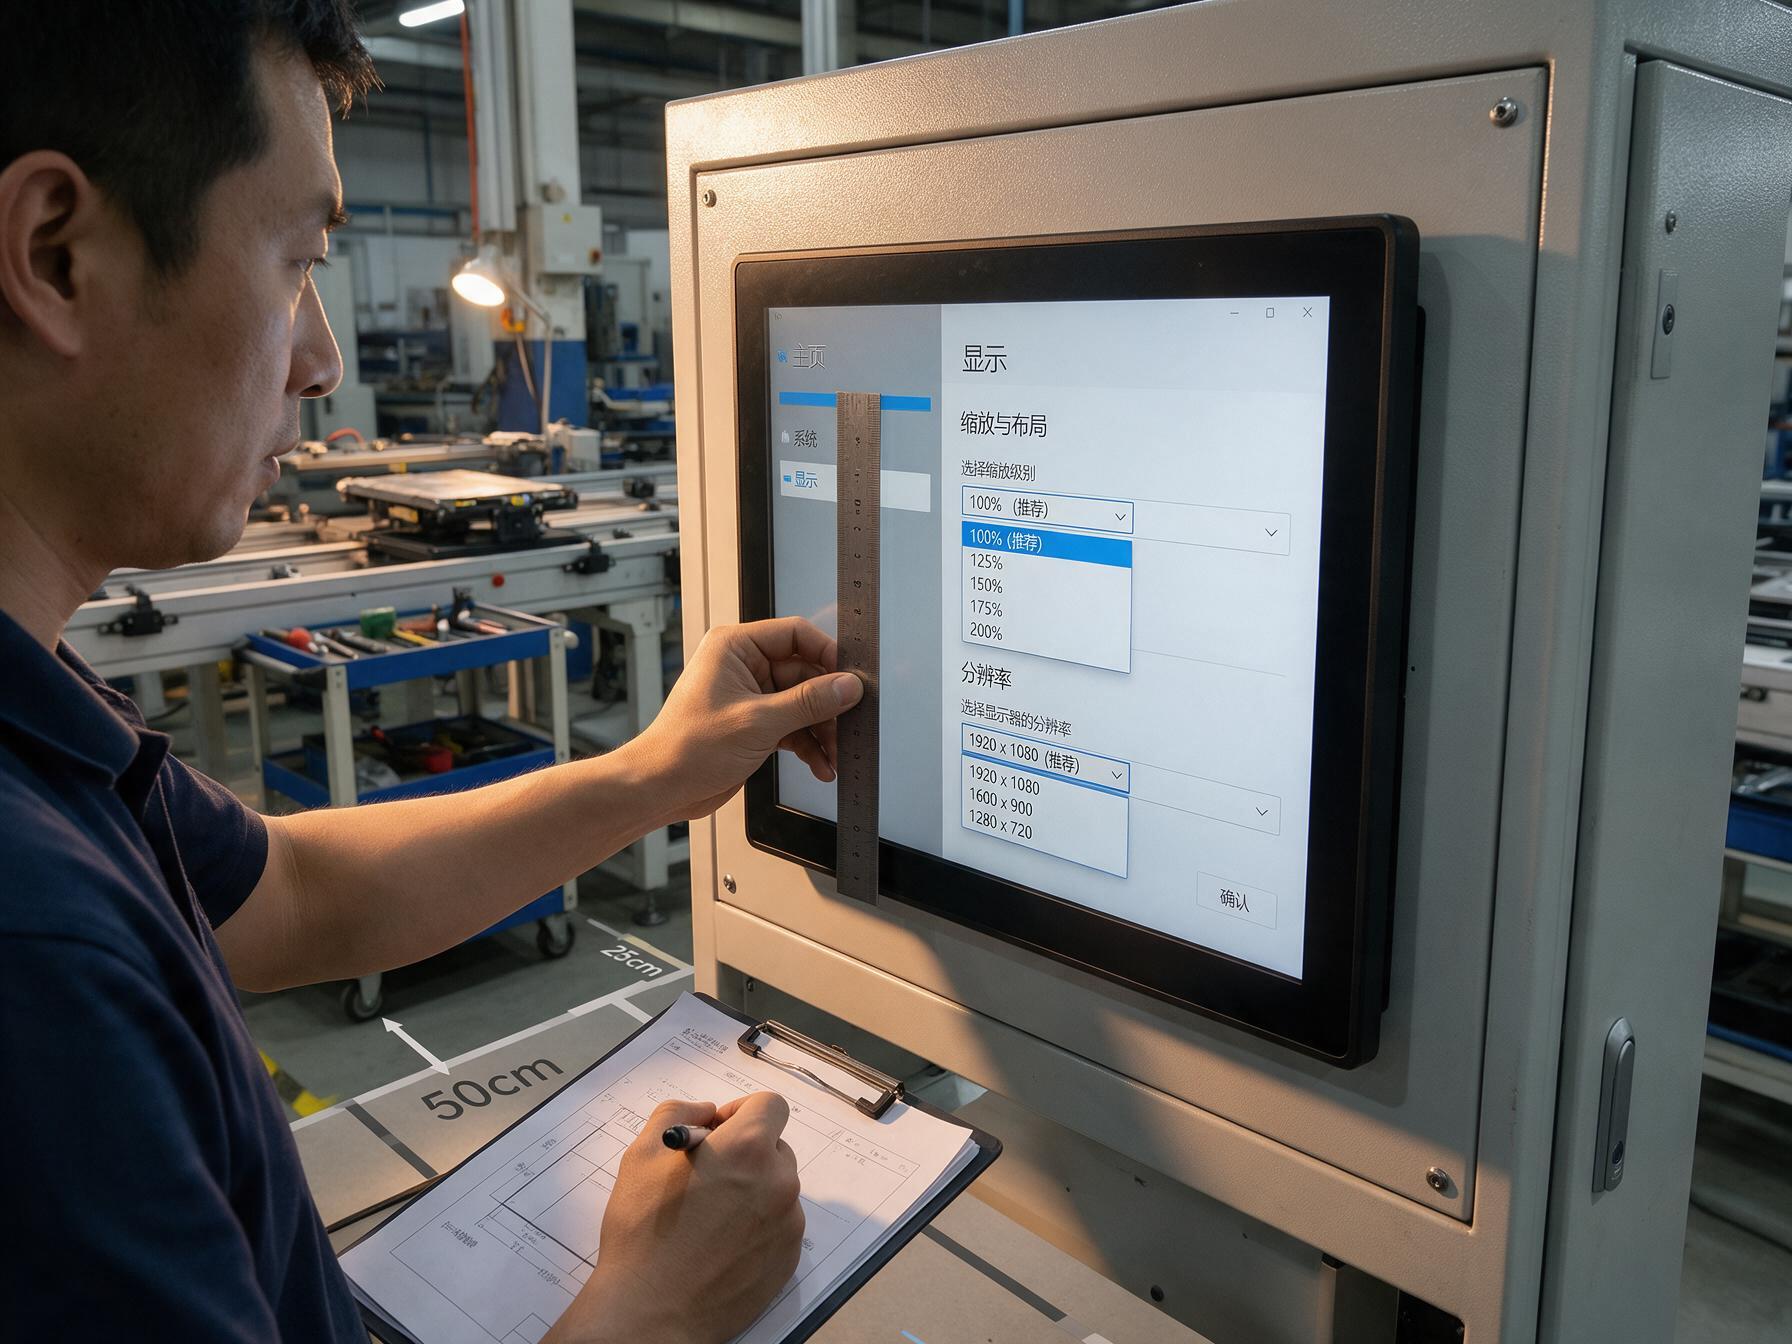
第一步在工位贴出视距标线,按真实站位确认距离;第二步在屏上量字符高度,截图乘点距换算成毫米,对照该视距的字高下限;第三步核对显卡输出是否点对点,并把缩放比例写进系统镜像。三步做完再上批量,15.6工业显示器的读数体验就有了可复现的判据,返工也少争一遍。
读数体验从来不是尺寸表上的一个数字,它由视距、缩放、字体与环境光共同决定。把这几项在装机前量清楚、写进技术协议,操作员那个前倾的动作才会真正消失,读数争议也不必等批量上线后才被翻出来。