产线改造中,显示终端往往最后进场,却容易暴露选型遗漏。开孔能装上不代表信号兼容,样机能点亮也不代表批量稳定。采购评估工业显示器厂家时,真正要比较的不是参数数量,而是厂家能否把工况、结构、信号和维护要求转成可验证的交付条件。
先把车间工况翻译成可验收指标
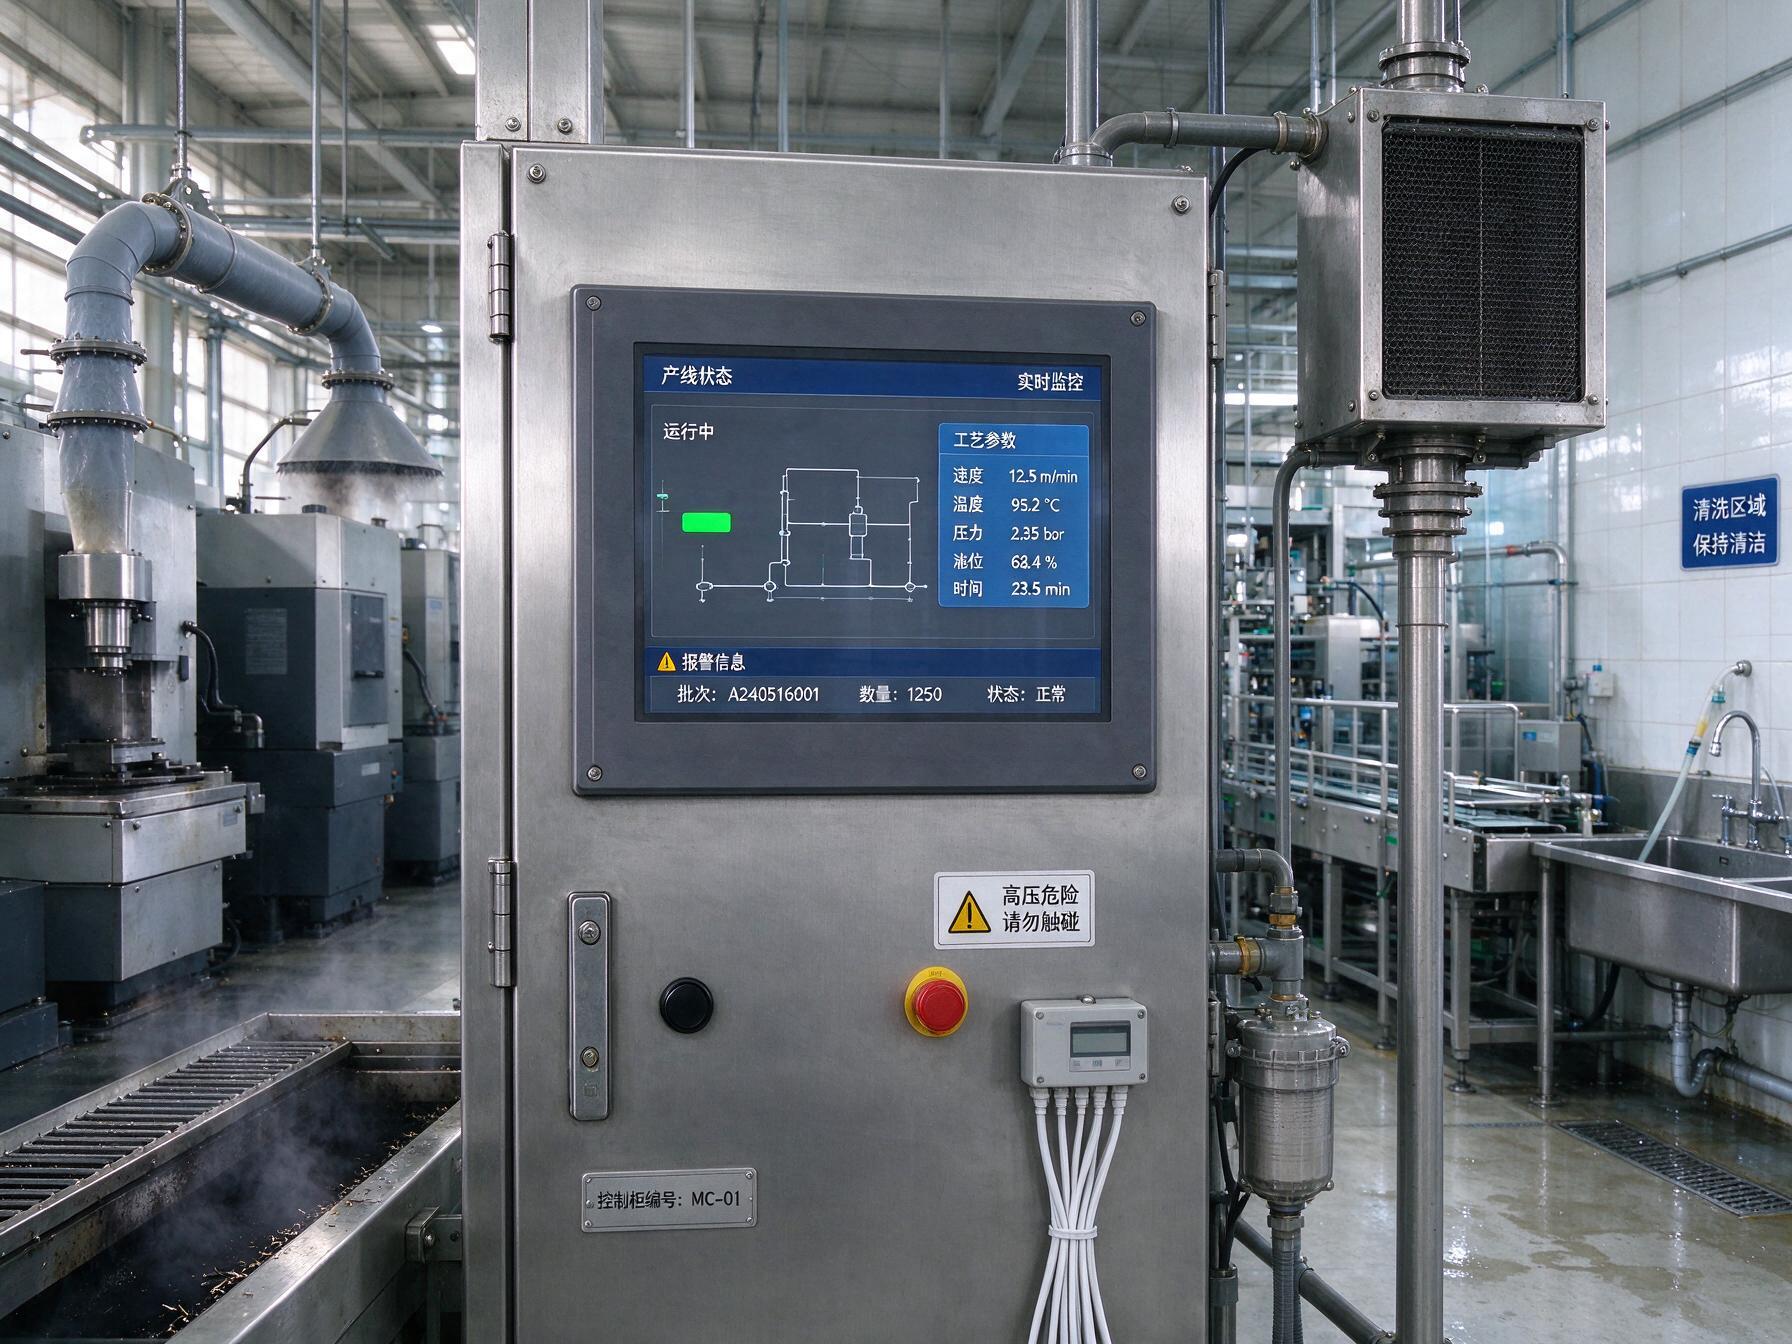
机加工工位面对油雾、金属粉尘和手套操作,触控方式、前面板密封与清洁便利性应一起确认;食品车间要关注冲洗水渍对触控的影响;冷链仓储则要核对低温启动与结露风险。若只写成车间使用,供应方难以准确理解,验收也没有依据。
更稳妥的做法是按工位列出环境清单,记录观察距离、环境光、安装朝向、每日运行时长和清洁方式,再对应亮度、可视角度、触控、温度与防护要求。工业显示器厂家若能追问这些细节,并指出哪些项目需要样机验证,通常比直接报出统一型号更贴近真实部署。
信号触控与安装必须放进同一张接口图
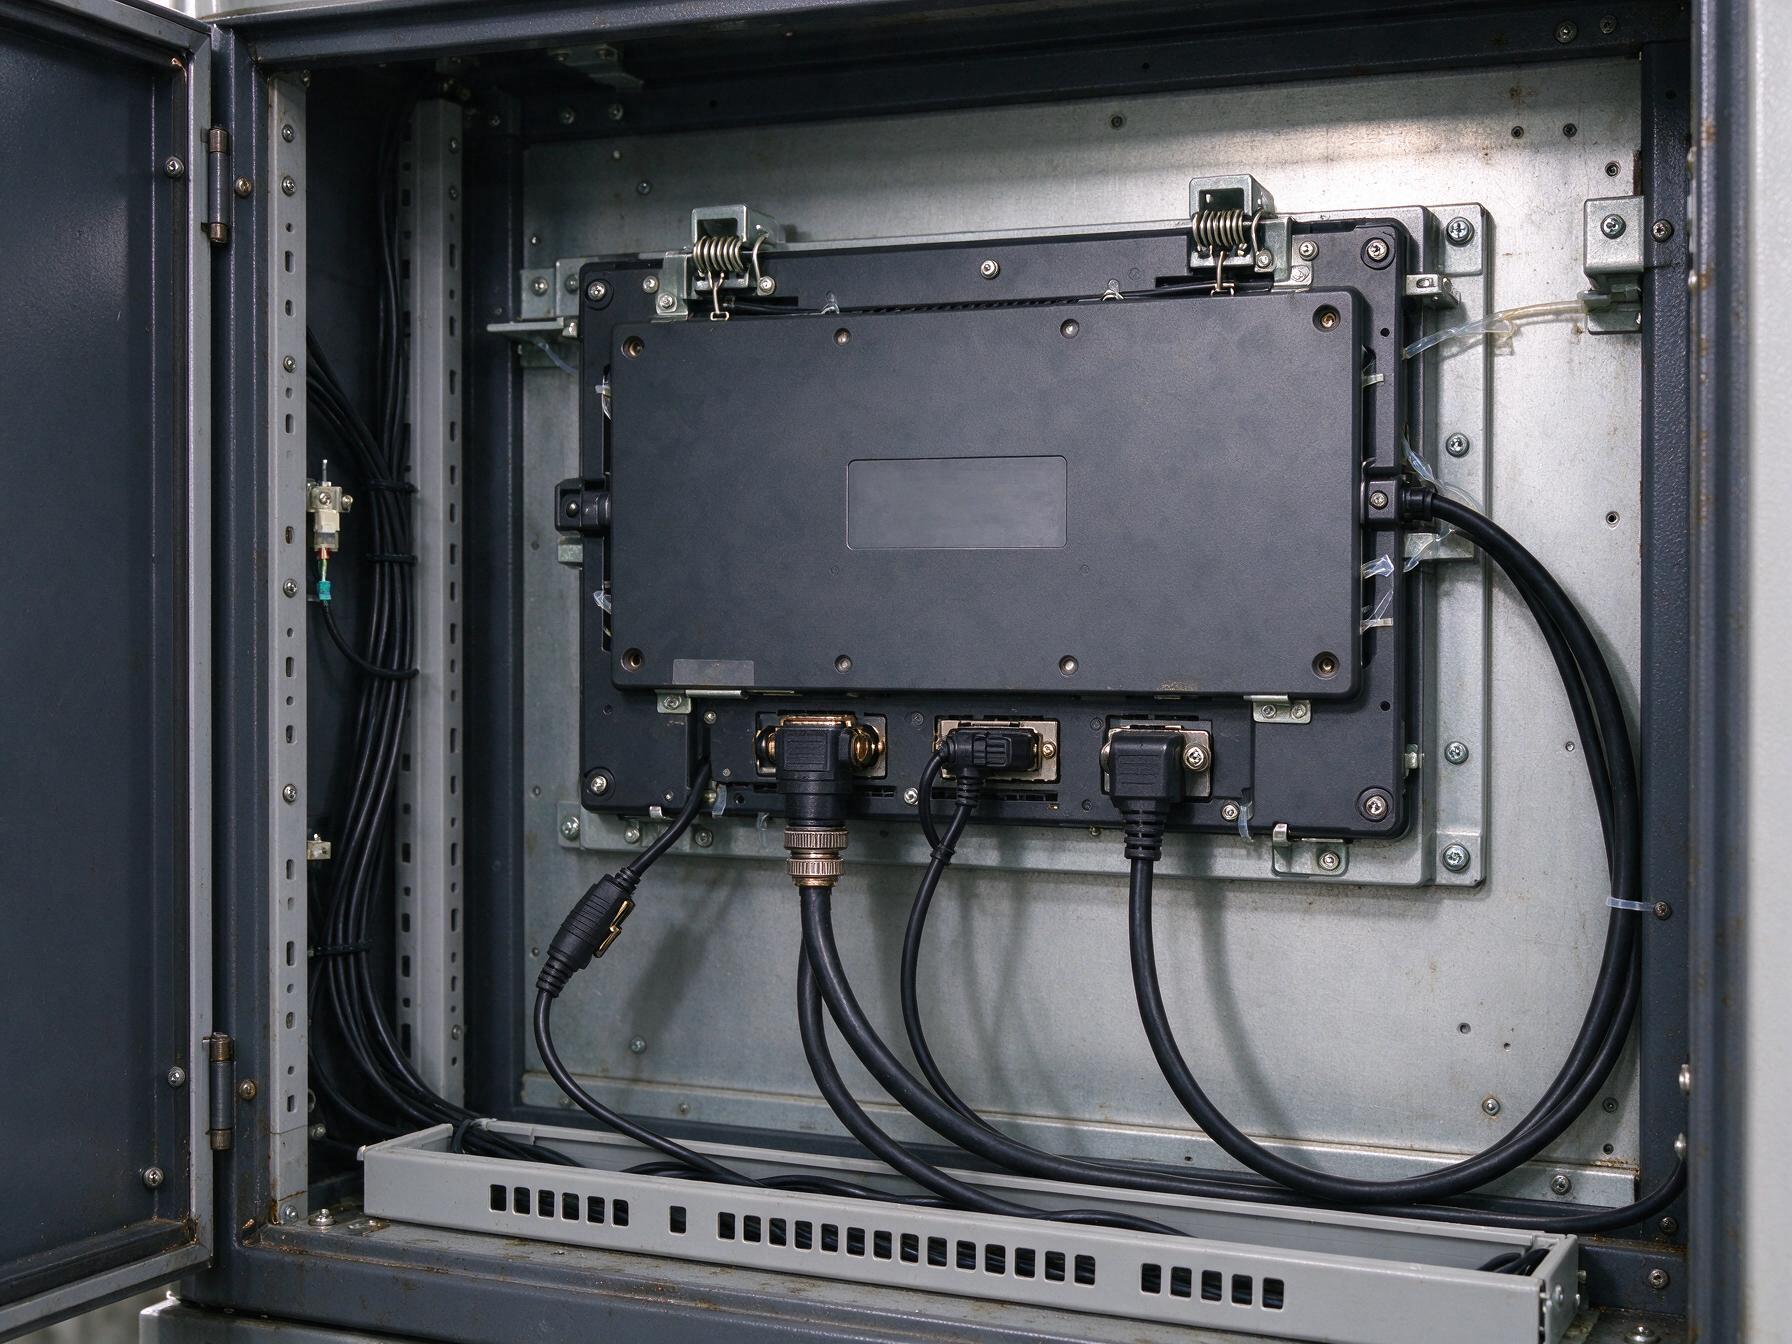
旧设备改造常见的问题不是没有视频接口,而是分辨率、线缆长度、供电和触控回传没有一起核对。图纸应标出主机信号、接口方向、线缆弯曲半径、柜内散热空间及开孔公差。壁挂工位要确认支架承重,嵌入式工位则需在真实柜体试装,避免面板压紧后遮挡接口。
当工位除显示外还涉及扫码、刷卡和指纹报工,可把显示终端与身份识别流程一并评估。为了减少外接模块与工位线缆,研显触控P1A多功能工业触摸一体机将三类前置识别模块集成于固定安装设备,适配MES报工。是否采用仍由现场流程与主机配置决定。

样机通过之后还要验证批次一致性
样机测试不宜只看能否开机,应覆盖连续运行、实际画面、手套触控、冷热启动和现场线缆连接。测试记录需要保留液晶模组、触控方案、驱动板与结构版本,后续批量到货才能据此核对。针对旧产线多机型并存的情况,研显触控可围绕接口、开孔和识别模块做适配确认,减少同一项目反复改图。
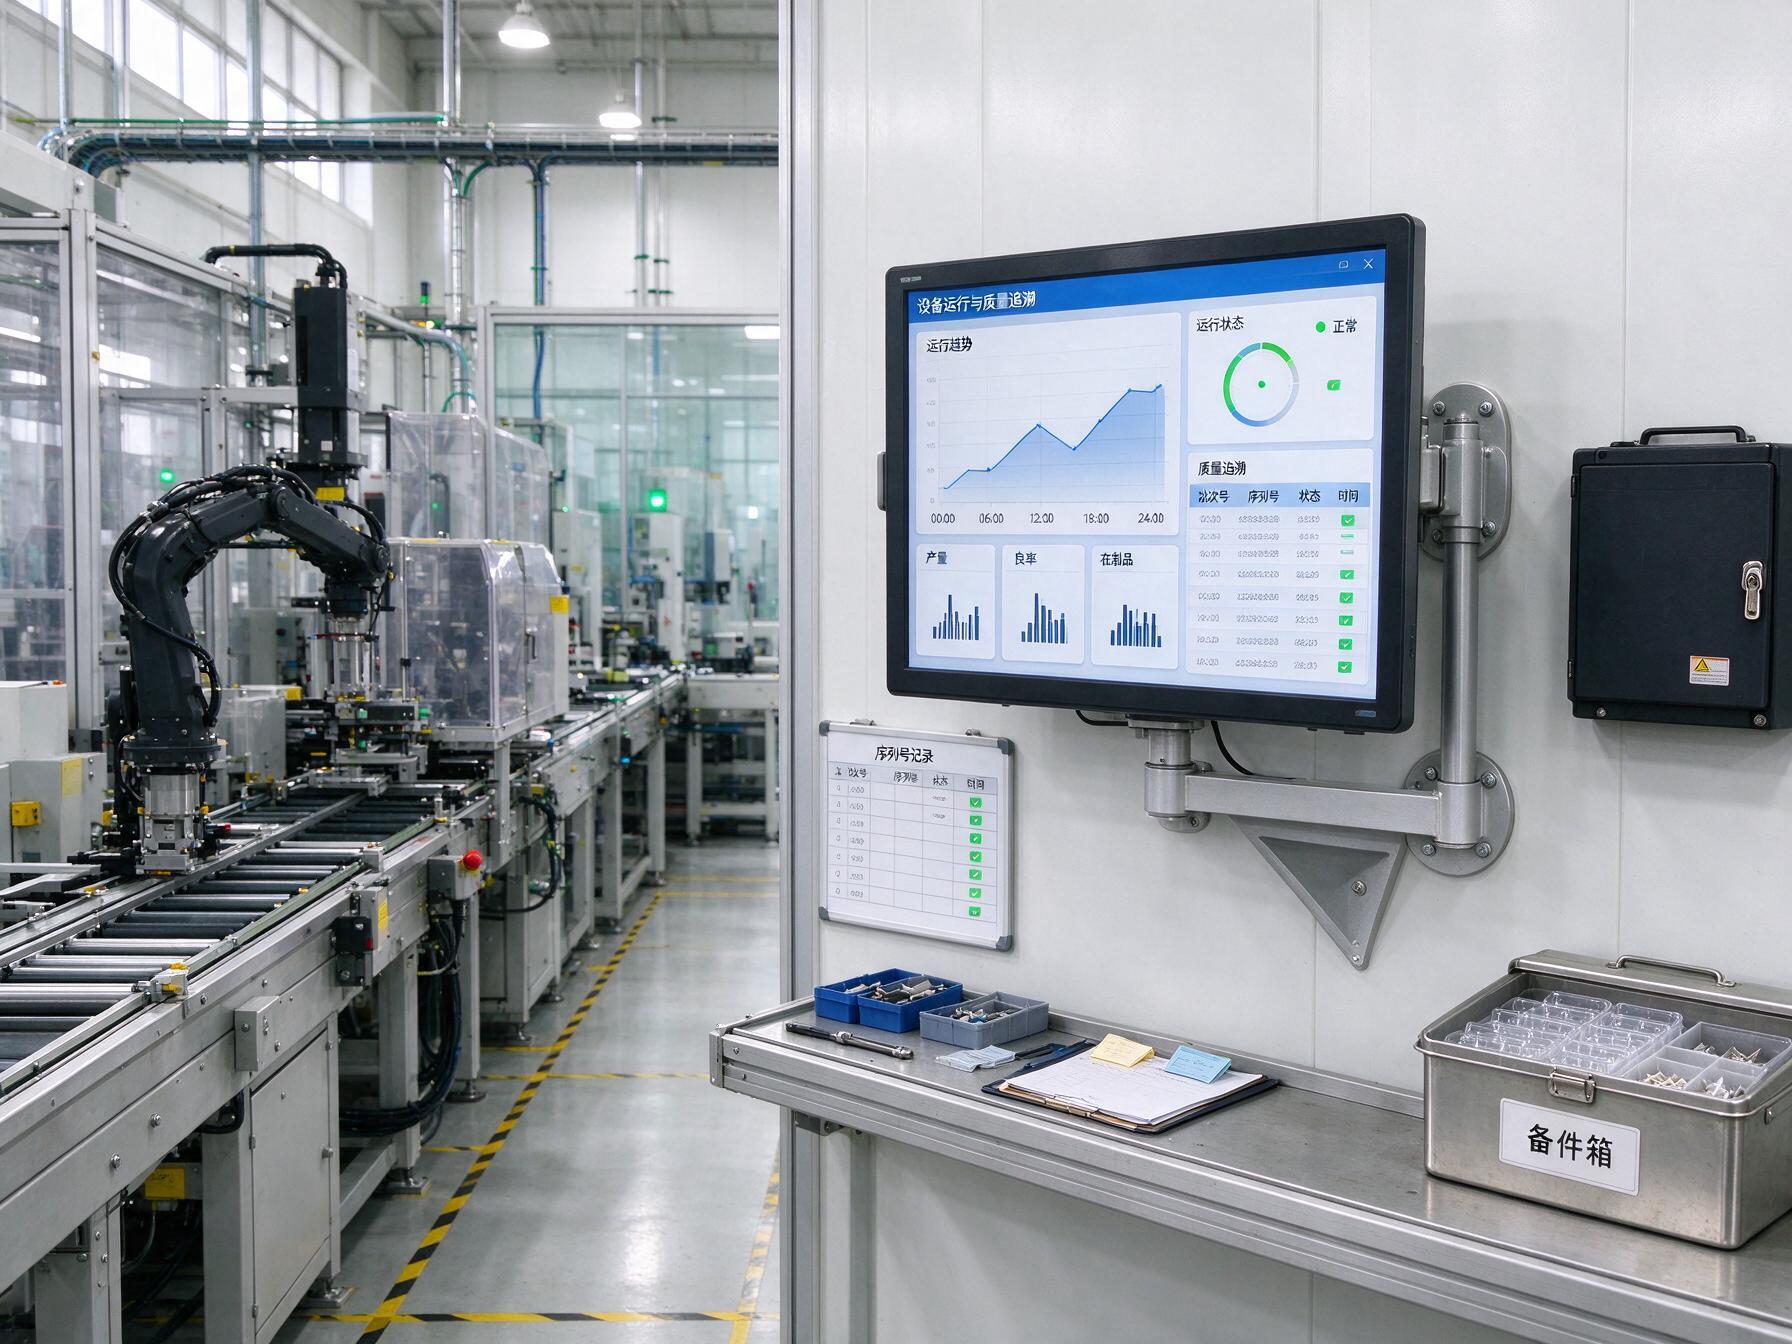
判断工业显示器厂家是否具备批量交付能力,还要看变更机制。关键物料替换是否提前告知,出厂检查是否覆盖显示、触控和接口,序列号能否追溯到测试记录,这些动作比单独展示一张检测报告更能说明一致性。小批试装通过后再放大订单,也能降低一次性铺开的返工风险。
把交付边界写进采购与验收流程
采购文件除了型号和数量,还应明确尺寸图纸、配件清单、包装防护、出厂测试项目、质保范围与故障处理方式。对跨厂区项目,可约定常用规格的备件比例和维修周转方式;对长期供货项目,则需确认停产通知与替代型号评估流程,避免后续补货时重新设计柜体。
验收要回到具体工位。显示端检查坏点、亮度和触控偏移,结构端检查压紧与密封,系统端检查信号稳定性和线缆应力。问题按工位、序列号和测试条件记录,厂家才能复现并处理,而不是只收到一句现场不好用。
选型的本质是让设备在整个使用周期内可安装、可验证、可维护。工业显示器厂家之间的差距,最终体现在对场景细节的理解、批次变更的管理以及问题追溯的效率。把这些内容写进样机测试和采购验收,报价才具备可比较的基础,产线复制也更有确定性。