自动化包装线增加赋码、称重和视觉检测后,工位终端往往比设备本体更晚确定。屏幕塞不进原有机柜、操作员看不见整箱信息、条码与工单无法绑定,都会让投产后的补录挤占节拍。22寸工控一体机的价值不只是放大显示,而是把交互、采集与异常处理收束到包装现场。选型应从工序部署倒推,先画清数据流和安装边界,再核对计算平台与识别模块。
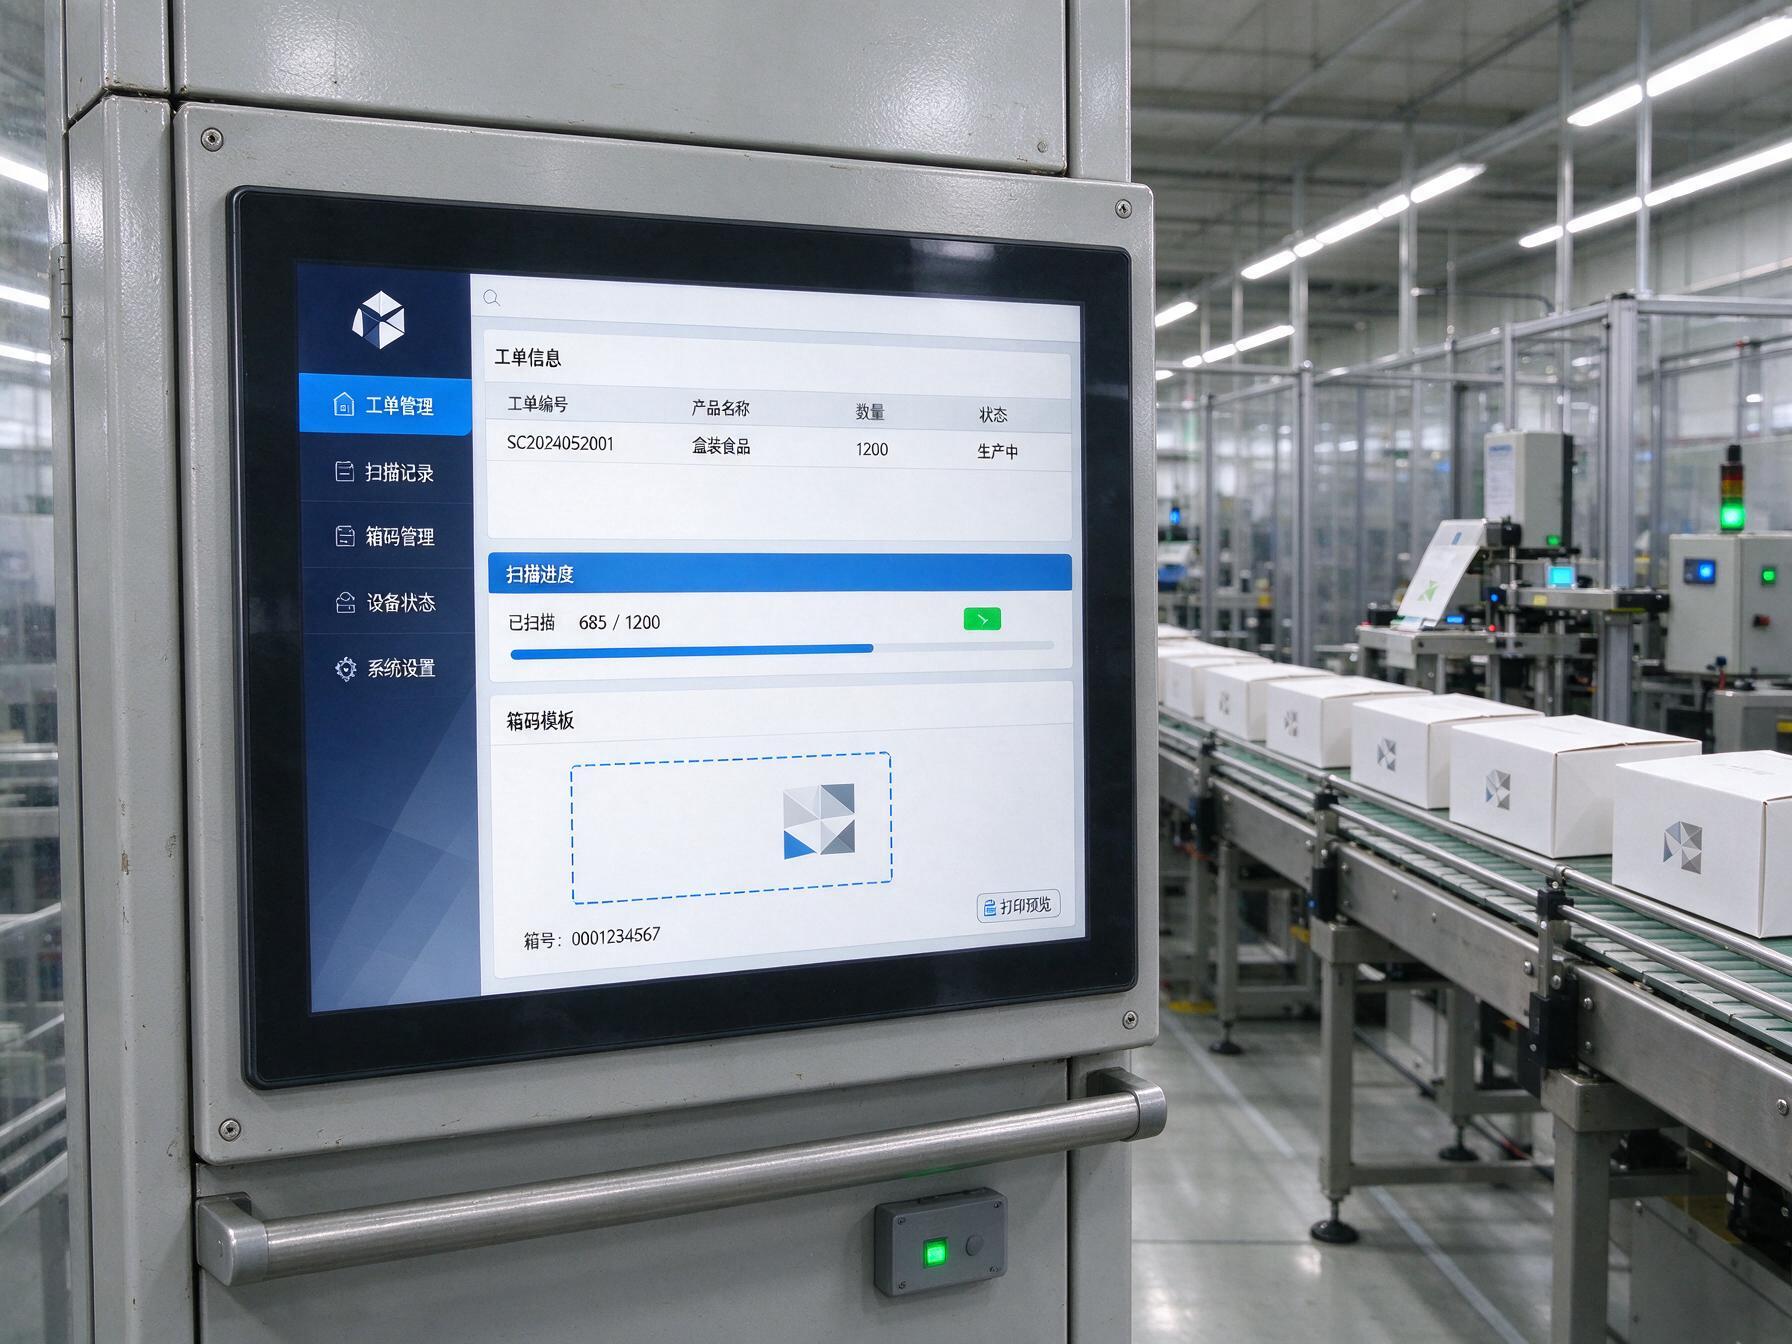
按包装节拍划分工位任务
以盒装食品的自动化包装线为例,可将22寸工控一体机放在赋码与装箱之间的复核工位,屏幕同时呈现当前工单、单品码采集进度、箱码模板和缺数提示。若部署在贴标机之后,则应把标签重打权限与异常原因放在同一页面,避免员工跨工位确认。上游来料批次由系统下发,现场只处理必须人工判断的节点,减少重复录入。
近期公开的生产线追溯方案强调在包装过程中完成单品与外箱关联,而非下线后补建关系。落地时要列出每次扫描对应的业务事件,明确合格放行、数量不足和换箱重绑的界面路径。保留原始扫描时间、工位编号与操作记录,后续查询才能还原包装过程。
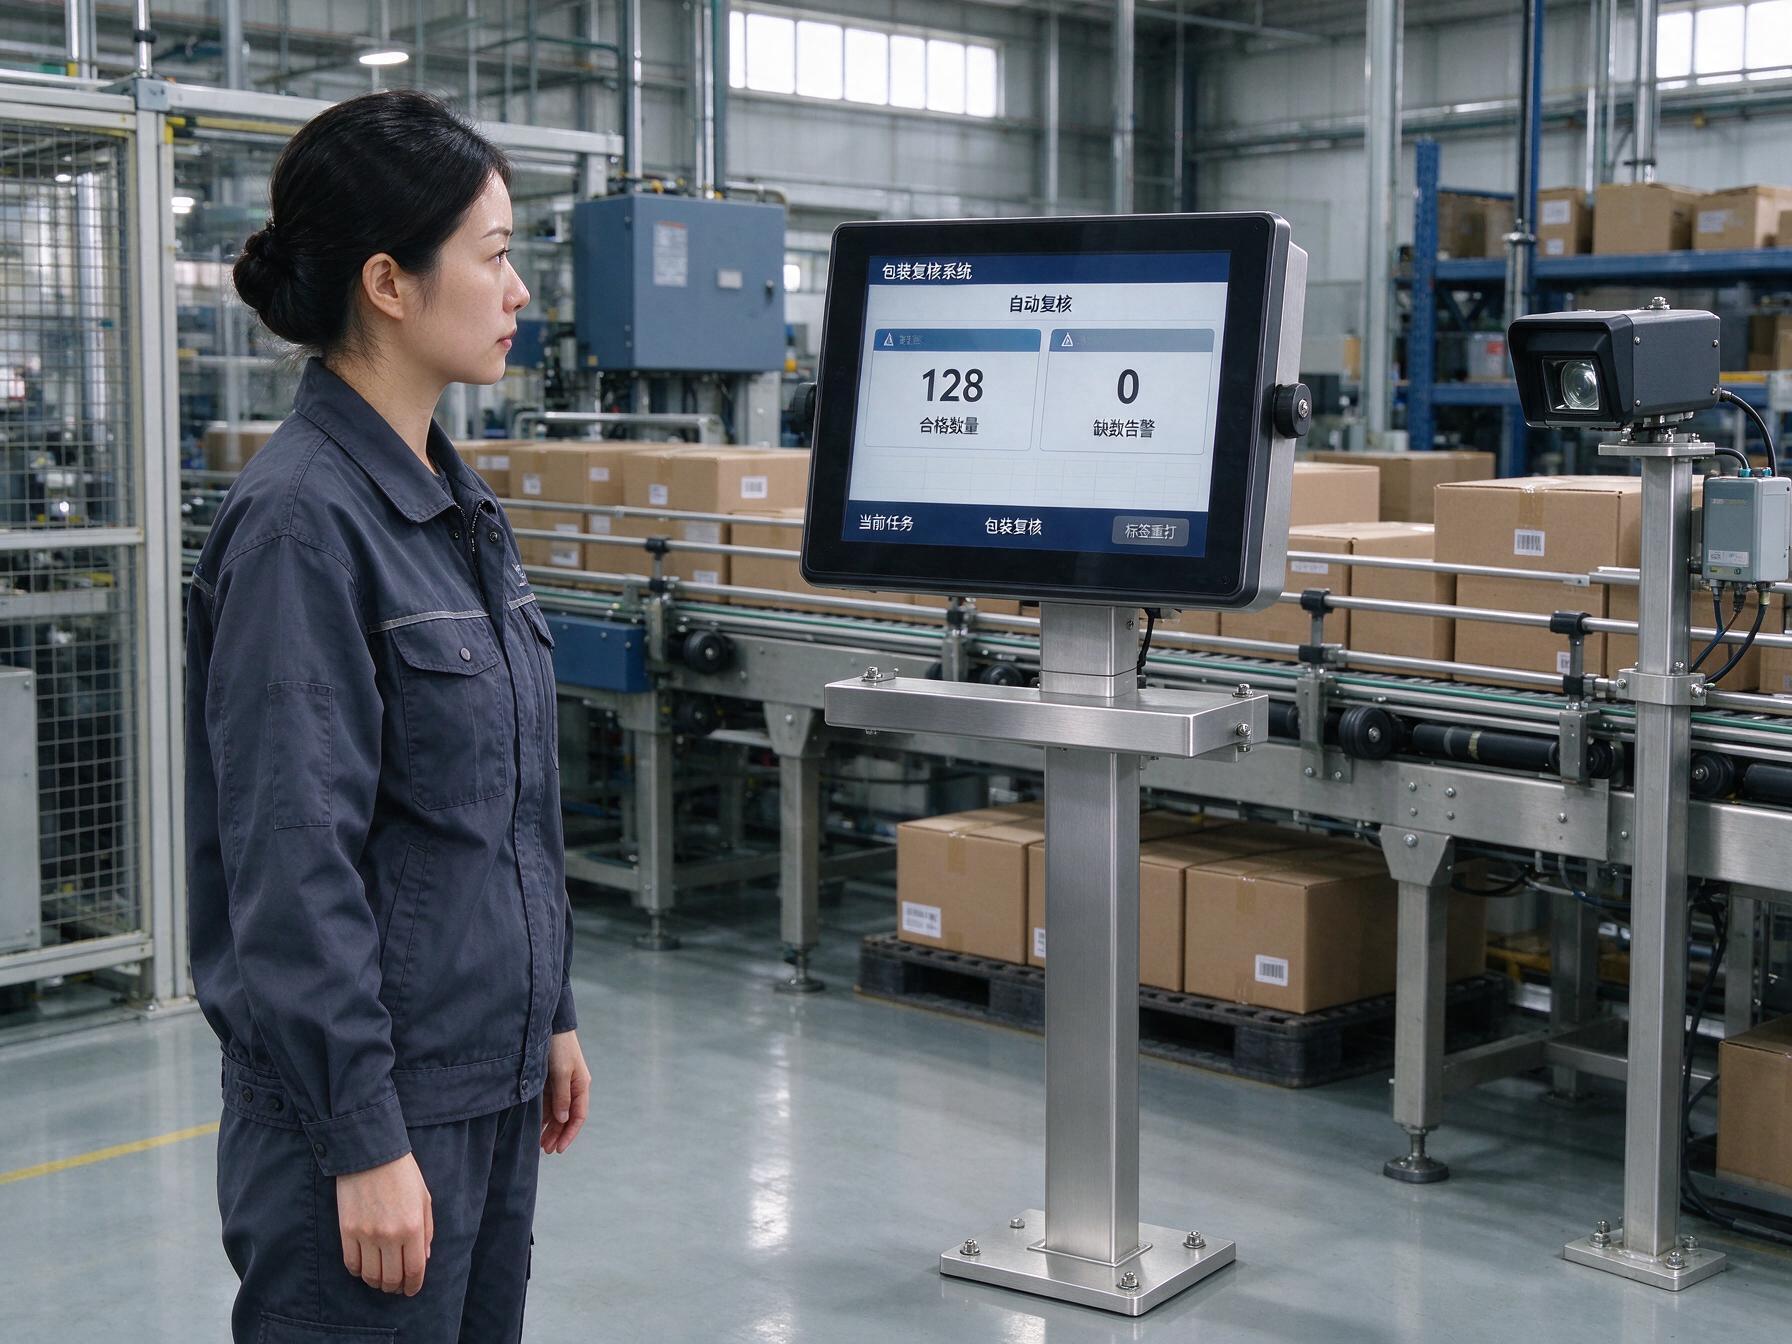
从视线与机柜边界核对安装
大画面不等于可以忽略安装条件。先测量正常操作位置的眼高、手臂可达范围与视线遮挡,再决定嵌入机柜还是固定在独立支架。包装薄膜反光、顶部照明和防护罩都会影响可读性,样机验收需覆盖早班与夜班。22寸工控一体机若放在输送线转角,还应让巡检人员从侧面读到告警。
机柜深化图需同时标注面板开孔、背部检修空间、接插件弯曲半径和线缆进线方向。面对多工位快速复制的需求,研显触控可把显示尺寸、固定方式及外设接入放在同一轮结构确认中。食品包装区的清洁水雾与纸屑环境,要结合前面板密封和机身散热位置布置,而不是安装后再加遮挡,以减少现场改孔与返线。
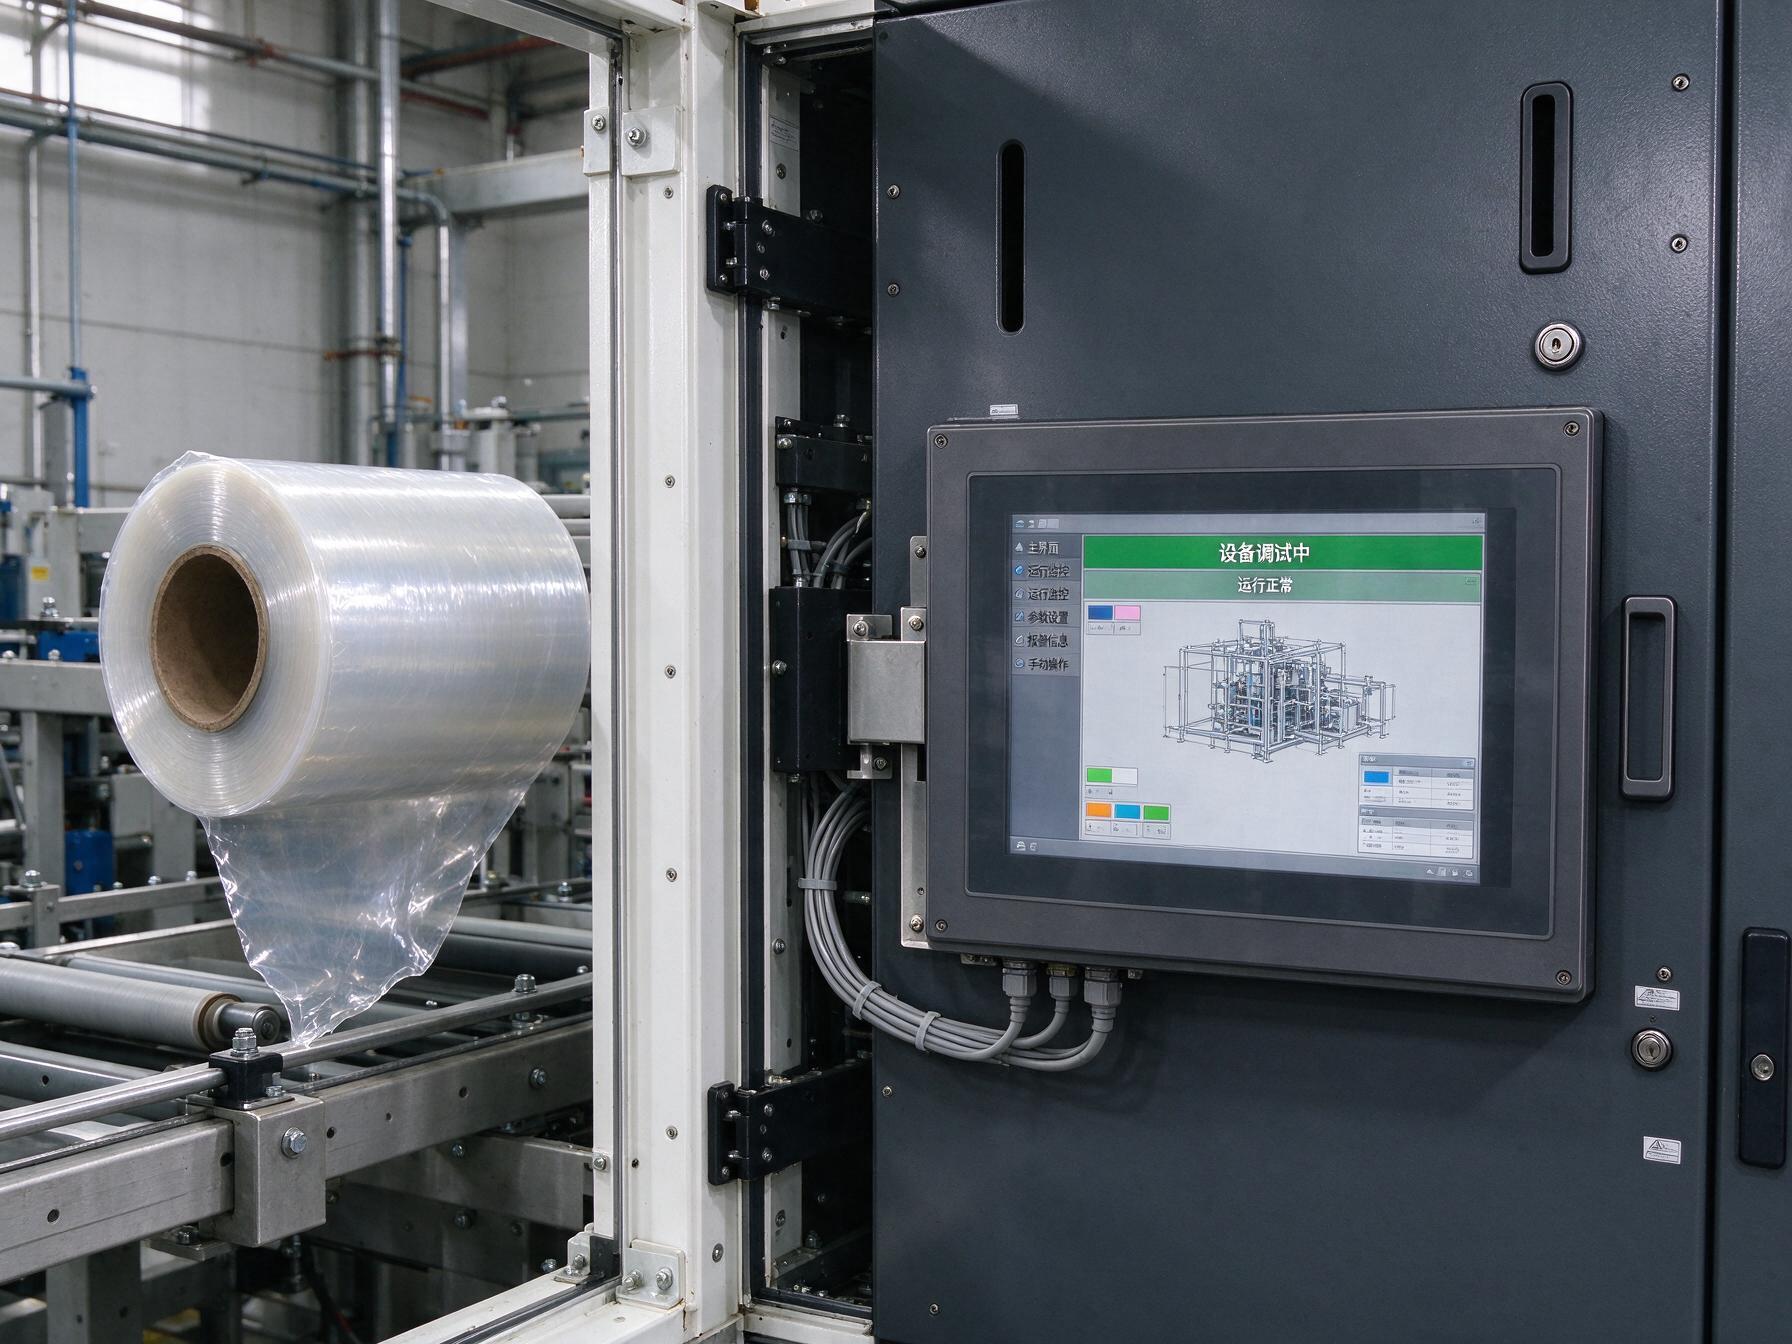
让识别模块服从包装数据链
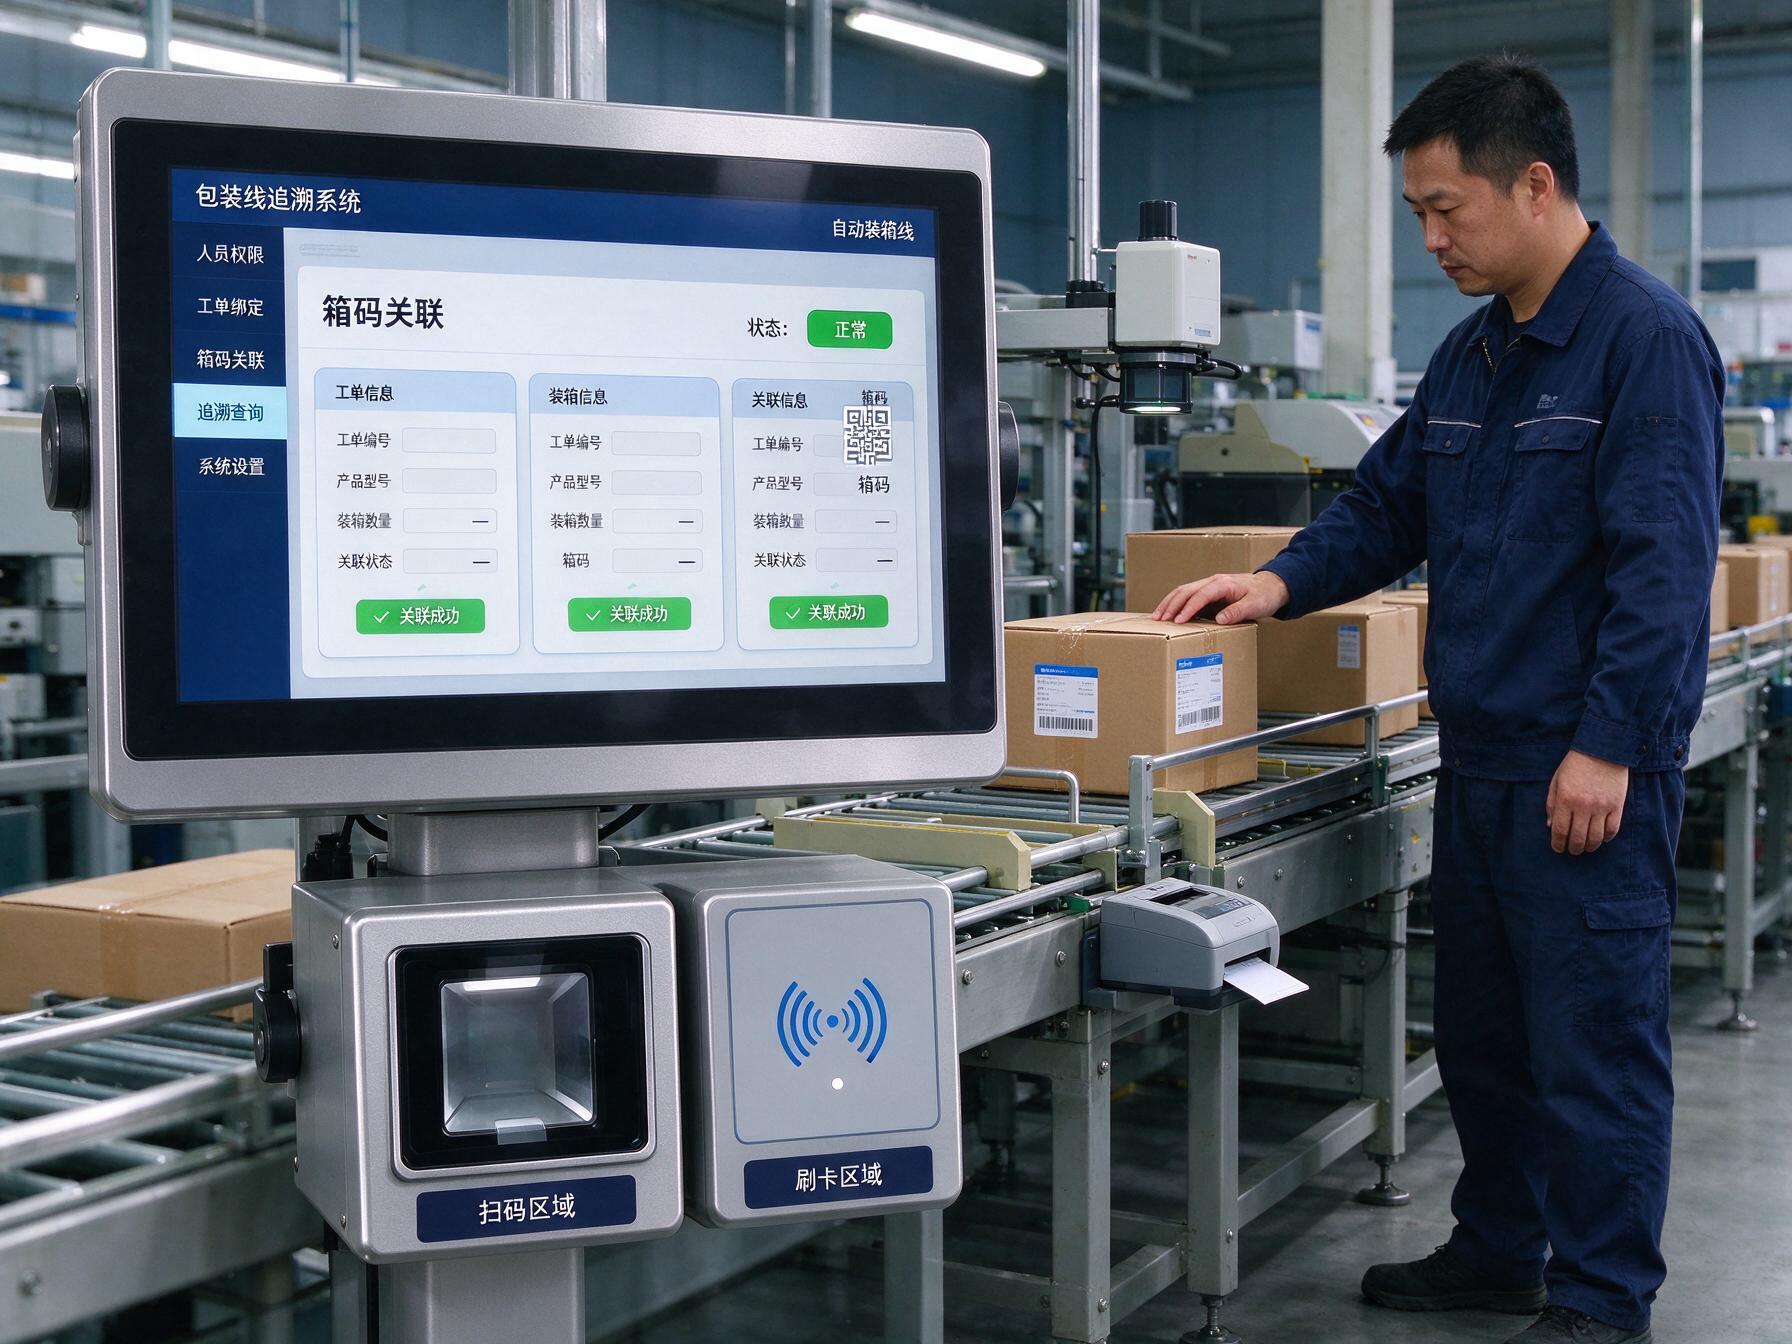
包装追溯最容易被低估的是权限与换批操作。班组长确认异常、员工绑定工单、维修人员进入维护页,所需身份凭证并不相同。若业务只要求扫码绑定,就别为每个工位堆叠用不到的模块;若箱码打印与班组权限都需现场核验,可在中段评估研显触控P6A扫码刷卡多功能工控一体机,让前置扫码与刷卡共用固定交互入口,但软件仍须定义人员、工单和箱码的绑定顺序。
接口核对以实际外设清单为准,分别验证读码器、标签打印机、称重结果接入和厂内网络。系统恢复后,本地队列应区分未上传与已确认记录,防止断电重启造成重复装箱。视觉画面若也要常驻,需提前核算解码与显示负载,检测图片的存储周期则交给服务器策略管理。
用换批与断网场景完成现场验收
设备到场后的验证不应停在亮屏和触摸。用两张真实工单模拟换批,观察旧箱码是否被锁定、新批次是否继承错误模板;再抽走一箱已绑定产品,检查系统能否保留解除关联的原因与人员记录。把网络短暂断开作为独立测试项,核对恢复后的上传顺序和重复数据拦截。
最后按班组演练漏扫、重码、补打标签和急停后复线,记录每项操作需要的页面切换次数。22寸工控一体机只有在这些动作中减少寻找与补录,才算真正适配包装部署。交付清单还应包含界面版本、外设映射、工单测试证据和恢复步骤,便于后续复制到其他产线。
包装数字化并非追求更多采集动作,而是让必要数据在正确工序自然形成。先固定追溯粒度,再协调安装空间、人员权限和外设联动,能够把大尺寸交互终端转化为可维护的现场节点。把换批与异常验收前移到试产阶段,也能为不同产品共线保留调整余量。