金属加工车间的粉尘失效,早已不是单台设备的偶发故障,而是工业现场从”坏了再修”转向”标准前置验收”的趋势缩影。当 PHM 预测性维护与边端算力部署成为产线升级主线,工控触屏一体机的选型逻辑也在变:密封、散热、接口三项不再只看纸面参数,而要按 IP65/IP67、EMC 等合规标准前置到技术协议里。我们把一台样机在真实产线连续跑了两周,用实测数据对照标准,看验收动作该怎样调整。
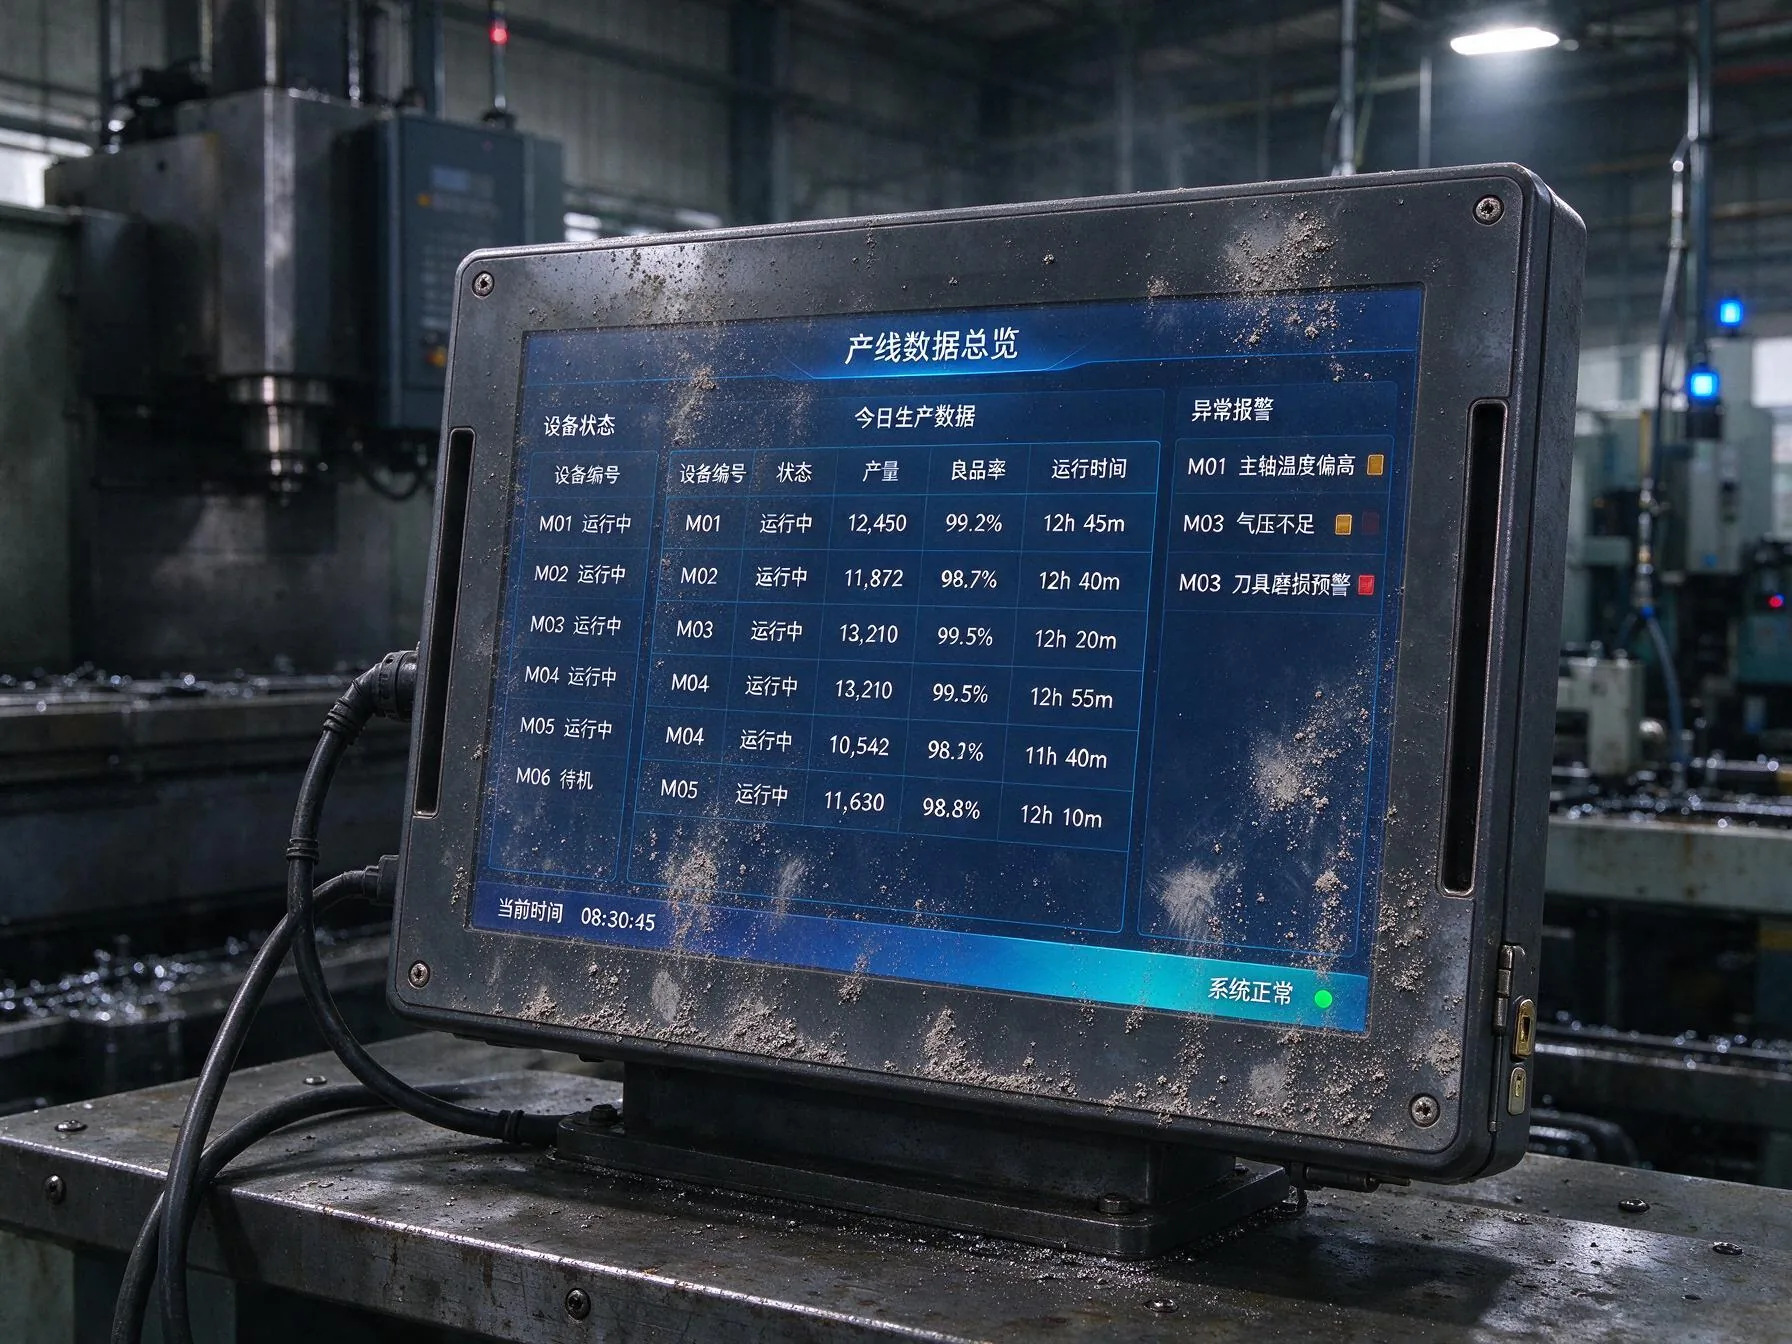
密封从平面贴合转向多重沟槽:IP67 验收不再只看标签
第一类失效集中在触控边缘的密封胶条。普通平面贴合结构在温湿度循环下会产生微米级缝隙,金属粉尘随负压被吸入,几周内就在触控层下方堆积成导电桥,现场表现为点按漂移、局部失灵。对照 IP67 的防尘标准,问题不在等级标注,而在长期老化的失效曲线。解决路径是把密封从单道平面改为多重沟槽结构,并在边框预留泄压通道,让渗入的粉尘先落到非敏感区。像研显触控这类整机厂给出的方案,正是把沟槽结构与泄压通道作为标准配置,而非可选件。采购时把这项结构写进技术协议,供应商才会在老化测试里给出对应的失效曲线。
散热与密封协同:宽温标准倒逼风道可维护性
第二类失效出现在散热路径。粉尘与油污混合后黏附在风道鳍片上,热交换效率逐周下滑,机身内部温度爬升,触控控制器进入降频保护。这与工业级宽温标准的要求直接冲突——标准规定的不是某一时刻的温升,而是连续运行下的稳定性边界。我们在实测里把风道进风口改成向下倾斜并加可拆卸防尘网,每周就地吹扫一次,温升曲线立刻回到设计区间。这说明散热与密封必须作为同一系统来满足标准,单独堆散热余量只会延缓、不能消除失效,也呼应了 PHM 趋势里”可维护先于可冗余”的取向。
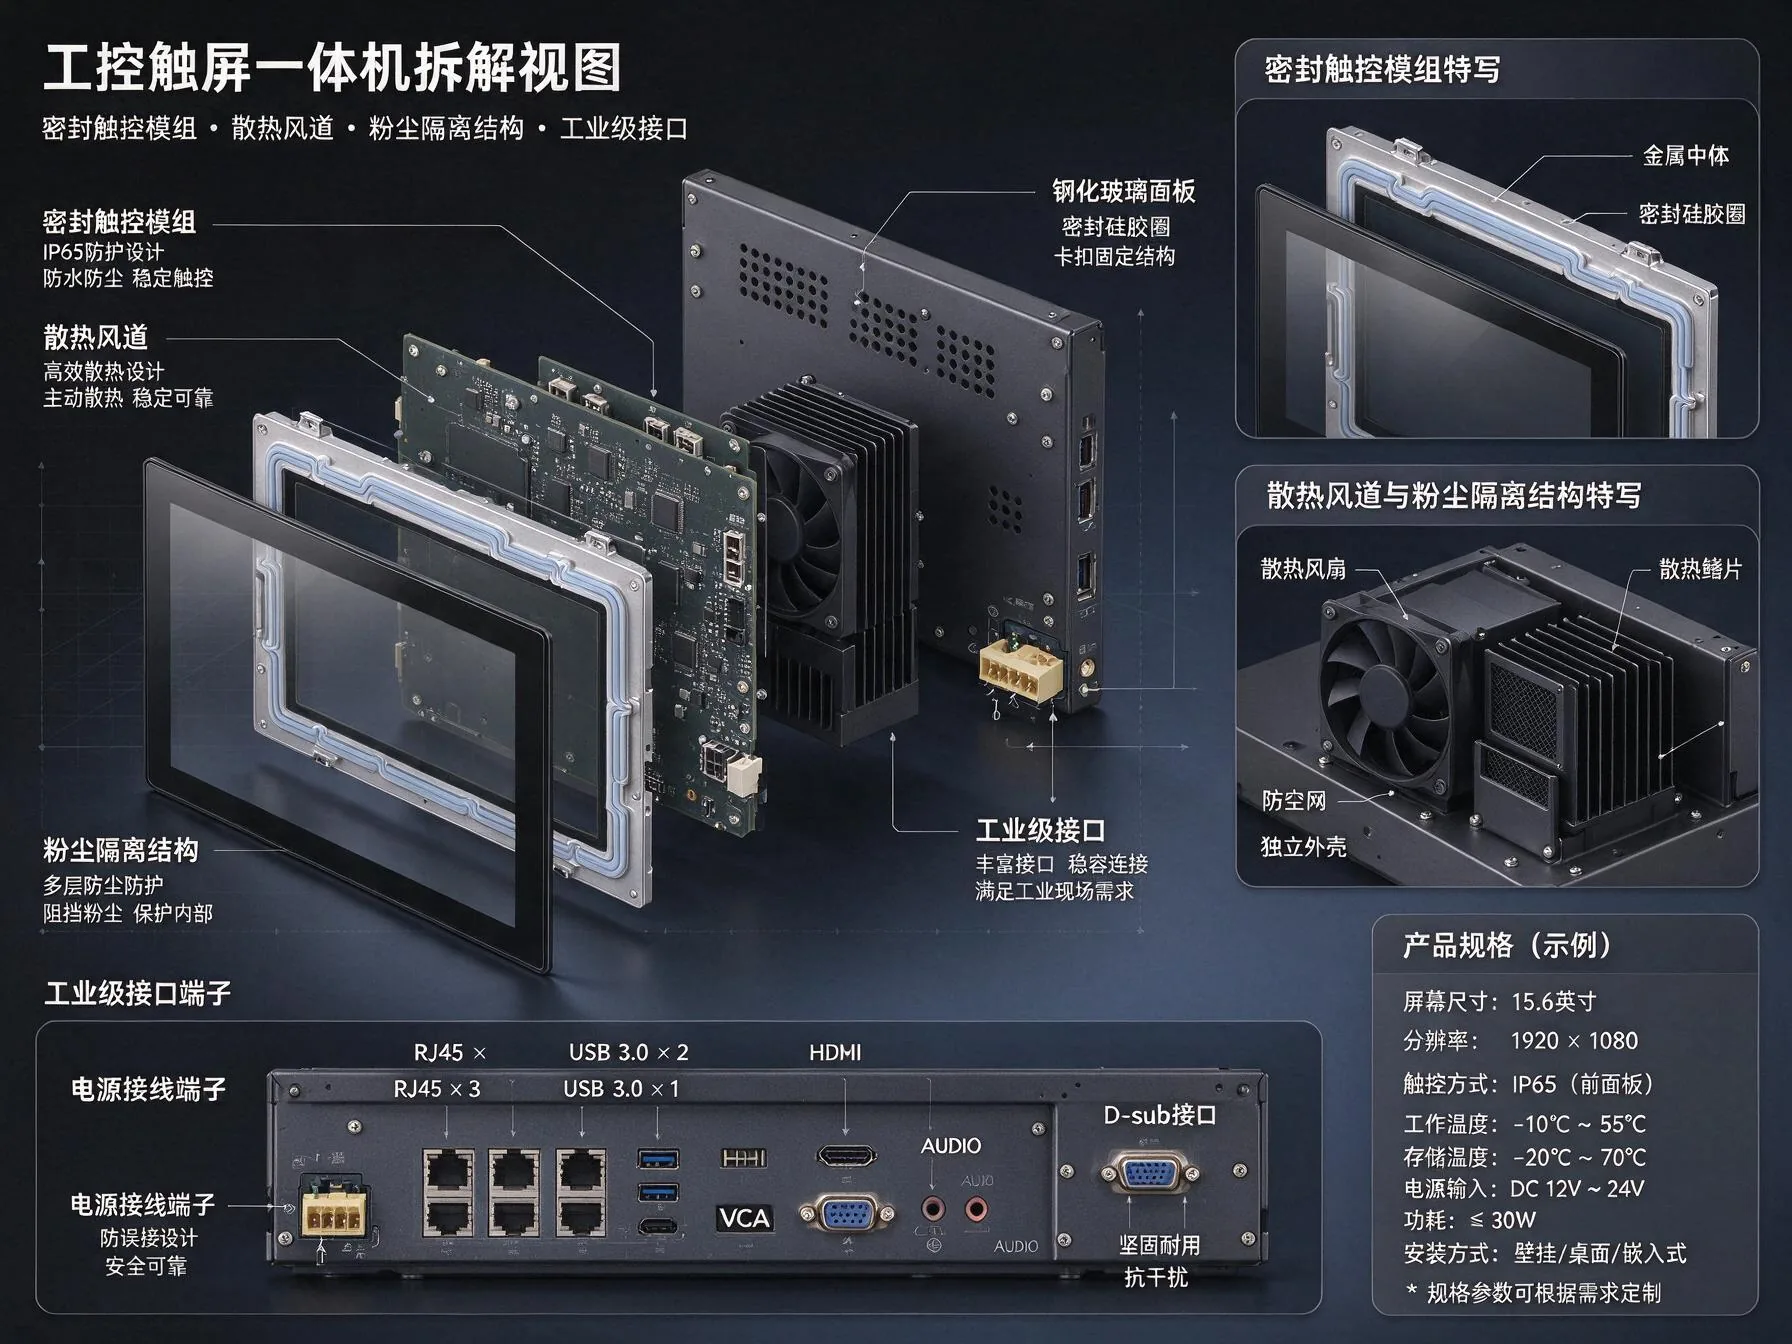
接口屏蔽对齐 EMC 合规:强电磁环境的隐性停摆
第三类失效最隐蔽,发生在工业级接口与触控信号链。车间的大功率变频设备产生强电磁干扰,未做充分屏蔽的排线在粉尘潮湿条件下表面氧化,信号信噪比下降,戴手套点按时偶发误触或指令丢失,排查成本极高。EMC 合规标准正是为这类场景而立,要求屏蔽层完整、接口镀层耐氧化,并将触控排线走线远离动力线缆。更多机型结构可参考研显触控P6A扫码刷卡多功能工控一体机的整体屏蔽设计,它把接口与触控模组做进同一屏蔽腔体,在同类工位里的误触率更可控。这一做法把 EMC 合规从附加项变成了结构自带属性,验收时不再依赖后期整改。
回到选型动作,三类失效的先后顺序基本固定,但背后的主线是标准前置:把粉尘工况的密封曲线、风道可维护性、接口屏蔽完整性三项作为硬性验收指标写进技术协议,而非等故障发生再修。连续运行实测的价值正在于此,它把纸面标准翻译成了具体失效顺序,让替代方案有据可依。当边端算力与预测性维护成为产线升级的常态,验收规范的颗粒度只会更细,提前对齐标准的企业更容易跨过合规门槛。
把标准写进验收,而不是写进售后
很多工厂的工控触屏一体机采购只卡了防护等级与尺寸,忽略了粉尘环境下的动态退化与标准适配。两周实测的提醒很直接,密封、散热、接口三项必须同时达标,任何一项单兵突进都救不回系统稳定性。建议把连续运行老化测试作为到货必检项,记录温升、点按漂移与掉线频次三条曲线,达标后再上线,这样替换老旧设备的投入才不会在三个月后因频繁停摆而打水漂。结构可维护性要前置到招标参数里,才能把运维成本真正压下来。