入冬以来,多家汽车零部件与3C装配厂反馈同一个现象:同一产线上工控机触摸屏的误触、漂移、戴手套无响应问题集中爆发,报修单量同比翻了一倍。运维部门最初怀疑是操作工习惯问题,逐台校准后效果有限,拆机比对才发现根源并不在软件参数,而在触控路线本身的物理特性。把这一问题拆回到电阻屏与投射电容屏两条主流方案,再用全生命周期成本重新审视,会发现许多选型结论与采购部门最初看到的价格表并不一致。
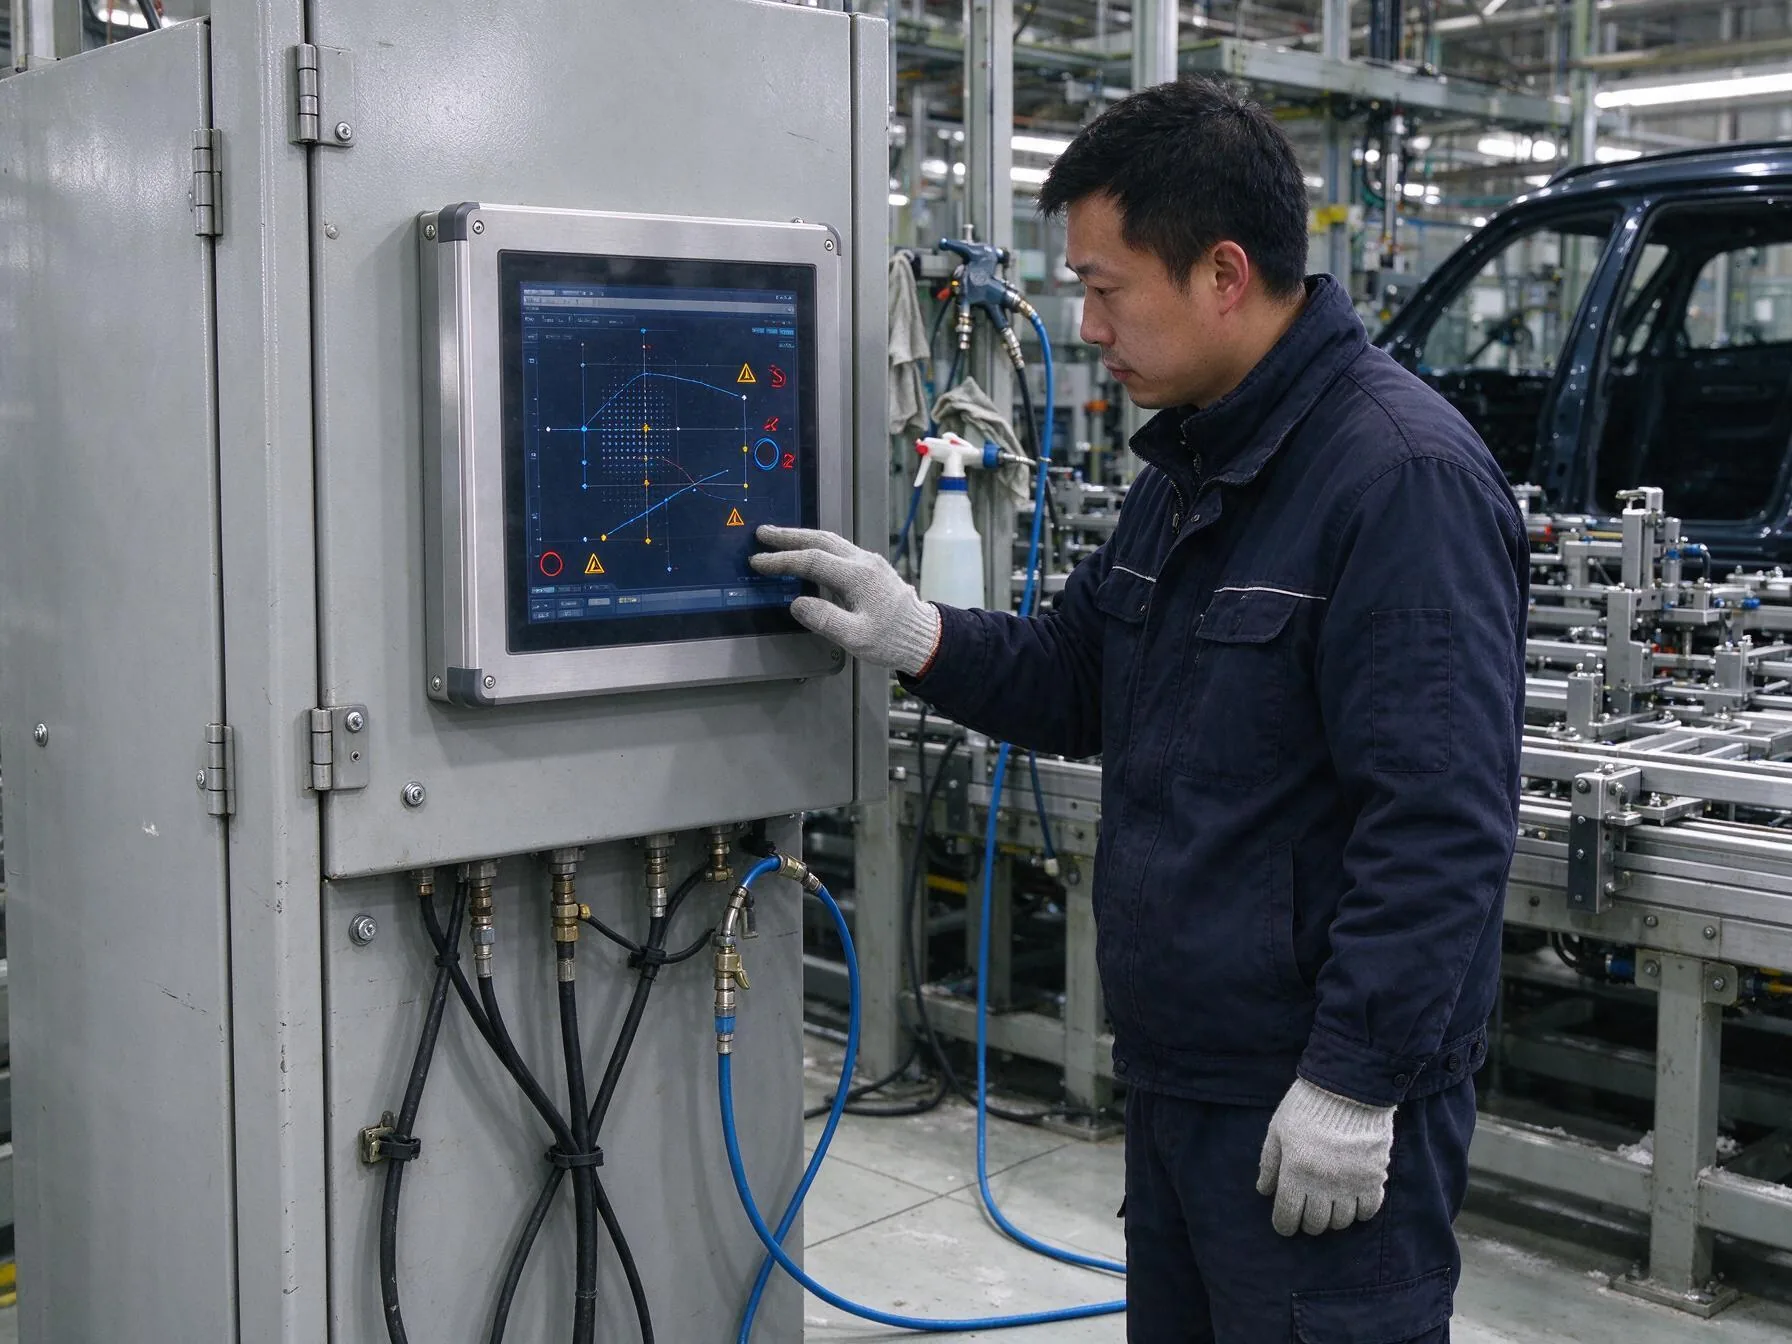
误触与漂移背后,是两条触控路线的物理差异
电阻式工控机触摸屏依靠上下两层导电薄膜受压接触导通,坐标由电压分压值计算,对压力敏感、对温度并不敏感,但薄膜长期弯折会出现微裂纹,漂移与边缘失效由此而来。投射电容式工控机触摸屏则通过感应电极间寄生电容变化定位手指,灵敏度由感应电路与算法决定,不依赖机械形变,但对环境湿度、水渍、油污与电磁干扰更挑剔。冬季车间干燥、静电易积累,加上操作工佩戴棉纱手套,恰好同时命中两条路线各自的薄弱点:电阻屏在低温下薄膜回弹变慢、校准参数漂移,电容屏则因为手套介电常数偏低、静电耦合而信号失真。理解这套机理之后,所谓”误触”就不再是一个玄学故障,而是可预测、可对价的工程问题。
针对厚棉纱手套场景下触控灵敏度不足的问题,研显触控P2A扫码刷脸工业触摸一体机在感应电极排布与算法侧做了专门调优,使手套模式下的识别阈值与裸指模式自动切换,减少了因模式错配引发的误报。这类面向具体工况的调优,比单纯比拼”支持多点触控”更能决定现场实际可用性。
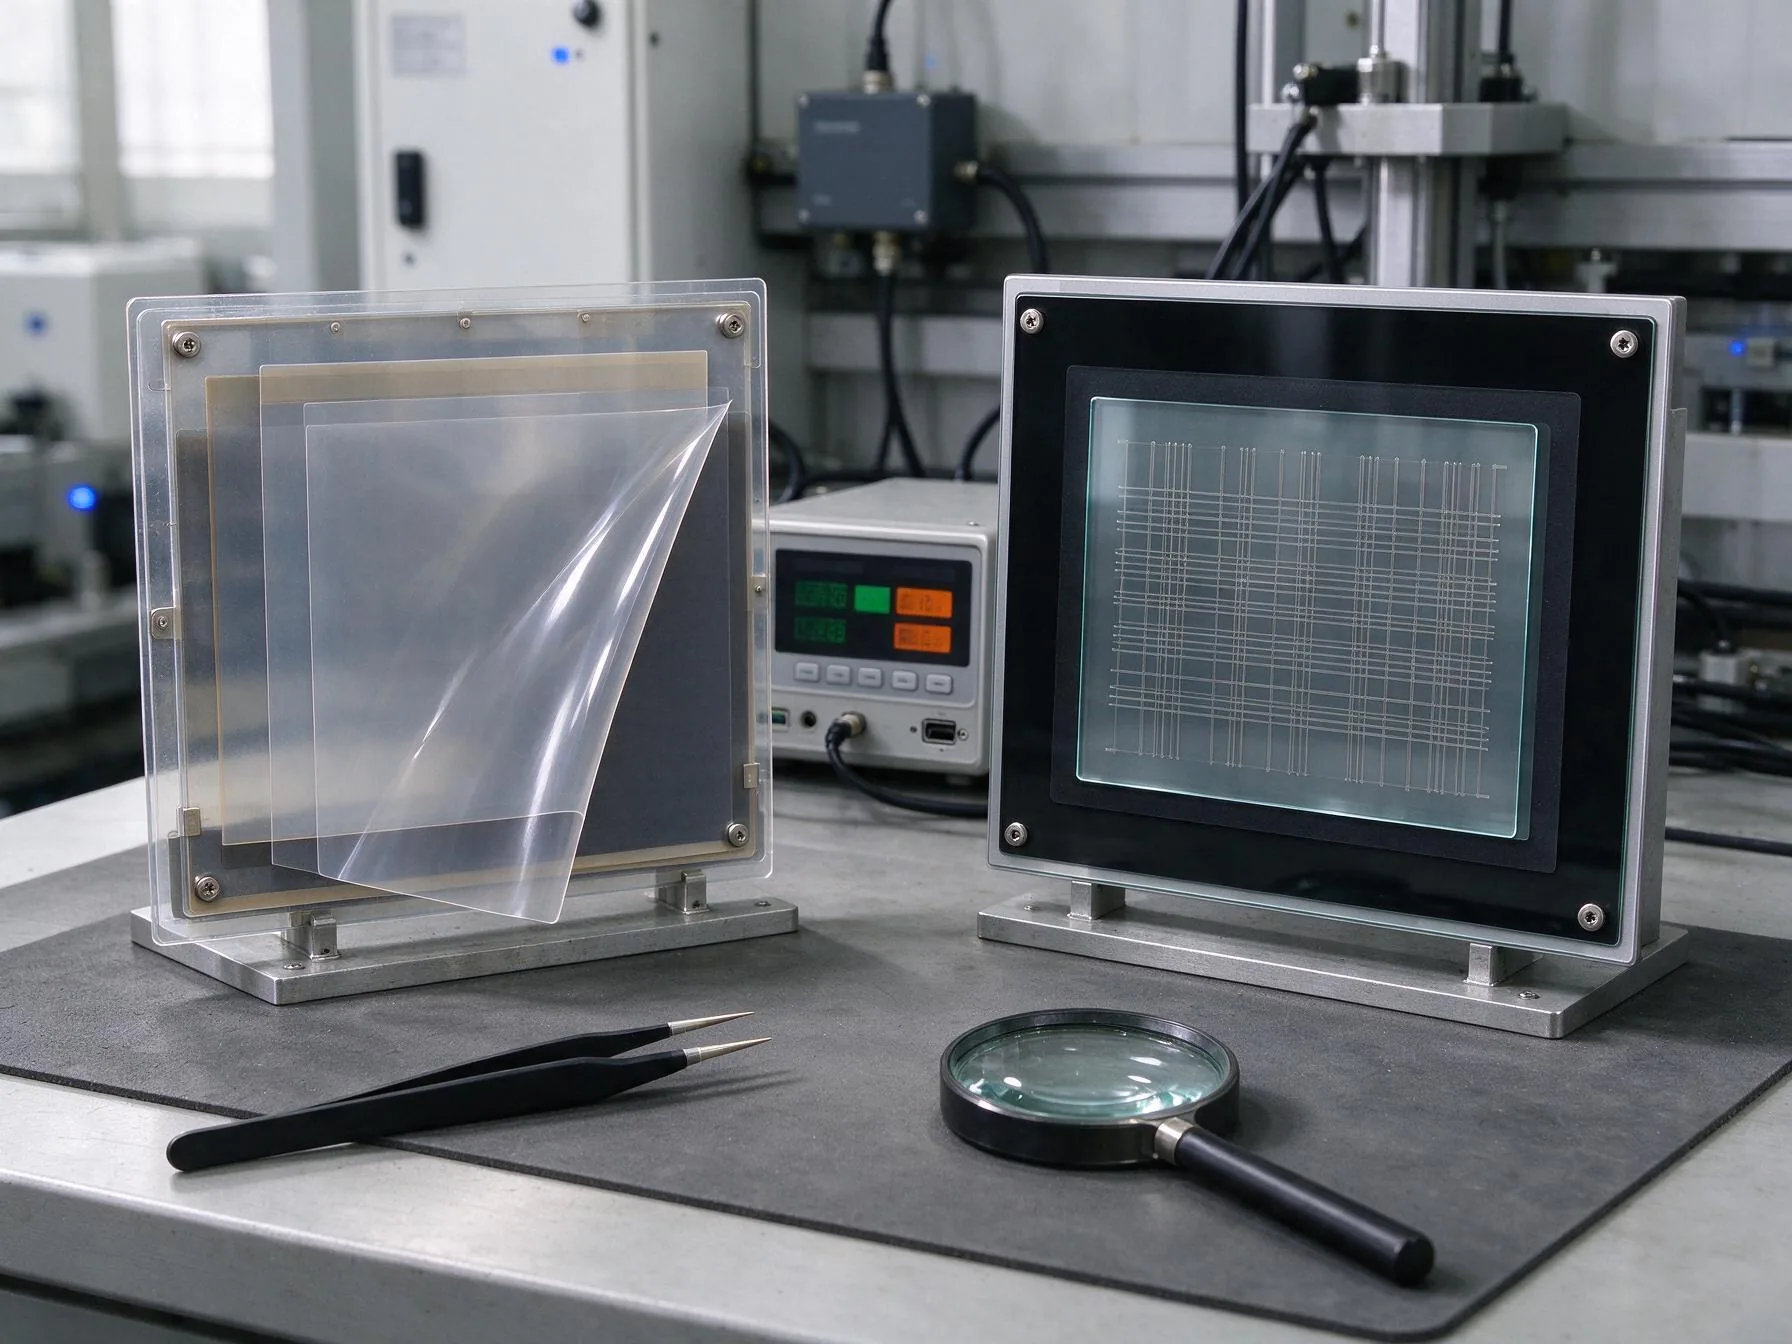
单台差价只是起点,全周期成本账才见真章
把一台15英寸工控机触摸屏放到三年维度看账,结论会与首购价格表明显不同。以同等工位、同样15英寸机型为例,电阻屏方案出厂价通常比电容屏低15%至25%,首购看似划算。但在装配线上,电阻屏因薄膜疲劳需要每12至18个月更换一次触摸面板,单台材料加人工成本约300至500元,三年周期内至少更换两次;电容屏结构上没有机械磨损部件,同期故障率显著更低,维护次数一般仅为电阻方案的三分之一。再叠加停机损失,按一条典型装配线每分钟产值80元、单次换屏停机15分钟计算,电阻方案三年隐性停机成本可达数千元,电容方案的额外首购投入通常在前18个月内就被抵消。
更值得关注的是校准成本。电阻屏需要周期性五点校准,单台年均校准工时约0.5小时;投射电容方案出厂后基本免校准,仅在电磁环境剧烈变化时才需要重新整定。当一条产线部署30台工控机触摸屏时,仅校准一项就能为电容方案每年省下数十小时人力。
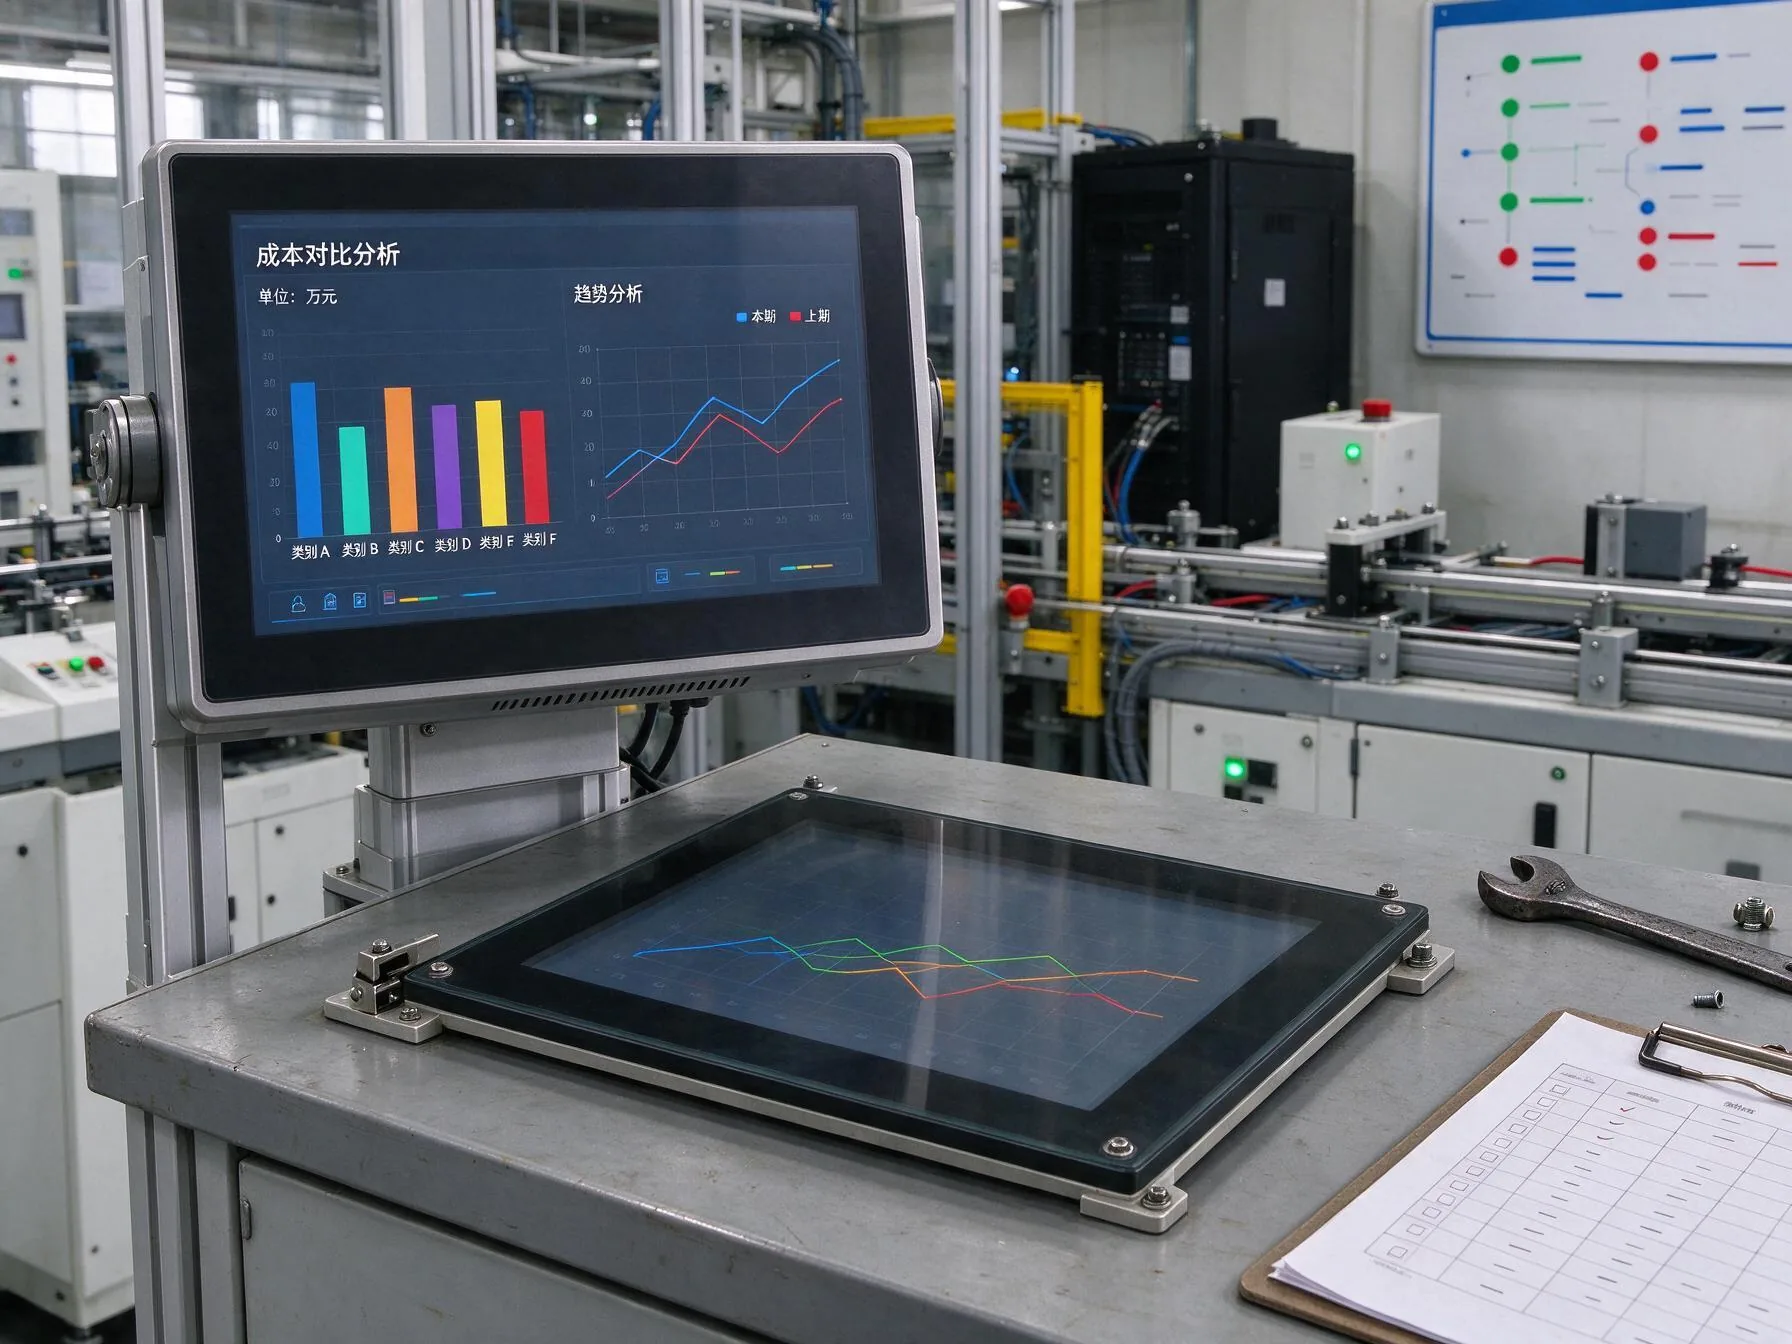
选型判断,要把工况变量放在价格变量之前
把上面这套账推到选型动作上,会出现一套清晰的判断逻辑。在洁净度较高、操作人员裸指或戴薄乳胶手套的电子装配与检测设备上,电容方案的长期成本几乎总是更优;在需要长时间按压、佩戴厚棉纱手套且电磁环境简单的重型机械上,电阻方案仍有合理性,但要把面板更换周期写进采购合同的备件条款。在存在强电磁干扰的焊接、变频调速场景,需要重点核对电容方案的抗扰指标,避免为低成本选择不匹配的感应电路。
对于新建产线,建议在招标文件中直接要求供应商提供三年全周期成本测算表,把首购、备件、停机、校准四项明确拆开,并附上触控方案的失效率历史数据。在涉及研显触控P2A扫码刷脸工业触摸一体机这类集成化方案时,还可以把扫码、刷脸等外设集成的减少计入收益项,进一步拉大与分立式方案的差距。
从”选参数”转向”选周期”,是工业触控选型的必然走向
过去谈工控机触摸屏选型,讨论焦点集中在分辨率、响应时间、透光率这些单项参数;进入2026年,越来越多制造企业开始把全生命周期成本作为核心评标依据,把停机损失、维护工时、备件价格一并纳入评分表。这一变化背后,是产线节拍不断加快、停机损失不断放大的行业现实,也倒逼设备供应商从卖单品转向卖周期服务。对制造企业而言,把账算到三年、五年维度,把工况变量放到价格变量之前,是降本最直接的动作之一。对设备集成商而言,把触控路线的物理特性讲透、把全周期账算清,比堆砌参数表更能赢得长期信任。这套从”选参数”到”选周期”的思路转变,正在从大型制造集团向中型装配厂快速扩散。