食品分装与医药包装产线引入电子工单后,显示终端往往被安排在清洗区边界、灌装设备侧面或装盒机操作位。这里既有水雾、洗涤剂和手套操作,也有主机通信、柜体开孔与班次交接等约束。采购15.6工业显示器不能只比较尺寸和价目,应先画出设备、人员与清洗路线,再决定显示、计算和连接方式怎样组合。
按清洗边界定安装,不让防护等级代替整机核算
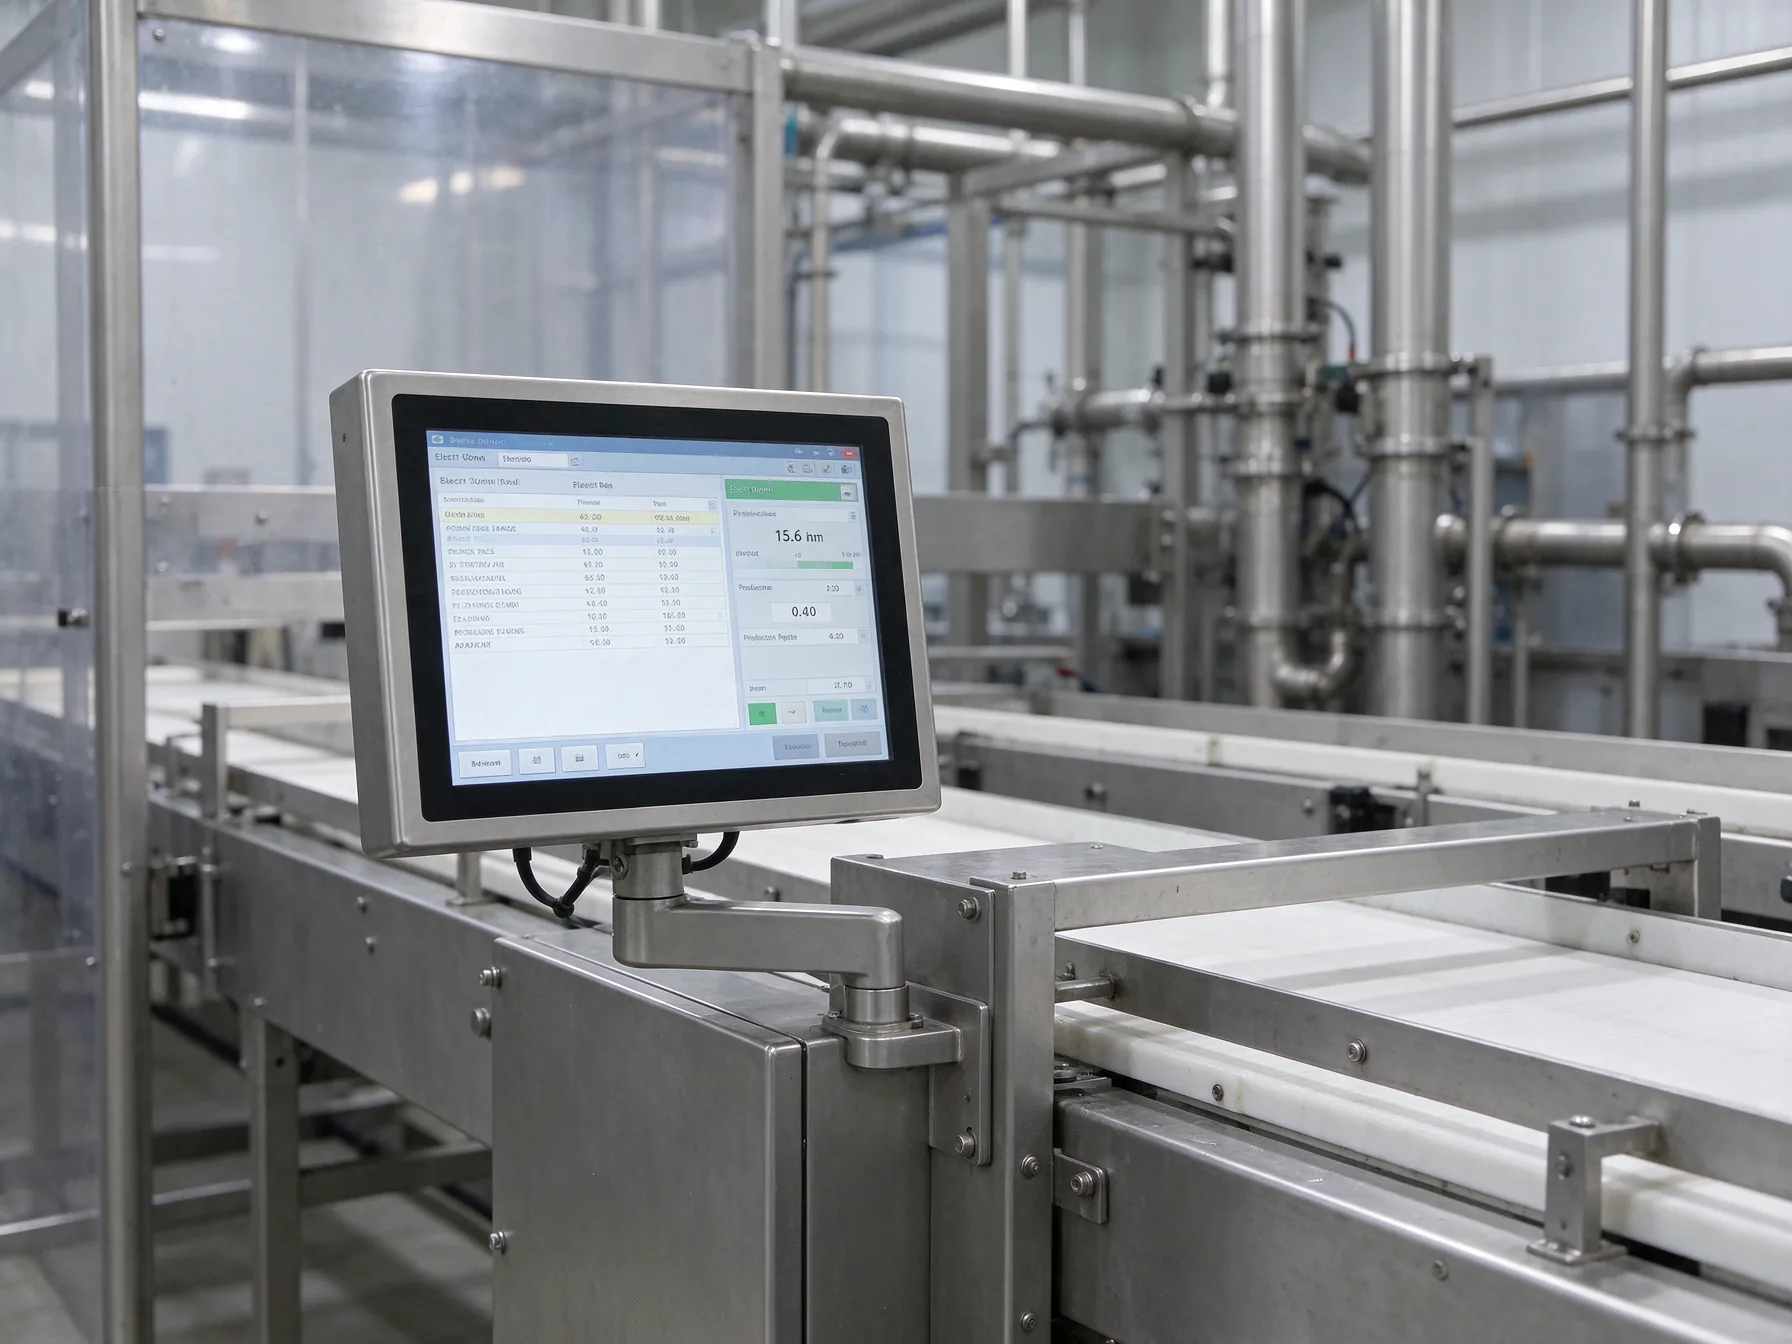
先把工位划为直接冲洗、飞溅和相对干燥三类,再核对供应商试验范围。前面板达到IP65,并不等于背部接插件和柜内空腔可以承受同样水流;高频高压热水冲洗的灌装区,还应询问整机是否有相应IP69K配置及试验条件。外壳接触清洁剂时,要核对材质、密封圈和涂层耐受性,不能只看初始外观。
对于既要固定显示又要简化主机布线的工位,可对照研显触控P1A多功能工业触摸一体机核验计算与显示合并后的安装空间,不必预设所有产线都采用分体结构。悬臂安装便于调整视角,却会增加接缝和线缆弯折;嵌入柜门利于贴合设备,但要连同开孔公差、压紧结构和背部散热空间验收。
把画面链路铺到班次,接口余量比接口数量更重要
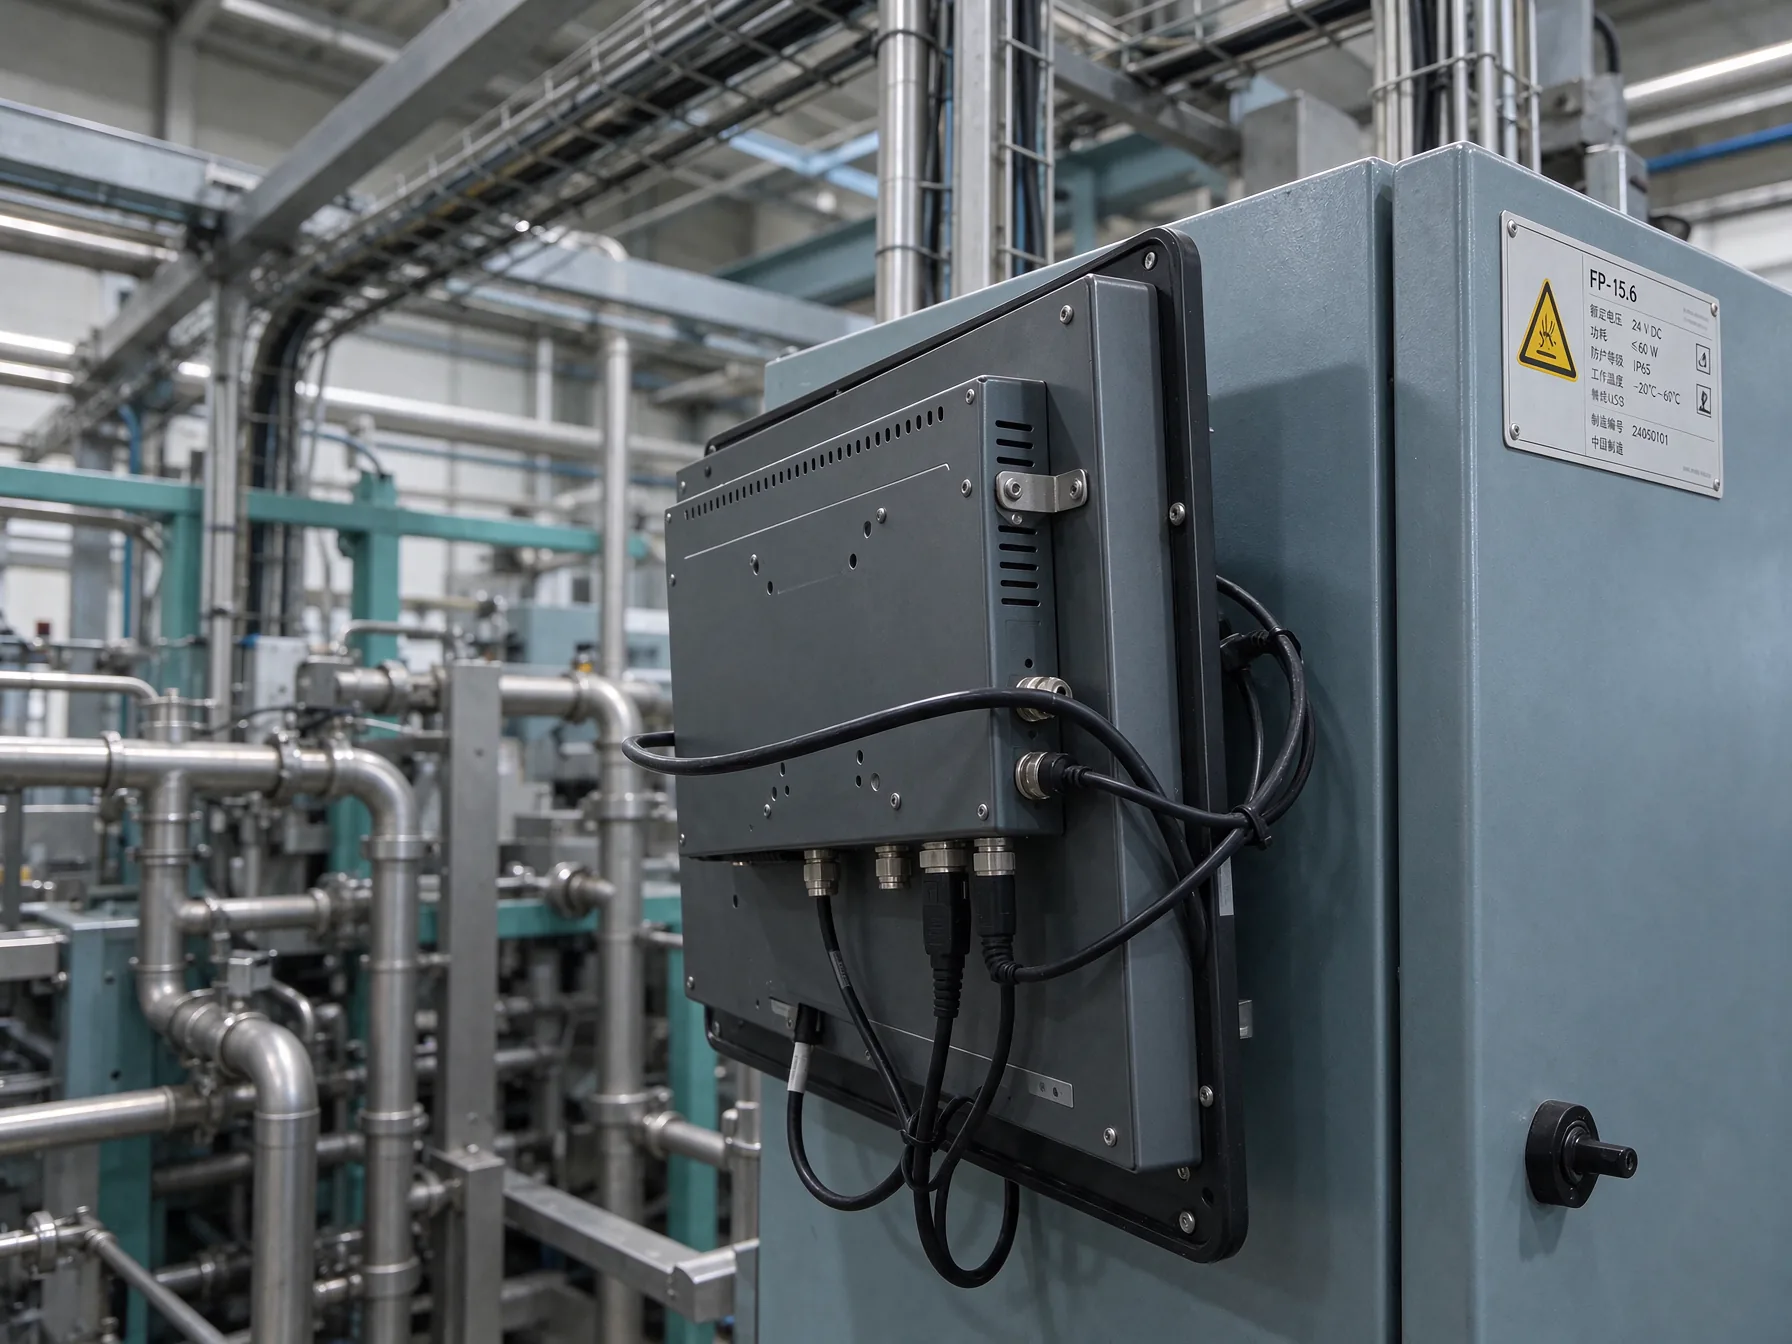
15.6工业显示器进入包装工位时,视频输入要与现有工控主机的输出、系统识别能力和线缆长度一起核对。触摸屏常经独立USB回传坐标,工程验收应同时检查画面、触控与供电,避免只在桌面上点亮便签收。跨越数米桥架时,还要记录信号衰减、接头固定和备用线位,给后续视觉终端或第二操作位留下改造空间。
软件侧先验证电子工单、批次确认和异常呼叫三个高频页面。屏幕物理分辨率相同,不等于系统缩放后的按钮同样易点;在常见观距下,以戴手套完成连续报工来检验布局。夜间斜视、蒸汽短时附着和换班清洁也应纳入测试,并保留亮度与触控参数基线,便于维护人员区分应用异常、线缆松动和面板故障。
从报工流程选外设,避免显示终端变成信息孤岛
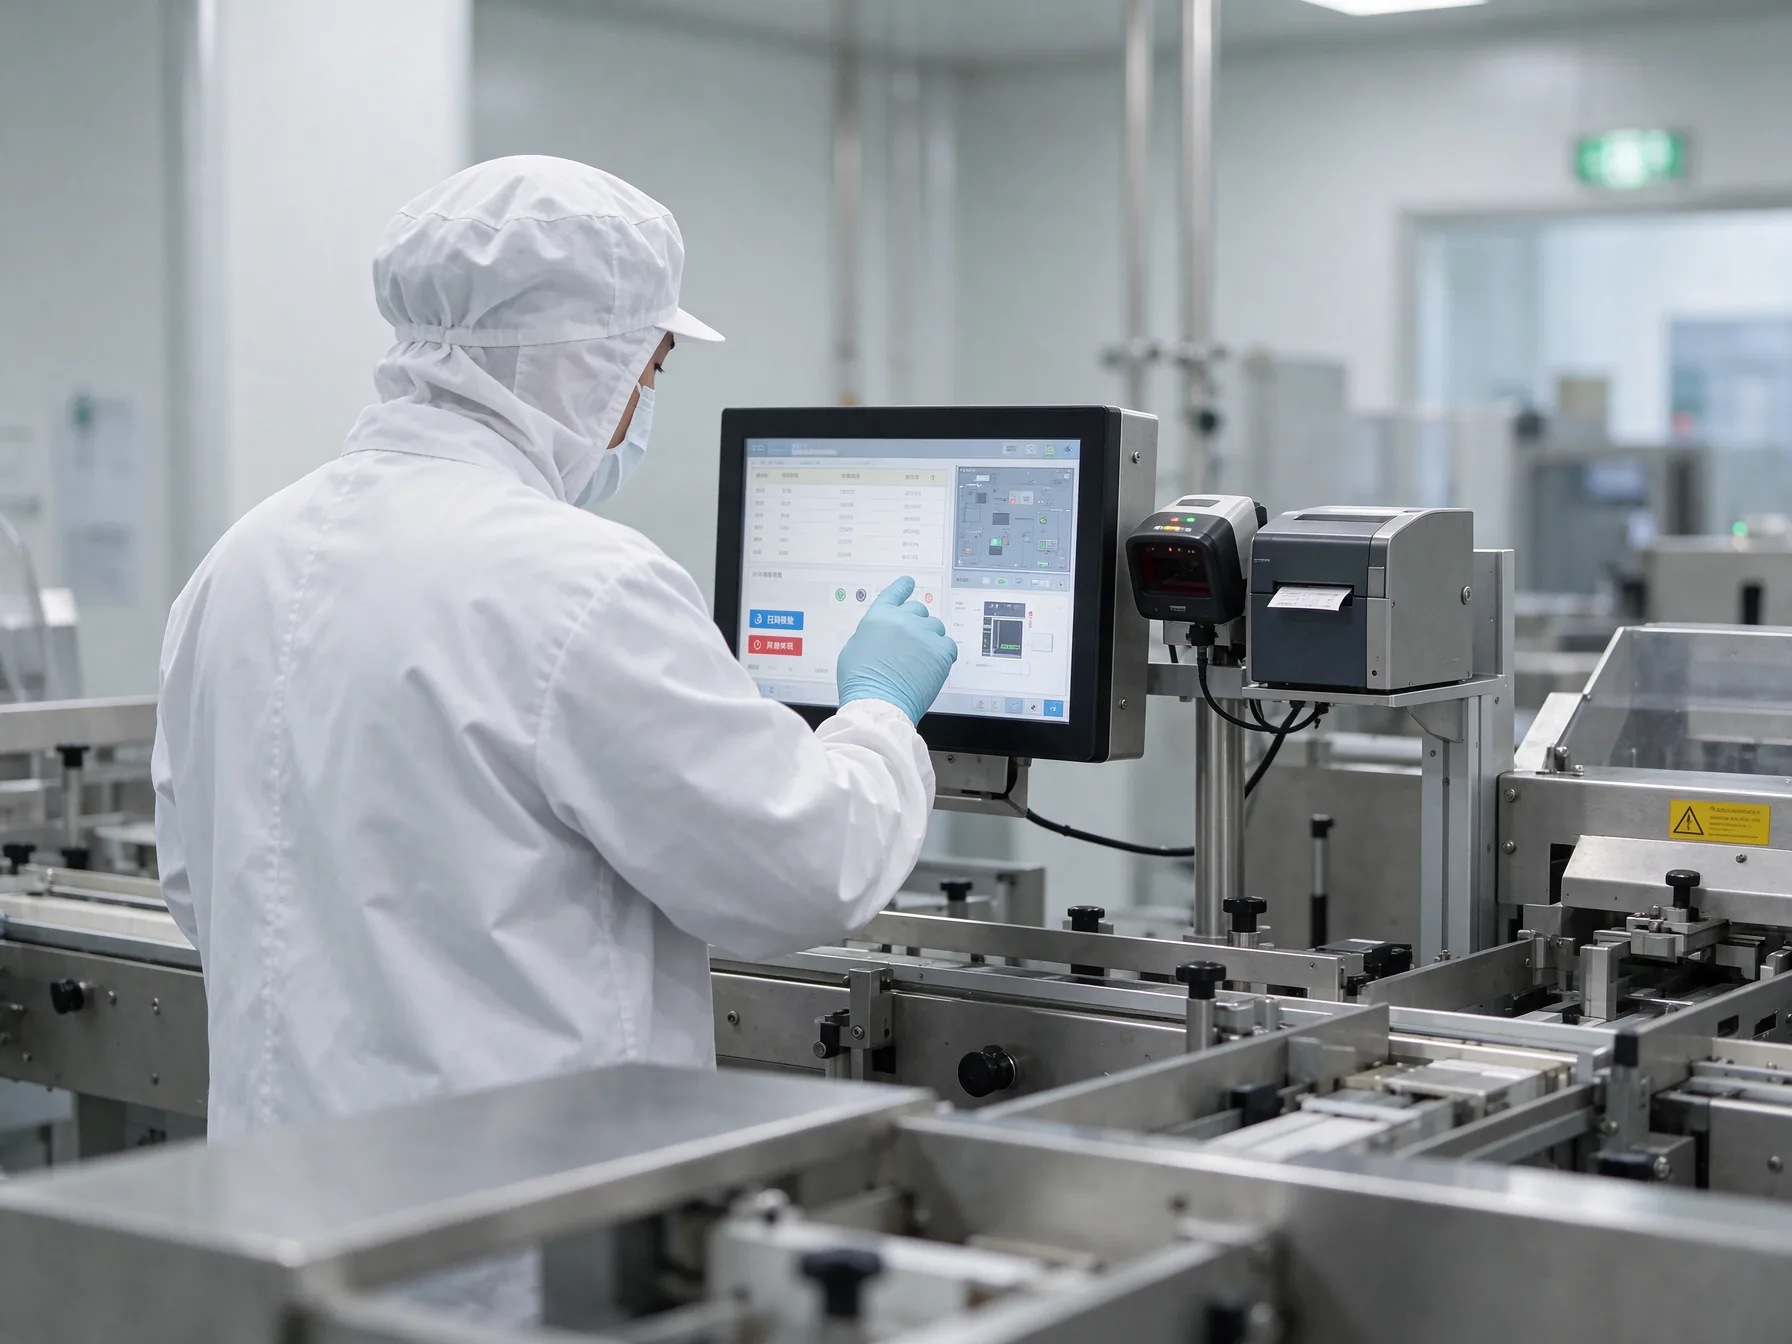
医药包装工位常把扫码枪、标签打印与人员核验接入同一流程。选型表应列明每个外设由主机还是显示侧转接、驱动由哪个系统版本支持、故障时能否单机替换。若后续增加扫码与人员核验,研显触控P2A扫码刷脸工业触摸一体机对应的是另一类集成路径,需要把工序权限、网络布线与清洁方式一并重算,不能只比屏幕尺寸。
部署顺序可先选一个清洗频繁且班次完整的工位试运行。早班确认冷机启动与系统识别,中班记录连续报工和通信状态,晚班按真实清洁流程复查屏幕、密封和线缆。出现触控偏差时先看水汽与手套条件,再查驱动和接地,不把不同原因的失灵混成同一种故障。连续记录后再决定同线复制数量,能减少批量到场后的返工。
用温差和维护账验收,把单机试跑变成产线标准
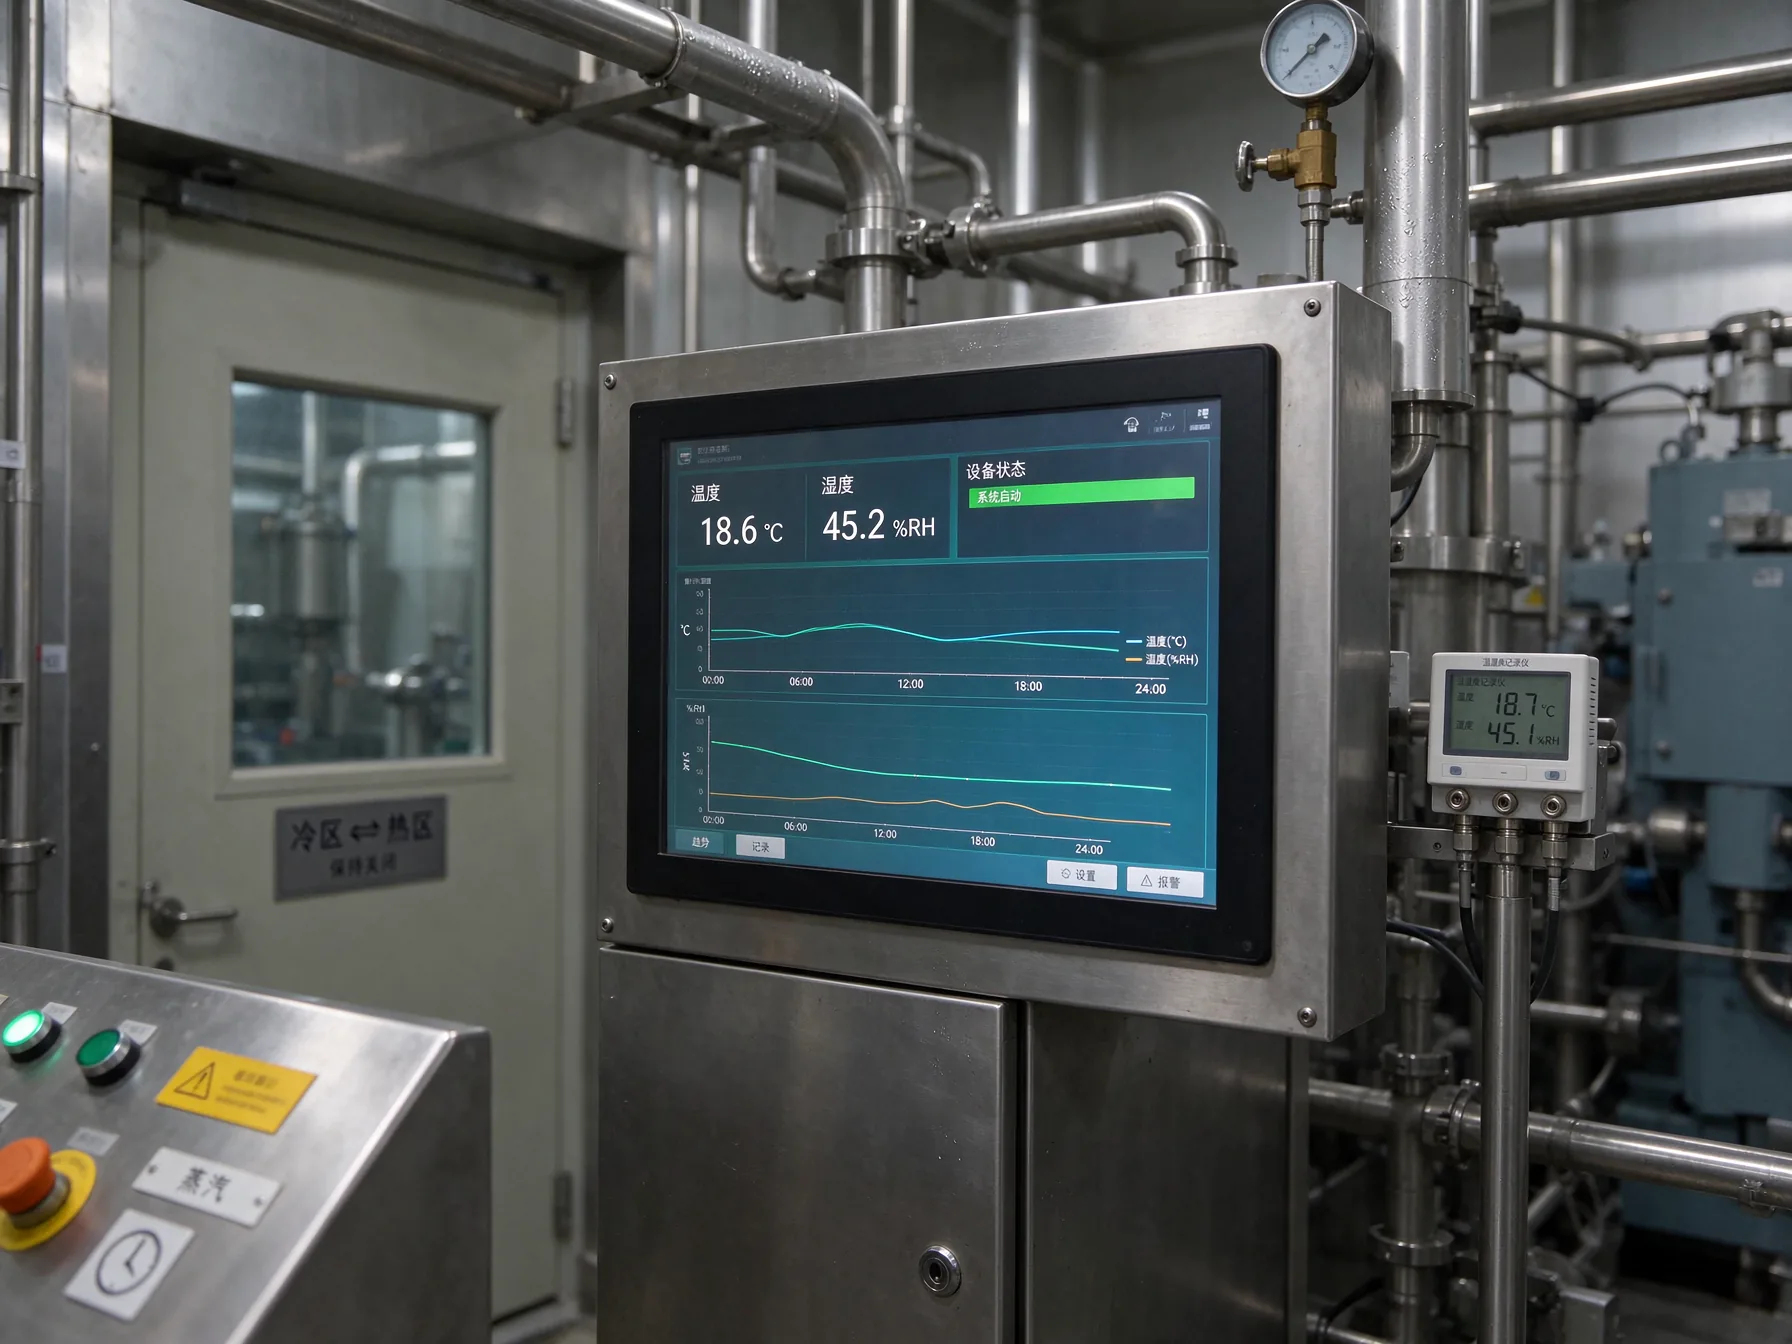
15.6工业显示器从低温暂存区进入湿热包装间时,选型应询问工作温湿度、储存条件与防凝露措施,而不是自行扩大标称温区的含义。开机前记录环境变化,运行后检查屏内水雾、背板温度和接头状态;若采用柜内空调或加热,还需核算其维护周期与停机影响。宽温部件不替代整机带电验证。
验收清单最终应落到可执行动作:操作员完成多少次报工,维修员多久换一根线缆,清洁后多久恢复画面与触控,备件能否不拆整线替换。将视频接口、系统版本、安装附件和清洁要求写入同一份工位档案,后续扩线才有统一基线。显示终端的价值不在单项参数突出,而在清洗、操作和维护同时发生时仍能保持流程连贯。
食品与医药现场的选型,应从实际区域和动作出发,用试运行数据确认安装、连接与环境适配。把故障记录和复测条件沉淀为工位标准,比追求参数堆叠更利于稳定扩线。