车间改造项目里,15.6工业显示器的装机投诉很少来自屏幕本身,多数是安装后不久缝隙开始积灰、边缘进雾、触控偶尔漂一下。追到底会发现,问题源头不在面板,而在钣金下刀那一刻:开孔尺寸照着标称外形留量,公差随手放宽一毫米,看着更保险,实际把密封条的压缩量一起让掉了。
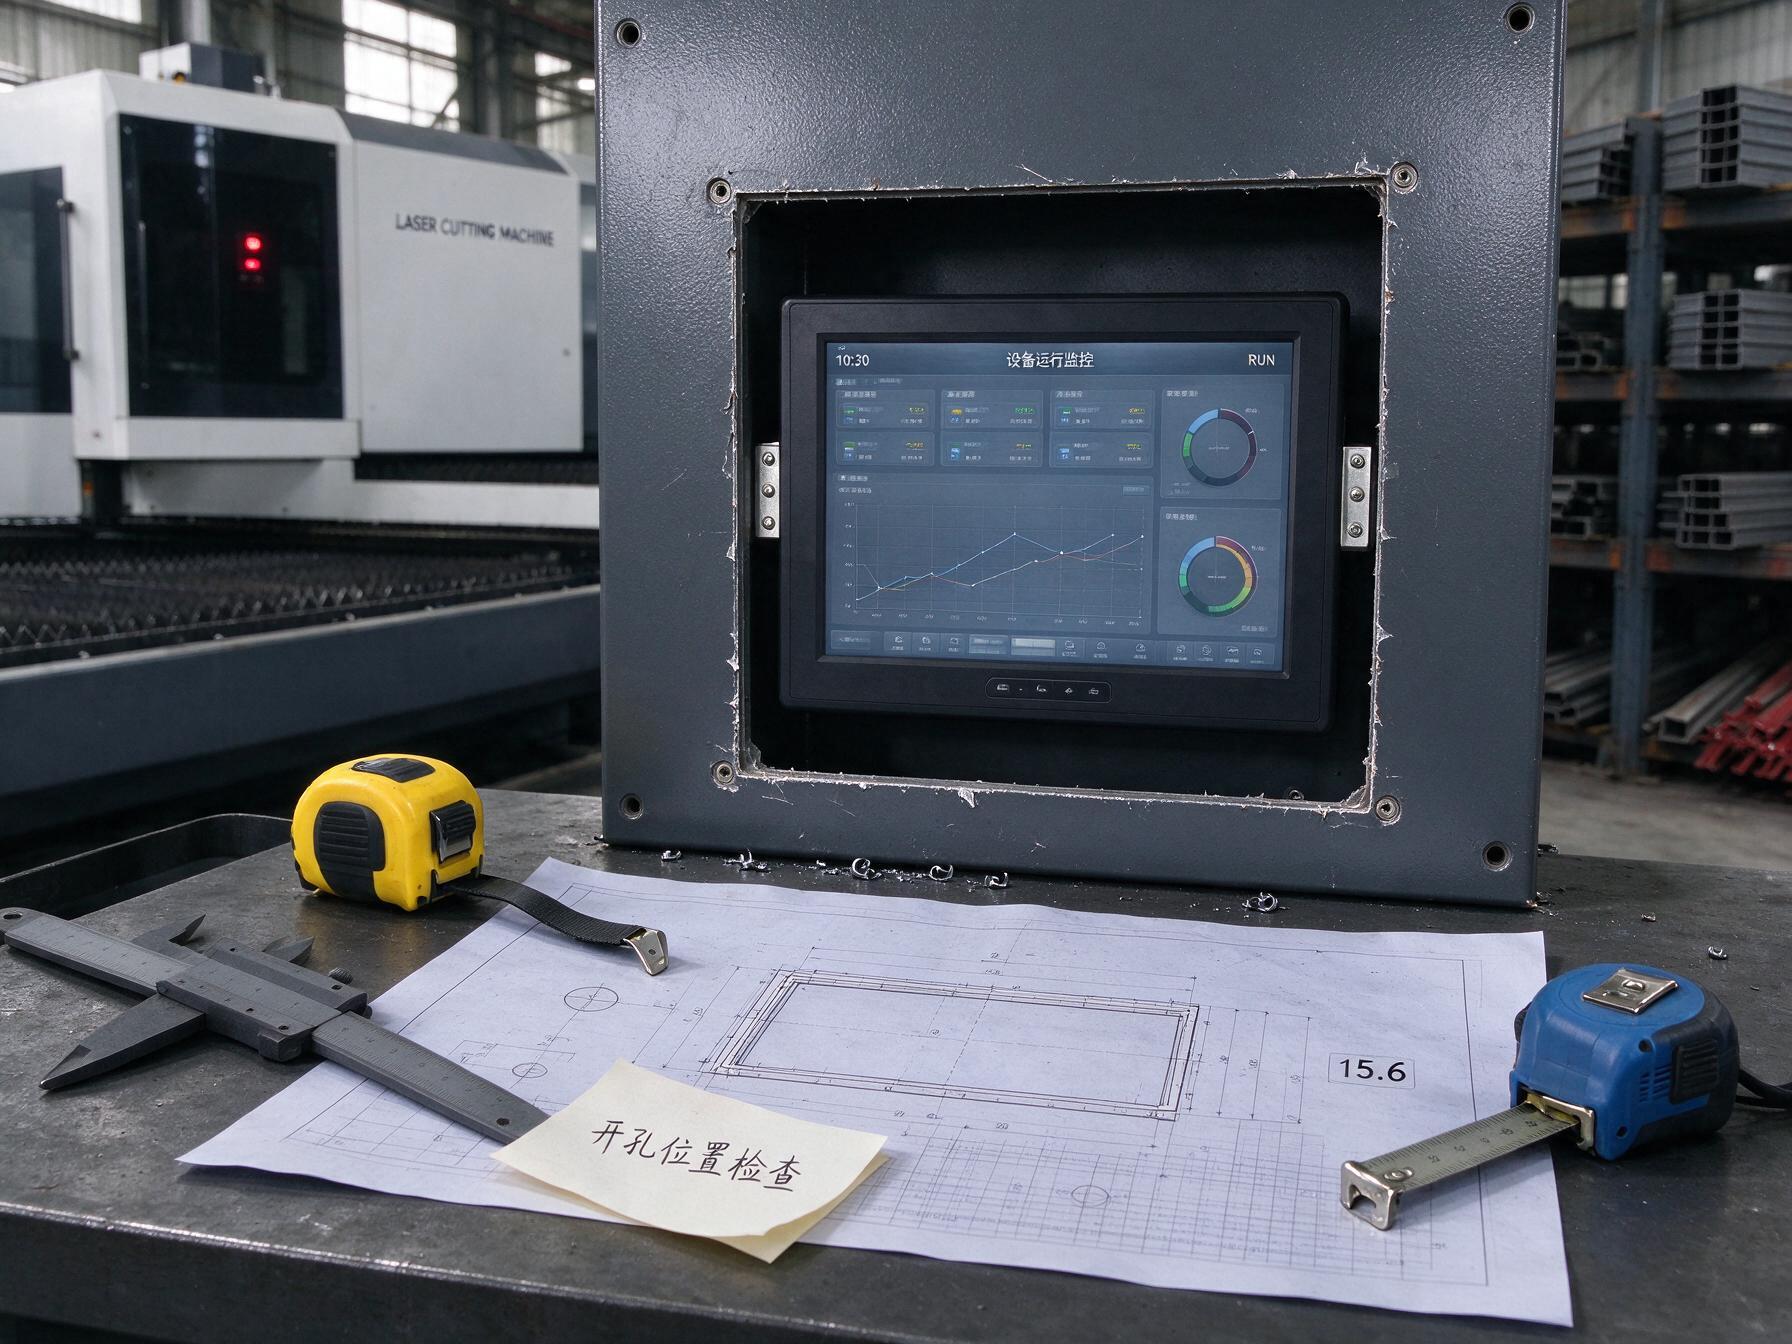
开孔按标称尺寸下刀,缝隙是从公差里长出来的
面板标称尺寸描述的是整机外轮廓,15.6工业显示器的开孔要比它小一圈,让前压边盖住钣金边缘,密封才有着落。行业通行的做法是按标准开孔图纸加工,把开孔公差控制在正负零点五毫米以内,靠压边与卡扣的预紧把屏体锁死。在方案对接阶段,研显触控会先核对机柜开孔图、壁厚与锁紧方式,再安排生产。公差一旦放宽到一毫米以上,密封条压缩量就落到有效区间之外,前面板与柜面之间出现肉眼难辨的缝隙,粉尘、油雾与冲洗水汽顺着缝往里走,往往半年内就积成触控失灵与显示异常。
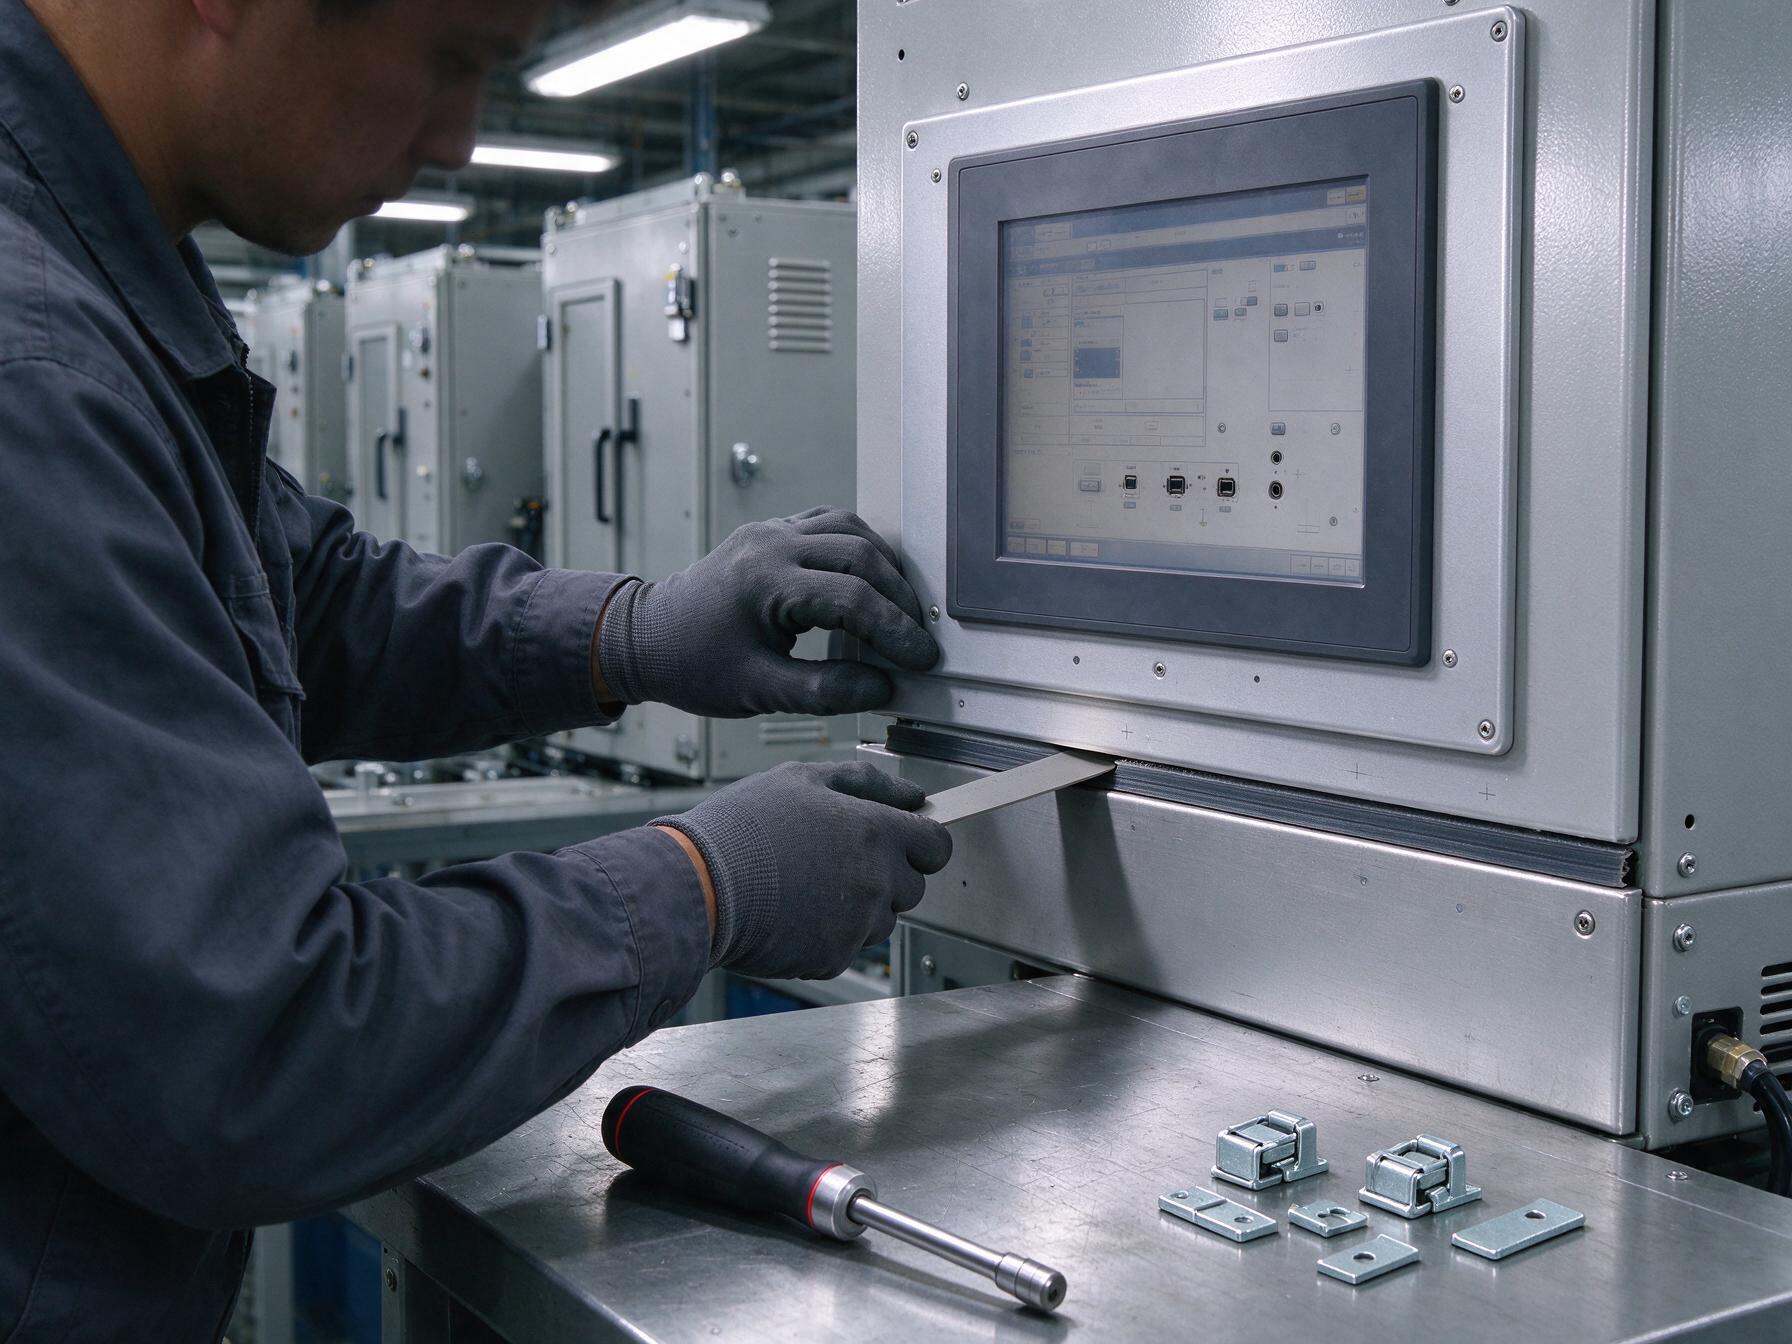
压缩量给多给少,塞尺比手感可靠
前面板防护是一条连续链路,盖板、密封圈与压边共同决定结果,验证口径对应的是整机前面板而非屏体本身。密封条压得太少,灰与水压不住;压得过量,长期受力后回弹衰减,冬夏柜内外温差一拉,腔内就起雾。现场判断不必凭手感,用塞尺沿四边量面板与柜面的高低差,常规机型把平面度控制在零点五毫米以内才算合格;卡扣对称交替预紧,避免单边先锁死把屏体拉翘。振动较大的工位还要再收一档配合间隙,装好后长期运行时的触控漂移才会明显变少。
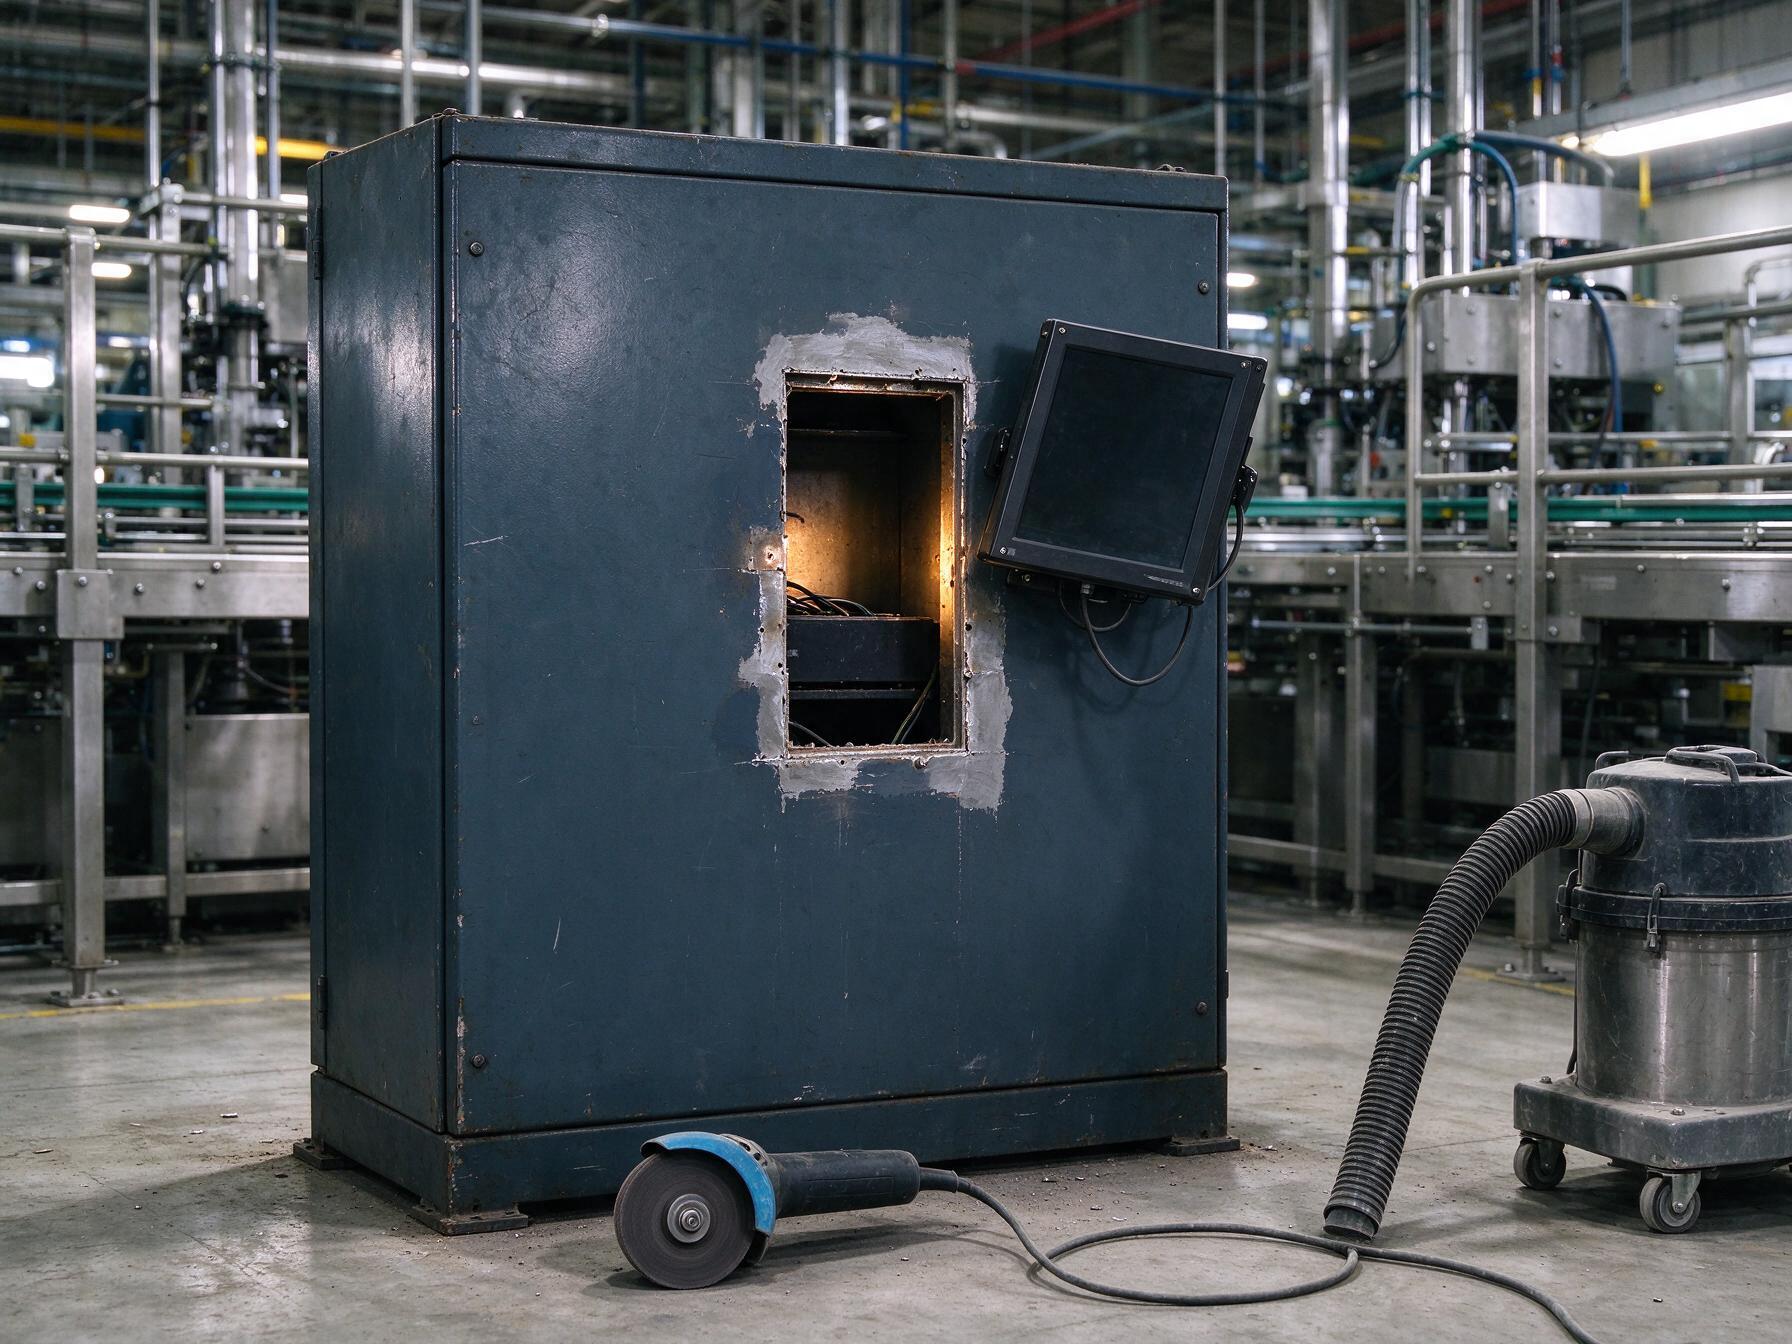
老旧机柜二次开孔,代价不只是一次切割
改造项目最常见的局面是原孔已定,新屏只能迁就旧钣金。二次开孔会同时削弱防护连续性与结构刚性,角部还容易出现应力集中,运行一两年后开裂的案例并不少见。更稳妥的顺序是先实测现有开孔,再挑边框规格与开孔尺寸对得上的机型,把改造量压到最小;按标准化开孔图纸交付的机型对接起来更省事,比如研显触控G1工业触摸显示器就是按这条路径做的嵌入式适配。
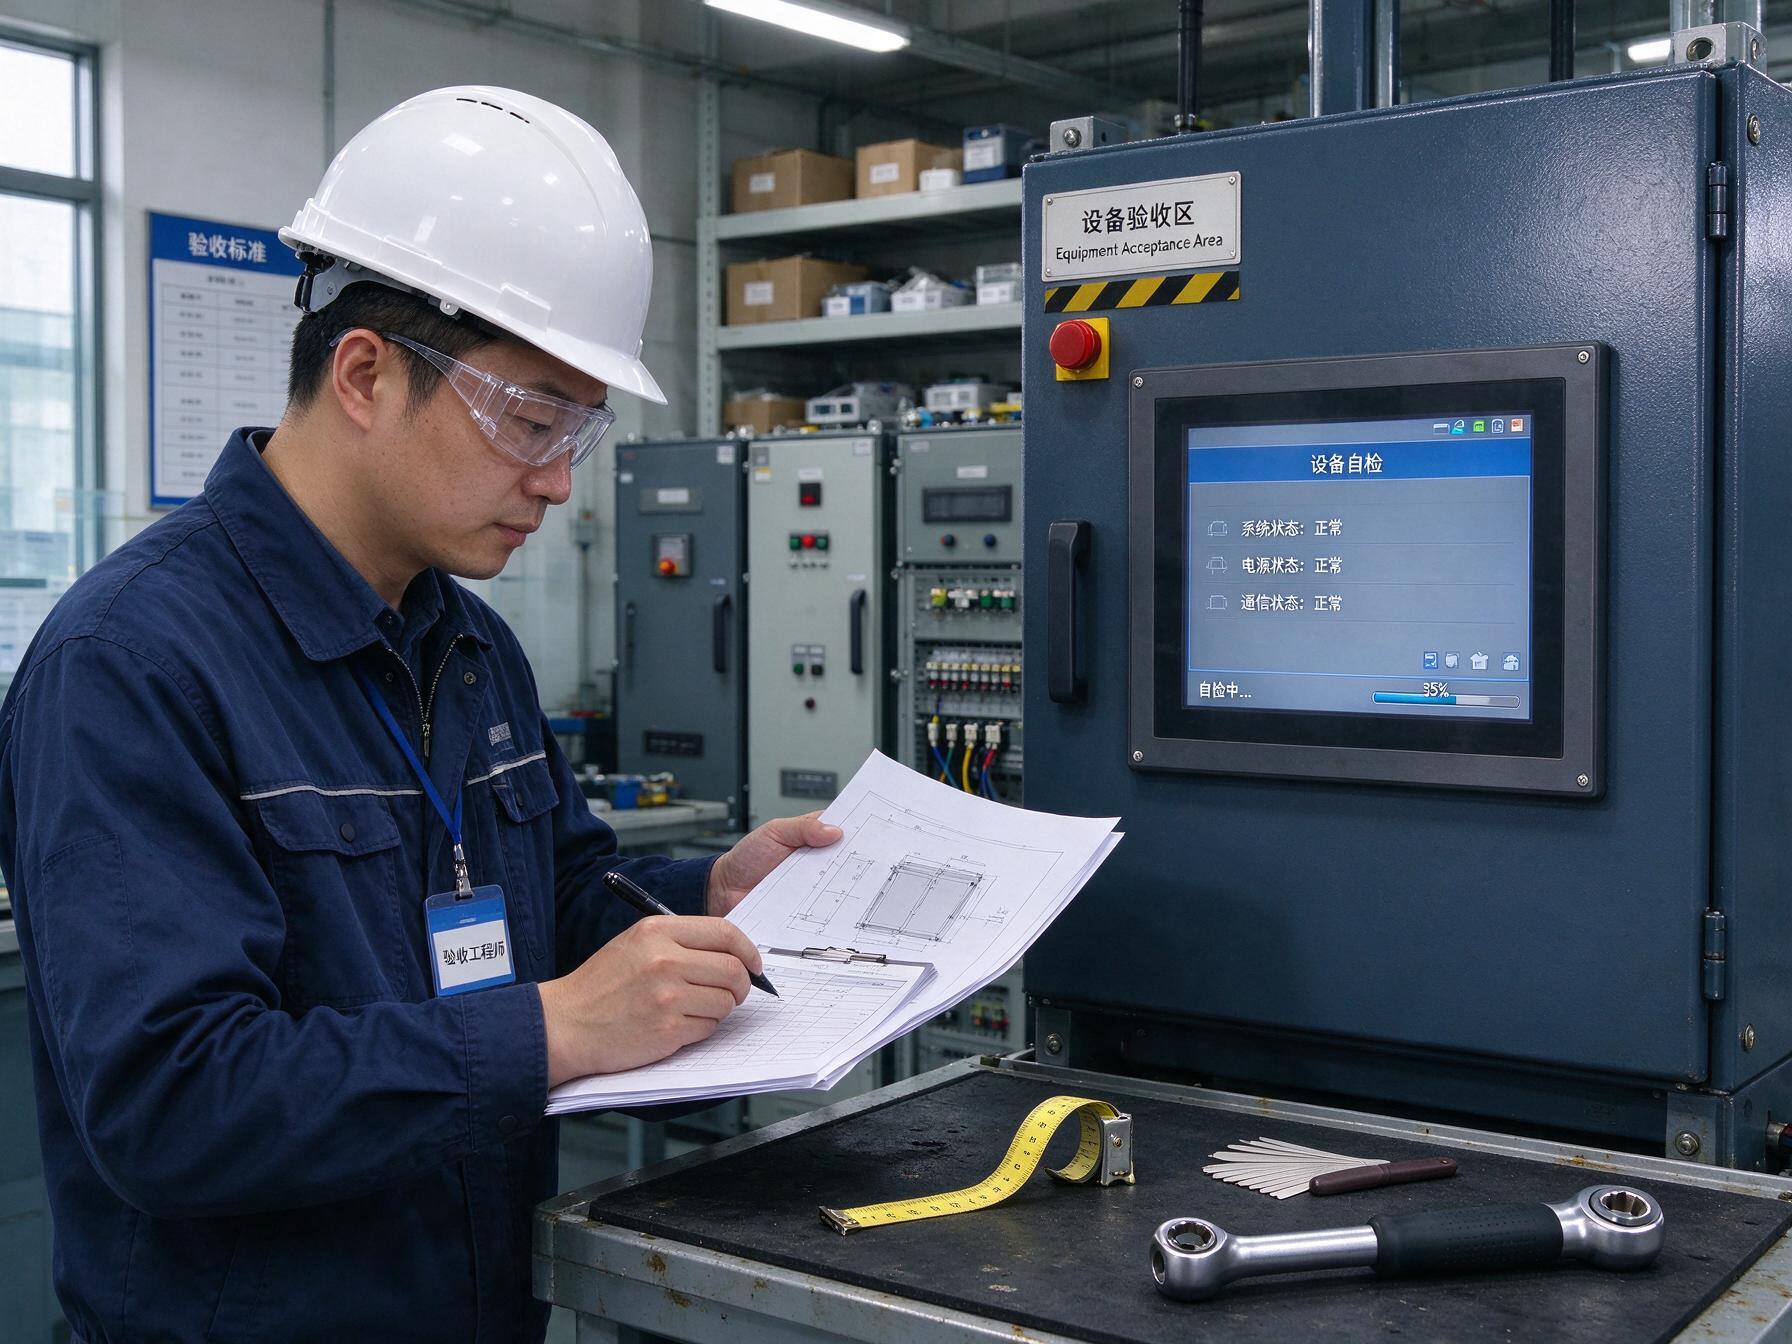
下刀之前把四项尺寸对齐,返工单才会少
开孔前先把四件事写进图纸会签:开孔宽度与高度、圆角半径、柜体壁厚、锁紧方式选前锁还是后锁。壁厚决定卡扣的咬合范围,圆角半径偏小会让角部贴不严,前锁与后锁对应两套完全不同的安装顺序,这些都要与15.6工业显示器的开孔图纸逐项对齐。装完再做一次低压喷淋与粉尘验证,验收单上留下塞尺读数,比任何口头承诺都管用。
嵌入式安装的可靠性,多半在钣金下刀之前就定下来了。把开孔公差、密封压缩量与二次开孔的代价提前算清楚,装机后的返工与投诉会明显收敛;对改造项目来说,先量孔再选型,比先买屏再改柜子省得多。